Перечень типов технологических операций
Ниже представлен текущий список операций, реализованных в текущей версии системы CAM.
| Структура проекта | |
|---|---|
| Установ | |
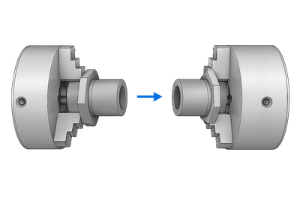 |
Группа предназначена для систематизации различных операций имеющих сходные настройки. Используя группы операций можно сформировать технологический процесс с древовидной структурой. При изменении параметров группы происходит изменение схожих параметров во всех входящих в нее операциях. |
| Деталь | |
|  | Эта группа используется для создания многокомпонентных проектов: нескольких различных деталей или стандартных деталей, разделенных на операции в зависимости от технологии (подобно конвейерной ленте). Вкладка «Настройка» в этой группе используется для настройки основных параметров проекта, таких как позиционирование детали на оборудовании, система координат детали и т. д. Для этой группы также доступен набор преобразований для конвертации координат траектории инструмента. |
| | |
| Копия детали | |
| 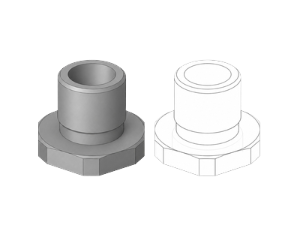 | Особый тип группы, предназначенный для подготовки проекта с несколькими идентичными деталями. Рабочий процесс обычно выглядит следующим образом: создается прототип детали с необходимыми операциями; затем создается копия детали, которая использует прототип в качестве шаблона. Копии синхронизируются с прототипом — операции нельзя добавлять или удалять внутри копии: при создании или удалении операции в прототипе соответствующие копии операций автоматически создаются или удаляются во всех копиях. Операции копирования не вычисляют траекторию инструмента сами по себе, а применяют траекторию инструмента прототипа к положению копии; сброс вычислений прототипа требует ручного пересчета копий. Для копирования выходные данные можно настроить с помощью вызовов подпрограмм (если постпроцессор это поддерживает). Вкладка «Настройка» в копии детали используется для указания положения, заготовки и системы координат для копии. |
| | |
| Группа размножения | |
| 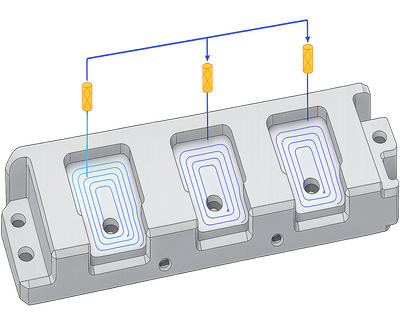 | Группа определяет методы копирования контуров; эти правила затем наследуются операциями внутри группы. Это позволяет операциям обрабатывать отдельные элементы детали, в то время как сама группа автоматически распространяет результаты на все стандартные элементы в соответствии с определенными правилами. Копирование выполняется в соответствии с правилами на вкладке «Преобразования». |
| Токарная | |
|---|---|
| Обработка торца | |
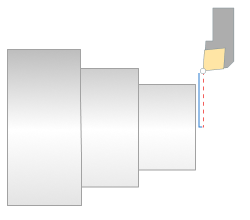 |
Операция предназначена для обработки вертикальных торцевых поверхностей детали. Применяется для подготовки базовых поверхностей для сверления, а так же перед другими токарными операциями. Может использоваться как для черновой, так и для чистовой обработки. |
| Наружн. черновое точение, Внутр. черновое точение | |
| 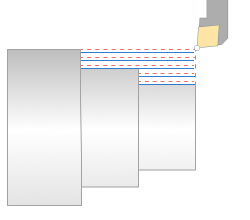
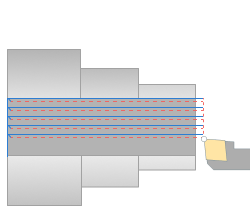 | Операция предназначена для снятия большей части материала заготовки. Применяется для случаев, когда заготовка и деталь значительно отличаются друг от друга. Снятие материала производится сериями параллельных ходов инструмента. Операция позволяет быстро снять значительную часть материала заготовки с минимальными временными затратами. |
| | |
| Наружн. чистовое точение, Внутр. чистовое точение | |
| 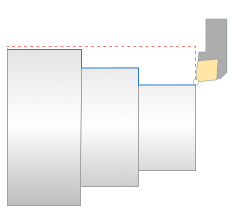
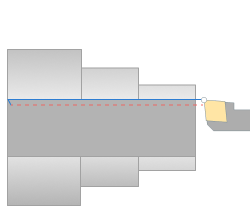 | Операция предназначена для финишной обработки. Обработка ведётся эквидистантными ходами вдоль контура детали. Дают наилучшие результаты при небольших отличиях заготовки и модели. Позволяют производить обработку модели без учёта заготовки. Также позволяют выполнять 4-х осевое точение. 4-х осевое точение позволяет производить чистовую обработку труднодоступных участков при помощи всего одной операции за счет непрерывного изменения угла наклона инструмента в процессе перемещения вдоль контура (с использованием 4-й оси станка, при ее наличии). Это позволяет уменьшить количество смен инструмента, тем самым увеличив производительность обработки. Для расчета траектории используется заданная геометрия контура, а также информация об углах наклона инструмента в той или иной точке контура. |
| | |
| Наружн. обработка канавок, Внутр. обработка канавок, Торцевая обработка канавок | |
| 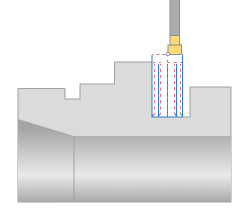
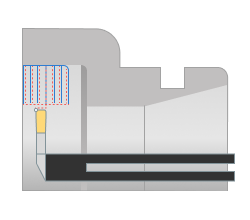
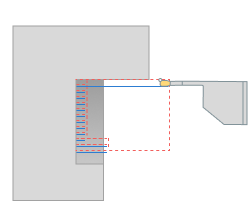 | Операция предназначена для точения канавок или закрытых областей, недоступных для обработки другими типами токарных операций. Результирующая траектория учитывает специфику канавочного инструмента, преобладающим направлением резания которого является обработка сверху вниз. Операция может совмещать в себе черновые ходы для выборки большей части материала и чистовые ходы, максимально приближающие контур заготовки к контуру детали. Допустимо снятие чернового материала как в один, так и в несколько слоев, с использованием разнообразных стратегий и направлений резания. Имеются функции ломки и удаления стружки на каждом или только на первом резе, паузы на всех слоях или только на дне, в секундах или в оборотах шпинделя. |
| | |
| Наружн. адаптивное точение | |
| 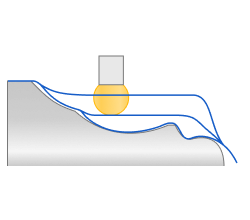 | Адаптивная операция черновой токарной обработки, которая обеспечивает оптимизированную, гладкую траекторию движения инструмента при постоянной нагрузке. Это увеличивает срок службы инструмента и значительно повышает скорость резания (процесс более чем в два раза быстрее, чем традиционная нарезка канавок). В операции используется адаптивная стратегия, аналогичная стратегии черновой обработки по линии ватерлинии, и она предназначена для инструментов с круглыми пластинами. |
| | |
| Наружн. нарезание резьбы, Внутр. нарезание резьбы | |
| 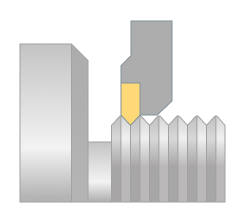
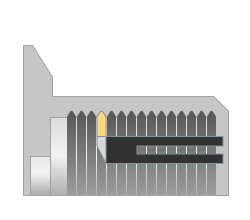 | Операция предназначена для нарезания различных типов резьб токарным резцом или гребенкой. Имеется возможность выбора геометрических параметров стандартных метрических, дюймовых, трубных, трапецеидальных и др. цилиндрических и конических резьб из базы данных или установки этих параметров вручную для формирования специальной резьбы. Обработка может производиться за один или несколько проходов. С возможностью регулирования глубины каждого последующего хода, исходя из условия равномерности глубин резания или неизменности площади контакта инструмента с заготовкой. Стратегии многопроходной обработки позволяют установить способы врезания инструмента к следующему слою: радиально, вдоль одной из боковых сторон зуба, попеременно вдоль двух сторон зуба, под произвольным углом. Имеется возможность нарезания резьб со сложным нестандартным профилем. |
| | |
| Профильная резьба | |
| 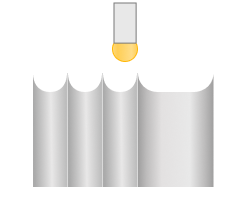 | Операция профильной нарезки позволяет нарезать резьбу с профилем, отличающимся от формы инструмента. Материал удаляется из всей резьбовой канавки за несколько последовательных проходов — расположение проходов рассчитывается исходя из формы инструмента и формы резьбовой канавки. |
| | |
| Токарная отрезка | |
| 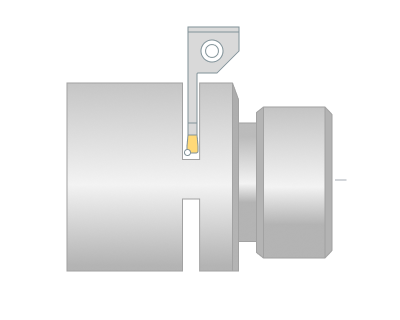 | Операция производит отрезку обработанной части заготовки с возможностью формирования на ней фасок или скруглений. Опционально устанавливаются также размеры предварительно обрабатываемой канавки, параметры ломки стружки и величины задержек. |
| | |
| Токарная отрезка с перехватом | |
| 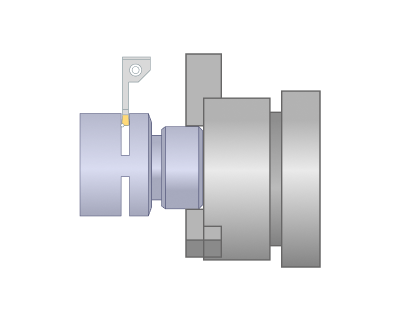 | Операция отрезки с переносом заготовки предназначена для вырезания обработанной детали из оставшейся заготовки с одновременным формированием торцевой поверхности (включая снятие фаски или закругление). Зона для резки может быть подготовлена заранее (например, путем нарезания канавки). Она отличается от стандартной операции отрезки на токарном станке тем, что после завершения операции заготовка переносится (переносится) на другой шпиндель. |
| | |
| Токарная обработка отверстий | |
| 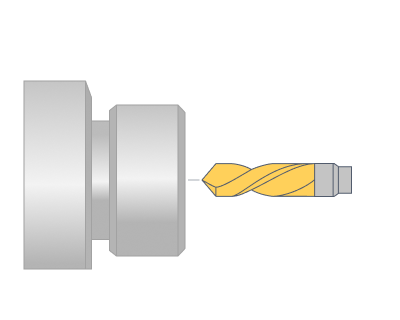 | Операция предназначена для формирования технологических команд обработки осевых отверстий: сверления, растачивания, центровки, нарезания резьбы. В операции реализованы следующие типы циклов: простое сверление, сверление глубоких отверстий с ломкой стружки, сверление глубоких отверстий с удалением стружки, нарезание резьбы метчиком. Имеется возможность установить способ вывода циклов в управляющую программы – без циклов (выводятся элементарные команды перемещения инструмента), с циклами, (выводятся полноценные циклы обработки отверстий). |
| Сверление | |
|---|---|
| Обработка отверстий | |
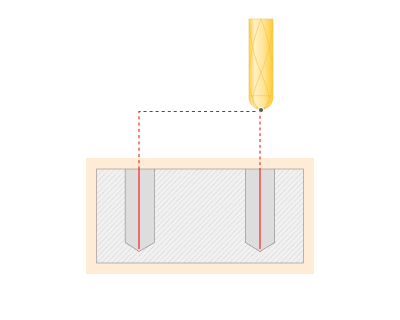 |
Формируется набор технологических команд для сверления отверстий, расточки, центровки, нарезания либо фрезерования резьбы. Операция может использоваться как для обработки отверстий детали, так и для предварительного засверливания в точках опускания инструмента при выборке области, например, черновой послойной операциях. Внутри одной операции могут быть обработаны отверстия, имеющие различную ориентацию в пространстве, т.е. такие отверстия, оси которых не перпендикулярны одной плоскости. Следует заметить, что могут быть обработаны в том числе и отверстия, не лежащие в ортогональных плоскостях. |
| FBM фрезерование | |
| 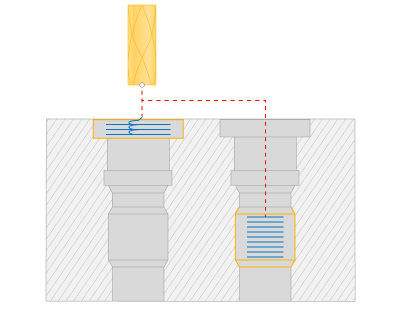 | При создании фрезерного станка FBM команда автоматически распознает известные производственные особенности детали и позволяет выбрать предопределенные или сохраненные процедуры обработки из библиотеки процедур FBM. Система автоматически генерирует необходимые операции для выявленных особенностей и организует их в соответствии с действующими правилами (например, минимизируя смены инструмента). |
| 2D | |
|---|---|
| Выборка | |
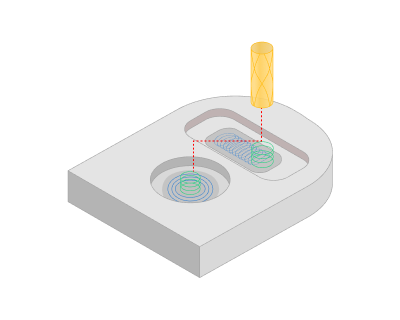 |
Послойная выборка материала внутри заданной области или кармана. Форма области для выборки формируется из проекций кривых на горизонтальную плоскость. Операцию целесообразно использовать для двух, двух с половиной координатной обработки карманов и изолированных областей, а также для предварительной выборки материала перед гравировальными операциями. |
| Гравировка | |
| 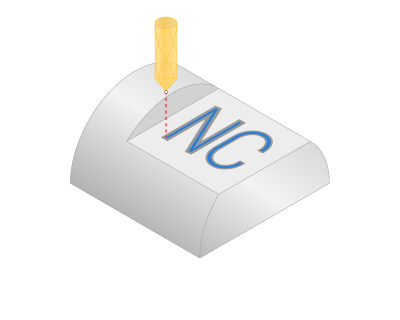 | Операция предназначена для гравировки различных рисунков и надписей на плоских участках. Гравируемый рисунок формируется из проекций кривых на горизонтальную плоскость. Основная часть боковой поверхности модели формируется горизонтальными ходами инструмента, а для формирования острых внутренних углов и для обработки участков небольшой ширины применяется трехмерная доработка. Операция используется для гравирования плоских рисунков и надписей, а также для чистового прохода вдоль боковых стенок карманов и изолированных областей при двух, двух с половиной координатной обработке. |
| | |
| 2D контур | |
|  | Обработка горизонтальных контуров или проекций кривых на горизонтальную плоскость. Горизонтальные ходы инструмента строятся исходя из условия прохождения оси инструмента вдоль контура или касания исходного контура боковой поверхностью фрезы. Операция используется для осуществления элементарных горизонтальных проходов, например, для формирования боковой стенки детали или паза с постоянным уровнем дна и т.п. |
| Базовый | |
|---|---|
| Обработка торцев | |
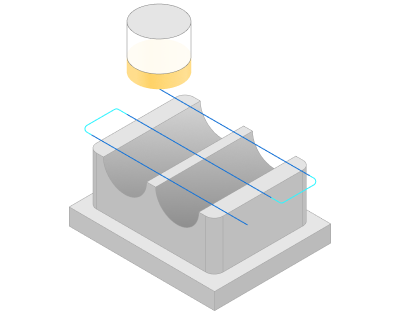 |
Операция обработки торца удаляет материал заготовки на заданной горизонтальной плоскости с помощью одной из следующих стратегий.: • Параллельная, • Зигзаг, • Оптимизированный зигзаг, • Спираль. |
| Черновая послойная | |
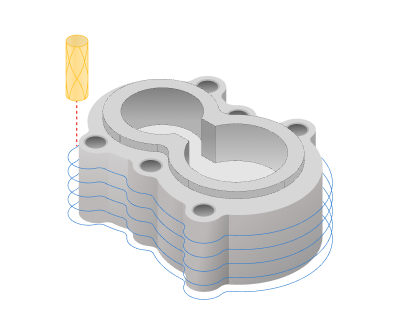
| 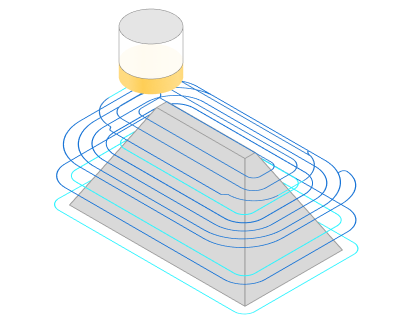 | Послойная выборка избыточного материала заготовки, находящегося вне объемной обрабатываемой модели. Также как и в выборке области, основная часть материала удаляется горизонтальными ходами инструмента. Операция часто применяется для первичной черновой обработки деталей сложной формы, которые имеют значительные геометрические отличия от заготовки. |
| | |
| Чистовая послойная | |
| 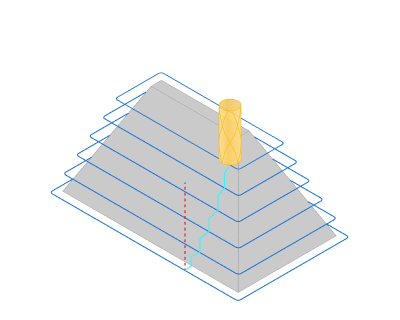 | Послойная обработка поверхности объемной модели. Фрезерование производится горизонтальными ходами инструмента. Операция дает хороший результат при обработке деталей или их частей с преобладанием участков поверхности близких к вертикальным. Для обработки деталей более сложной формы рекомендуется использовать послойную операцию совместно с построчной или управляемой. |
| | |
| Черновая построчная | |
| 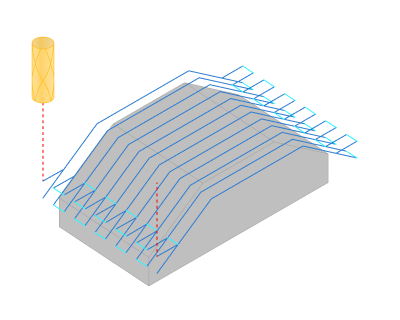 | Построчное удаление избыточного материала заготовки, находящегося вне объемной обрабатываемой модели. Отдельные строчки лежат в семействе параллельных вертикальных плоскостей. Для ограничения нагрузки на инструмент, обработка может производиться с разбивкой на слои. Получаемая в результате обработки деталь обычно меньше отличается от исходной модели, чем после послойной обработки при схожих параметрах. Операцию целесообразно применять при необходимости получения детали после черновой обработки незначительно отличающейся от исходной модели, а также при фрезеровании легкообрабатываемого материала |
| | |
| 2.5D контур | |
| 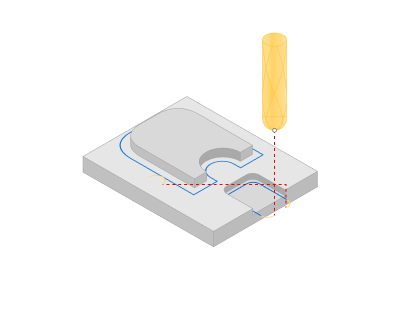 | Операция 2.5D контурной обработки расширяет возможности обработки многоуровневых контуров деталей. Операция работает с моделью, состоящей из плоских областей, ограниченных замкнутыми профилями на разной высоте; обработка выполняется посредством серии горизонтальных проходов (слоев) — количество проходов и их Z-уровней определяется рабочими уровнями и шагом в параметрах операции. |
| Обработка горизонтальных участков | |
| 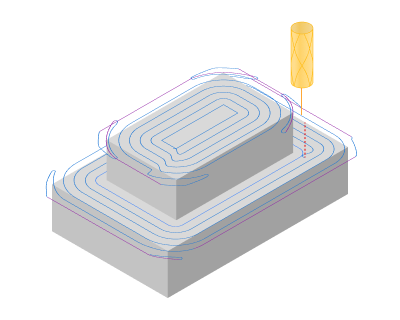 | Операция позволяет производить чистовую обработку плоских горизонтальных участков поверхности модели. Такие участки в модели выделяются автоматически. Обработка плоских горизонтальных участков производится сериями горизонтальных ходов инструмента. Все не горизонтальные участки обрабатываемой модели контролируются при обработке, что не допускает зарезов модели. |
| | |
| 3D контур | |
| 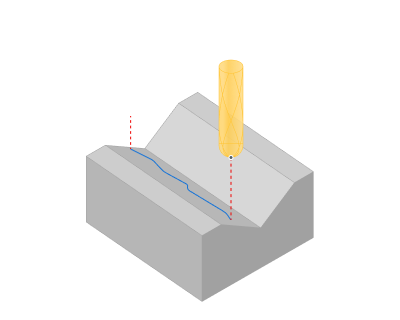 | Генерируется серия ходов инструмента вдоль произвольных кривых. Вид траектории в плане аналогичен обработке 2D контура: ходы инструмента строятся исходя из условия прохождения оси инструмента вдоль кривой или в касания исходной кривой боковой поверхностью фрезы. Координата Z в каждой точке траектории вычисляется как смещение на заданную величину от координаты Z соответствующей точки кривой. Операцию можно использовать для обработки кромки у поверхности разъема или для формирования канавки сложной формы и т.п. |
| Расширенный | |
|---|---|
| Комбинированная чистовая | |
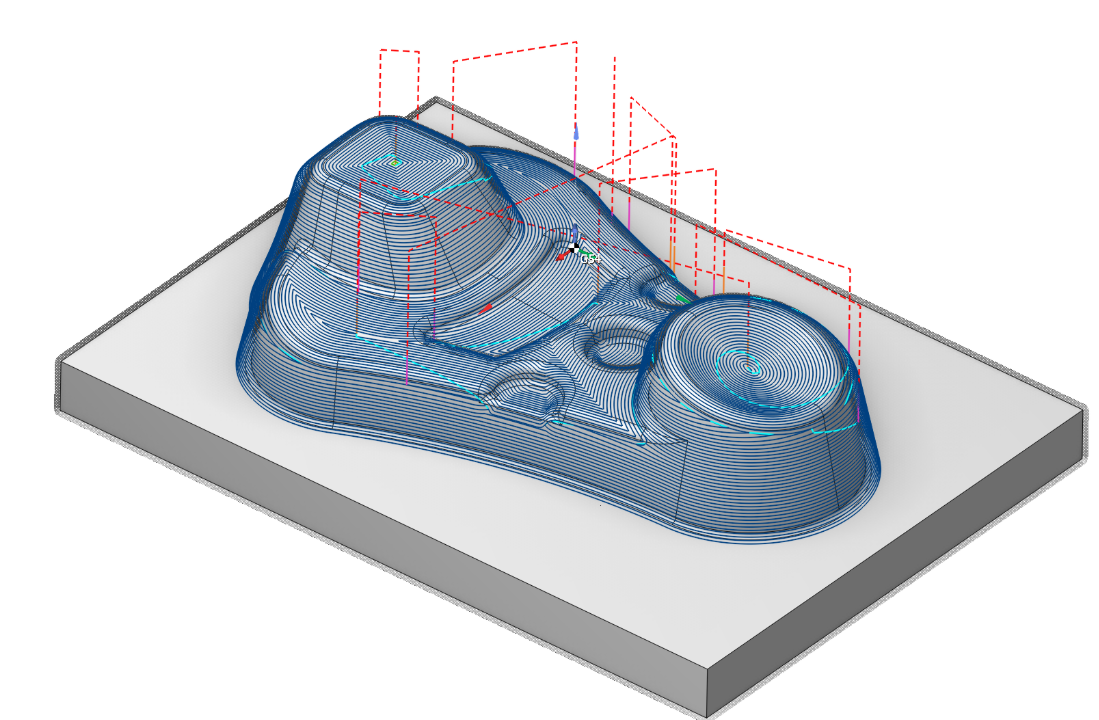 |
Операция объединяет стратегии Построчная, Послойная и 3D смещение для обработки пологих и крутых участков поверхности. |
| По поверхностям | |
| 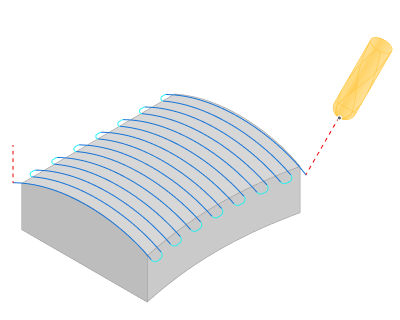 | Операция чистовой обработки позволяет обработать поверхность модели разнообразными стратегиями (параллельно к плоскости, параллельно к кривой, морфинг и другие) и режимами управления осью инструмента (фиксированный, по нормали к поверхностям, к оси вращения, к точке, к кривой и т.д.). |
| | |
| 3D смещение | |
| 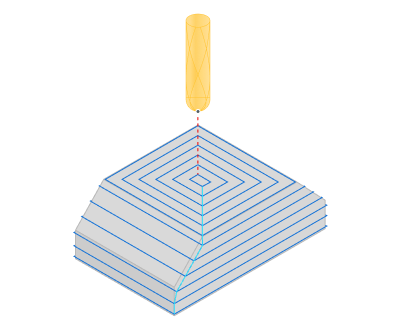 | Траектория операции 3д смещения начинается с кривых, лежащих на детали, и строится путем последовательно смещения этих кривых вовнутрь на расстояние шага обработки до тех пор, пока кривые не схлопнутся. Таким образом, траектория напоминает эквидистантную выборку за исключением того, что смещение строится не на плоскости, а в 3д пространстве на поверхности детали. В результате, операция позволяет получать постоянную высоту гребешка в независимости от наклона поверхностей обработки. |
| | |
| Спираль | |
| 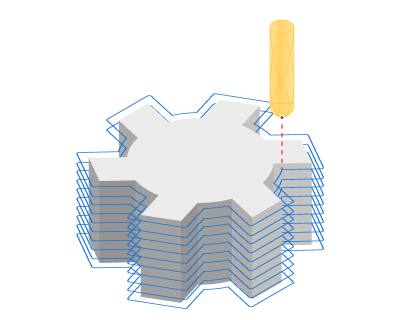 | Операцию спиральной обработки целесообразно применять для обработки цилиндрических деталей без поднутрений. В качестве рабочего задания будет выбрана вся модель. Операция может сгенерировать однопроходную спиральную траекторию для всей модели. Если в модели встречаются области, которые не могут быть обработаны без перехода, то они будут обработаны после завершения обработки текущего прохода. Операция не контролирует высоту гребешка. |
| | |
| Морфинг между 2-мя кривыми | |
| 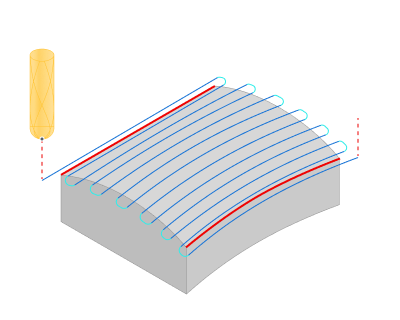 | Операция Морф формирует траекторию плавной деформации между двумя заданными кривыми со скоростными переходами между строчками. Доступны стратегии: Поперек, Вдоль, Спиральная. 3-5 осевая траектория со следующими режимами ориентации осей инструмента: фиксированная, по нормали к ведущей 4D кривой/оси вращения/ведущей 5D кривой/поверхностям 5D. Преимущества: Большинство операций для обработки роторов турбин, лопаток турбин, винтовых поверхностей и сложных каналов. Высокоскоростные переходы между строчками |
| | |
| Поднутрение послойное | |
| 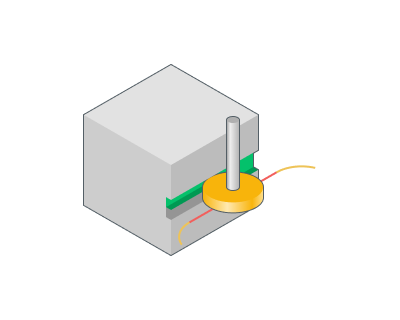 | Предназначена для создания выемок, канавок или полостей с помощью фрезерного инструмента для Т-образных инструментов — она генерирует водолинию (waterline) специально для Т-образных инструментов. |
| | |
| 5D Стенки | |
| 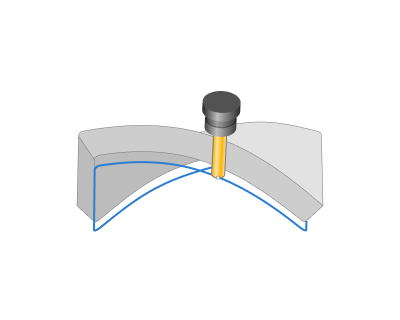 | это 5‑осевая операция для обработки сложных направляющих (ruled) поверхностей боковой гранью фрезы. Она предназначена преимущественно для чистовой обработки (поддерживает и черновые проходы), позволяет задавать наклон инструмента (автоматически или вручную по векторам вдоль траектории) и имеет два алгоритма задания области обработки:
• по нижней грани
• по двум кривым |
| | |
| 5D Черновая послойная | |
| 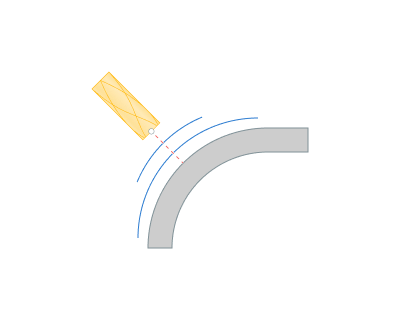 | Специализированная 5‑осевая черновая операция для обработки карманов с криволинейным дном, основанная на логике операции Waterline. |
| | |
| 5D по сеткам | |
| 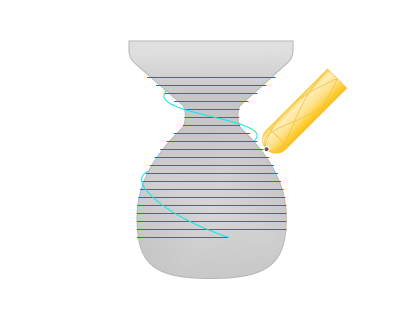 | Универсальная 5‑осевая финишная операция для обработки сложных форм и треугольных сеток. Подходящая для финиша скульптур, отсканированных моделей и сложных поверхностей; поддерживает стратегии 3D смещение, 3D спираль и послойные операции, автоматическое/ручное ориентирование оси инструмента и автоматическое избегание столкновений инструмента и держателя. |
| | |
| 6D контур | |
| 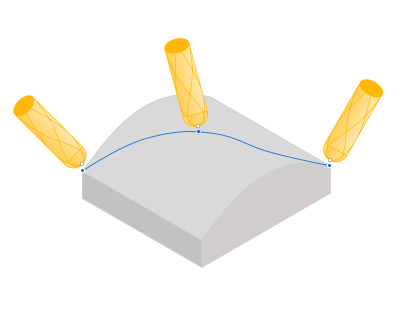 | Она генерирует непрерывный многоволновой инструментальный путь для пространственных кривых и поверхностей с расширенным набором стратегий ориентирования оси инструмента и управления ограничениями вращательных осей. |
| | |
| Полирование по контуру | |
| 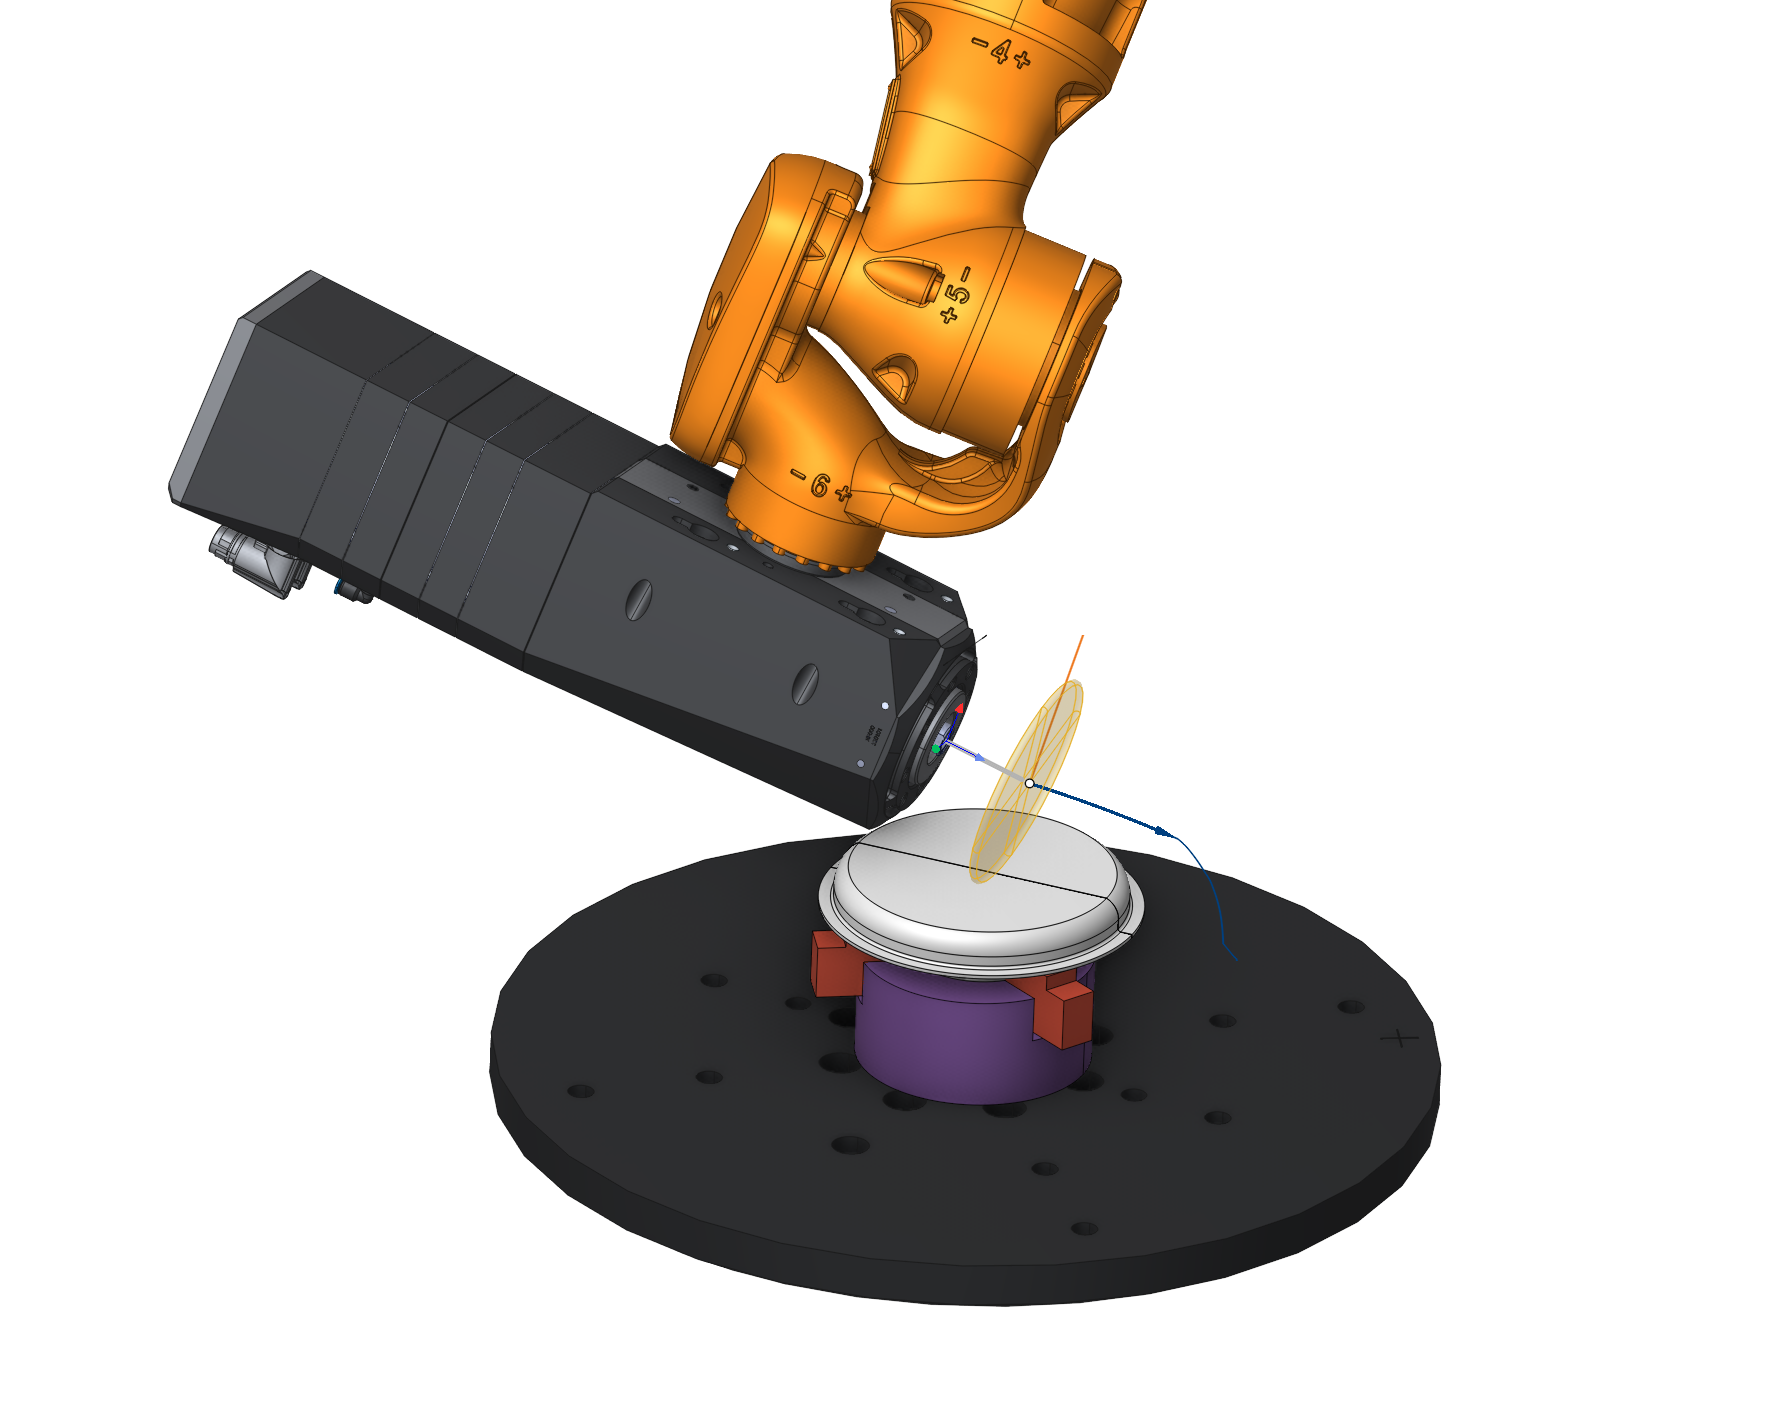 | Операция выполняет чистовую обработку стенок и кромок детали дисковым инструментом вдоль заданных контуров. |
| | |
| Ротационная | |
|---|---|
| Послойная | |
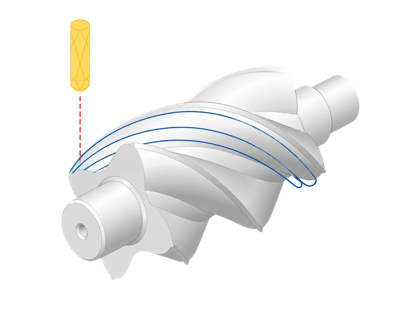 |
Черновая ротационная - это четырехкоординатная операция, удаляющая материал заготовки слой за слоем. Она схожа с черновой послойной операцией с тем отличием, что слои обработки представляют собой не плоскости, а концентрические цилиндры. |
| Черновая | |
| 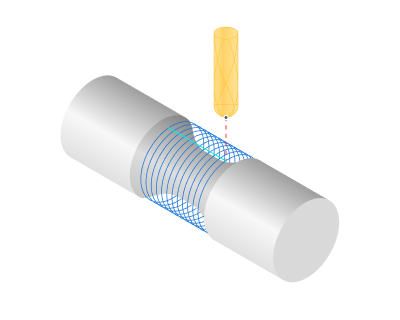 | Ротационная черновая обработка — это четырехкоординатная траектория движения инструмента, при которой материал заготовки удаляется послойно. Она похожа на обработку по линии вращения, за исключением того, что обрабатываемые слои представляют собой не плоскости, а цилиндры вокруг оси вращения. |
| | |
| Чистовая | |
| 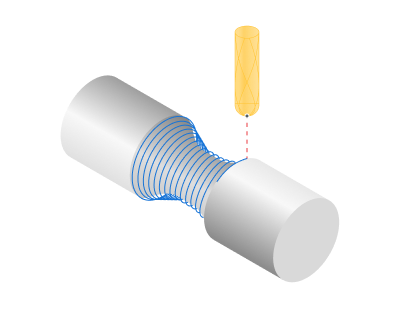 | Это четырехкоординатная чистовая обработка для станков, имеющих как минимум одну непрерывную ось вращения. Она используется для чистовой обработки валов и вращающихся тел (распространенные примеры: распределительные валы, коленчатые валы, червячные передачи, лопатки и декоративные детали). |
| | |
| Морфинг 4D | |
| 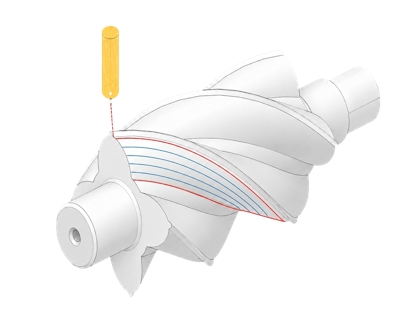 | Это 4-осевая версия чистовой обработки операции Morph, адаптированная для станков с непрерывной вращательной осью (конфигурации 4x и 5x). Она генерирует плавную траекторию движения инструмента между двумя заданными кривыми (Первая/Вторая кривая) или между контактными кривыми выбранных обрабатываемых поверхностей, поддерживает линии синхронизации для повышения качества морфинга и предоставляет стратегии морфинга (Поперек, Вдоль, Спираль и т. д.).c.). |
| | |
| 4D по поверхностям | |
| 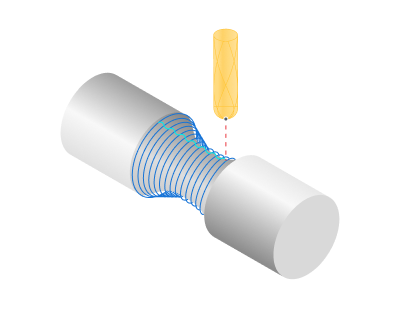 | Финишная операция, адаптированная из 5D Surfacing под станки с непрерывной вращающей осью (4x и 5x конфигурации). Операция предназначена для чистовой обработки сложных поверхностей, имеющих явную ось вращения или вытянутых вдоль оси: генерирует проходы по поверхностям. |
| | |
| 4D контур | |
| 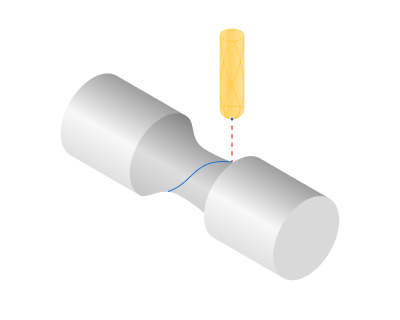 | Операция 4D контур генерирует непрерывные траектории для обработки пространственных кривых на поверхностях с явной осью вращения или вытянутых вдоль оси. Поддерживает как одиночные проходы вдоль выбранных кривых, так и многопроходную обработку по изопараметрическим линиям поверхности и многоуровневую обработку вдоль кривой. |
| Фрезерование турбин | |
|---|---|
| Обработка импеллеров | |
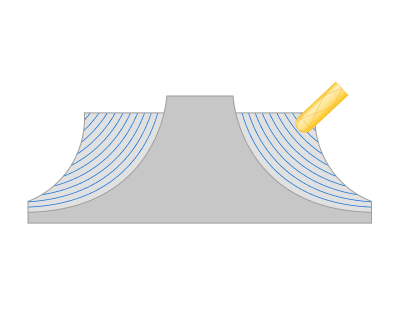 |
Предназначена для эффективной 5‑осевой обработки моноколёс и импеллеров: она включает стратегии для черновой обработки заготовки, финишной обработки лопаток и ступицы, а также шлифовки/доработки радиусных сопряжений. |
| Обработка лопаток | |
| 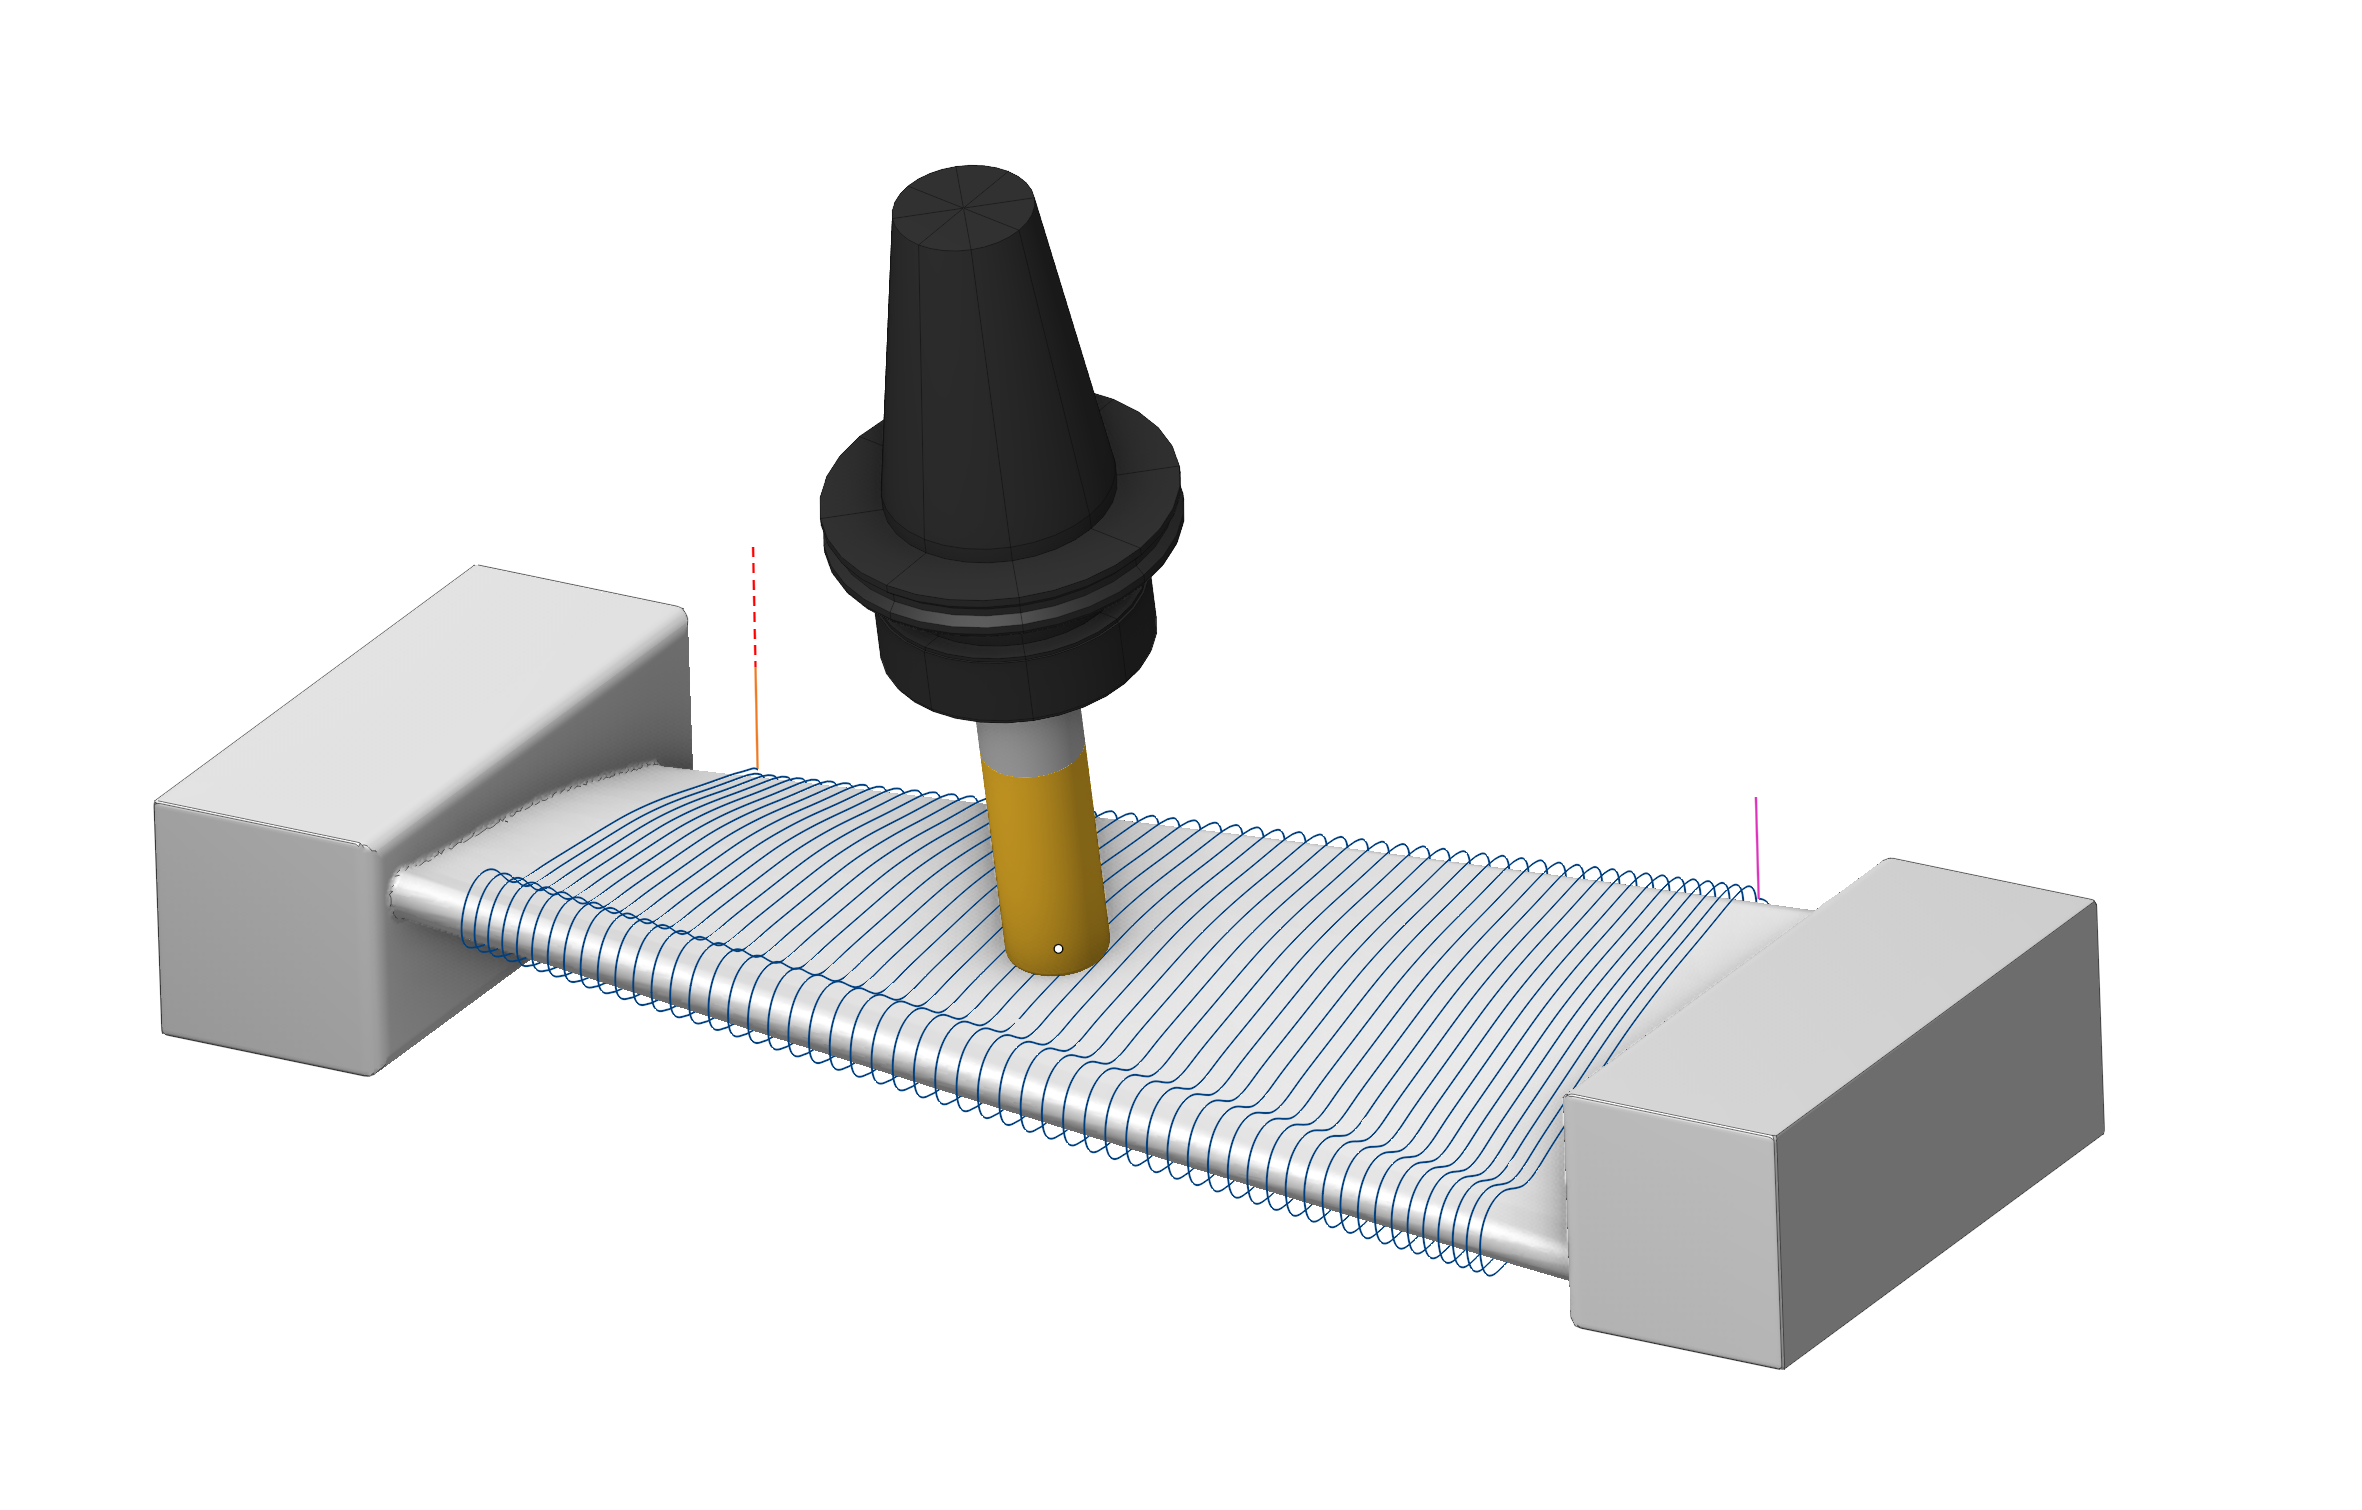 | Специализированная операция для обработки лопаток, оснований и ступиц с оптимизированными многоосевыми траекториями. |
| | |
| Доработка | |
|---|---|
| Подчистка углов | |
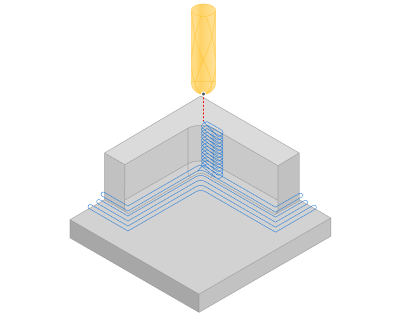 |
Подчистная операция на основе заданного диаметра предыдущего инструмента генерирует проходы в местах, где вышеупомянутый инструмент оставил бы недоработанный материал. |
| Карандашная | |
| 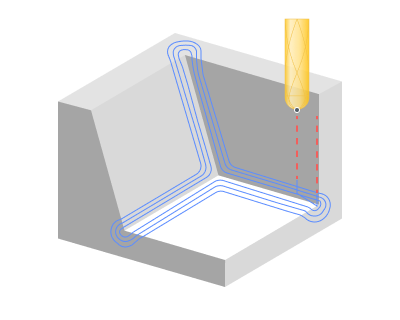 | Операция Карандашной обработки генерирует проходы вдоль внутренних углов детали. |
| | |
| Обработка фасок | |
| 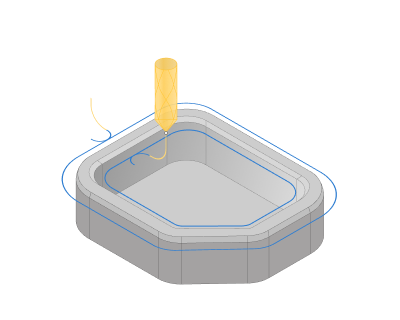 | Служит для формирования фасок и скруглений или удаления заусенцев вдоль рёбер детали. Генерируется траектория для обработки фасок цилиндрическими, коническими или сферическими фрезами; операция чаще всего используется как финальная стадия для снятия фасок/филей, притупления острых кромок и удаления заусенцев. |
| Устаревшие | |
|---|---|
| Чистовая построчная | |
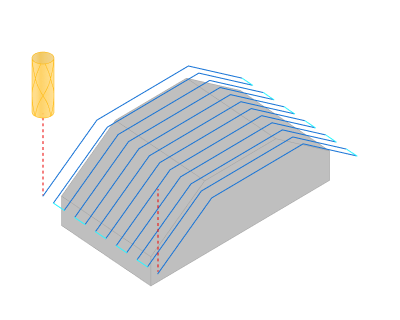 |
Формируется набор технологических команд для сверления отверстий, расточки, центровки или нарезания резьбы. Операция может использоваться как для обработки отверстий детали, так и для предварительного засверливания в точках опускания инструмента в выборке области и черновой послойной операциях. Построчная обработка поверхности объемной модели. Рабочие ходы лежат в семействе параллельных вертикальных плоскостей. Хороший результат достигается при обработке пологих участков поверхности детали, а также участков близких к вертикальным при небольшом отклонении нормали поверхности от плоскости рабочего хода. Поэтому для обработки деталей сложной формы операцию рекомендуется использовать совместно с послойной или с другой построчной операцией, у которой плоскости строчек перпендикулярны плоскостям строчек первой операции. |
| Чистовая построчная оптимизированная | |
| 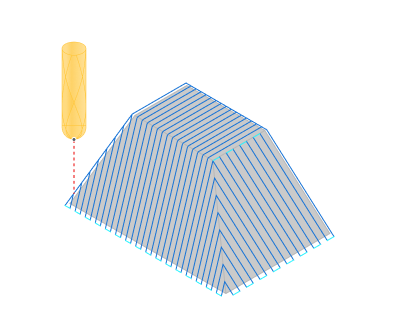 | Для обработки поверхности объемной детали создаются сразу две построчные операции с взаимно перпендикулярными плоскостями строчек. Параметры операций заполняются таким образом, чтобы каждая операция обрабатывала лишь те участки поверхности детали, на которых достигается оптимальный результат. При этом достигается равномерное качество обработки на всей поверхности детали. Использование построчно-оптимизированной операции позволяет производить качественную обработку моделей со сложной формой поверхности, а так же минимизировать время обработки. |
| | |
| Чистовая комплексная | |
| 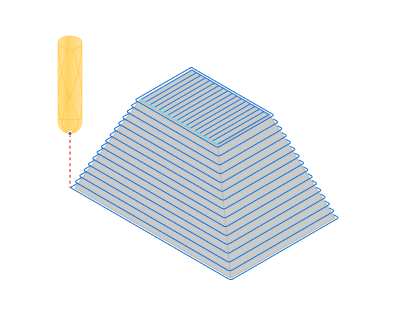 | Для обработки поверхности объемной детали создаются сразу две операции: построчная и послойная. Параметры операций автоматически выбираются так, чтобы пологие участки обрабатывались построчной операцией, а участки близкие к вертикальным – послойной. В результате получается равномерное качество всей поверхности обработанной детали. При комплексной обработке обеспечиваются более легкие условия работы инструмента, что в свою очередь позволяет применять удлиненный инструмент меньшего диаметра. Операция позволяет производить качественную обработку при любом рельефе поверхности модели, а так же минимизировать время обработки. |
| | |
| Резка | |
|---|---|
| Резка | |
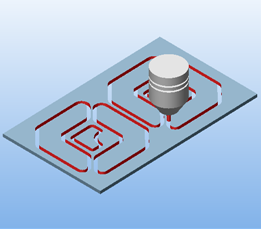 |
Обработка горизонтальных контуров или проекций кривых на горизонтальную плоскость. Горизонтальные ходы инструмента строятся исходя из условия прохождения оси инструмента вдоль контура или касания исходного контура боковой поверхностью фрезы. Отличие операции от обработки 2D контура заключается в возможности задать порядок обработки кривых. Операция используется для вырезания шаблонов из листовых заготовок. |
| Резка 4D | |
| 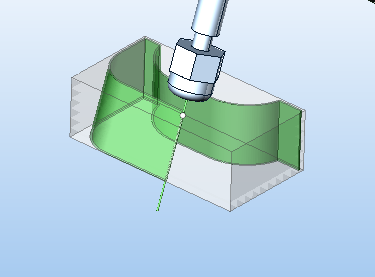 | Резка 4D может быть использована для программирования гидроабразивной, лазерной, плазменной и др. типов обработки, где в качестве режущего инструмента выступает струя или луч. Операция позволяет обрабатывать как чисто плоские элементы со строго вертикальными стенками, так и более сложные детали с наклонными стенками. Рабочие контура задаются точно также как и в операциях электроэрозионной обработки, однако результирующая траектория выводится в формате "точка + нормаль" и "точка + поворотные оси станка". |
| | |
| Резка 5D | |
| 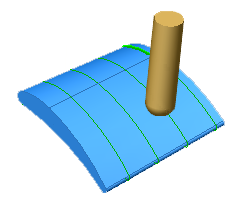 | Операция Резка 5D предназначена для резания на пространственных поверхностях сложной формы. Она основана на операции "5D контур", поэтому все их параметры эквивалентны за исключением функций многопроходной обработки, ненужных в данном контексте использования |
| | |
| 2D резка ножом | |
| 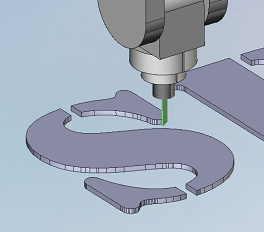 | Операция 2D резка ножом разработана для программирования вырезки ножом из листового материала. В острых углах траектории формируется специальный переход, который позволяет избежать загиба материала из-за резкого поворота ножа. За основу взята операция 2D контур. Использование ножа в качестве режущего инструмента накладывает дополнительные требования к оборудованию. Помимо трех линейных координат X,Y,Z, станок должен иметь управляемую поворотную ось, обеспечивающую вращение ножа вокруг собственной оси. |
| | |
| 6D резка ножом | |
| 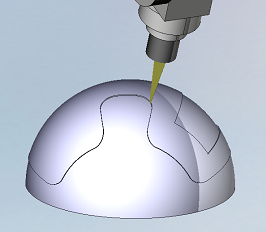 | Operation Knife cutting 6D is designed for the carving on the shaped spatial surfaces. It is based on the operation 5D contouring. A special transition formed in the sharp corners of toolpath that avoids the bendings of the material because of the sharp turn of the knife. In the every point of tool path the knife blade must be directed along the motion. It requires all 6 degrees of freedom. So active machine must have a minimum of three linear and three rotary axes. Very often the industrial robots are used for the knife cutting. Операция 6D резка ножом разработана для программирования вырезки ножом на сложных пространственных поверхностях. В острых углах траектории формируется специальный переход, который позволяет избежать загиба материала из-за резкого поворота ножа. За основу взята 5D контур. В каждой точке траектории лезвие ножа должно разворачиваться вдоль направления движения. Для этого необходимы все 6 степеней свободы. Очень часто в качестве оборудования для резки ножом применяются 6ти координатные промышленные роботы. |
| Обработка диском | |
|---|---|
| Черновая диском | |
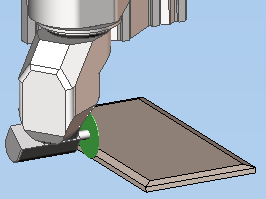 |
Операция из группы обработки дисковым инструментом, предназначенная для подготовки массы заготовок из камня (и подобных материалов) с помощью дискового инструмента: в местах, где необходимо удалить материал, выполняется ряд резов диском, затем вручную удаляются тонкие слои (шлифовка), после чего обычно выполняется чистовая обработка подходящим инструментом. |
| Резка диском 2D | |
| | Операция по резке листовых материалов с помощью циркулярного инструмента (пилы). |
| | |
| Резка диском 6D | |
| | Операция Резка диском 6D предназначена для распиловки/резки как плоских, так и объемных деталей с использованием дискового инструмента. |
| Wire EDM | |
|---|---|
| 2D электроэрозионная обработка контура | |
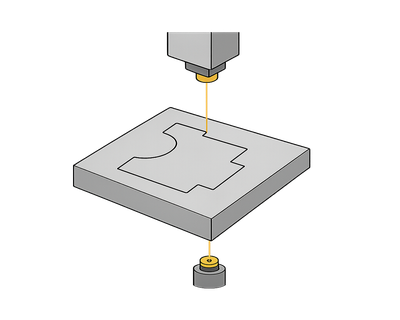 |
Операция 2D электроэрозионная обработка контура предназначена для формирования траектории перемещения проволоки вдоль плоского контура (2-х координатная обработка), а также перемещения вдоль плоского контура с определенным углом наклона проволоки (конусная или 3-х координатная обработка). Получаемая траектория перемещения проволоки, таким образом, основывается на контурах, лежащих в одной плоскости. |
| 4D электроэрозионная обработка контура | |
| 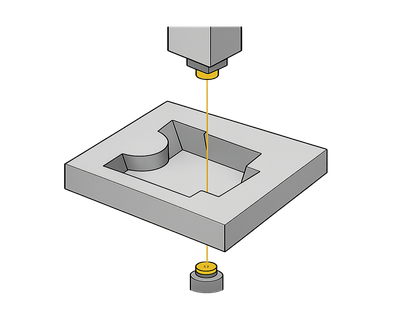 | Операция 4D электроэрозионная обработка контура предназначена для формирования траектории перемещения проволоки вдоль двух плоских контуров одновременно. Один из этих контуров задает перемещения нижней направляющей станка (точнее перемещения в плоскости рабочего контура XY), а второй – перемещения верхней направляющей станка (или перемещения в плоскости направляющего контура UV). |
| Аддитивная | |
|---|---|
| Наплавка области | |
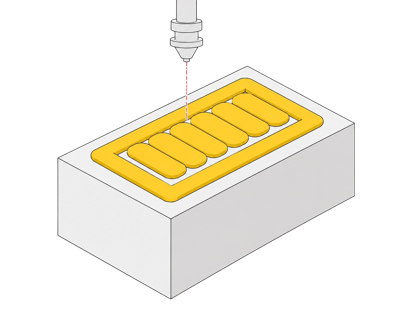 |
Реализует концепцию аддитивного производства, когда, в отличие от резания, материал не удаляется инструментом, а, наоборот, добавляется к заготовке в процессе обработки. Позволяет, например, наращивать на поверхности детали слой материала, обладающего особыми характеристиками: высокой твердостью, прочностью, износостойкостью, антифрикционными свойствами, коррозионной и жаропрочностью и т.п. Также дает возможность восстанавливать геометрические размеры дорогостоящих деталей и инструмента, осуществлять ремонт лопаток, штампов, прессформ, шестерней, валов и т.д. Интерфейс задания параметров и зоны обработки схож с операцией Выборка области. Позволяет при помощи кривых и ребер 3D модели ограничить область внутри которой нужно произвести наращивание материала. В зависимости от выбранной базовой поверхности эта область может быть расположена на плоскости, цилиндре или теле вращения. А при включении опции проецирования на 3D модель, наращивание и вовсе может производиться на поверхность произвольной формы. Наплавка осуществляется либо эквидистантными, либо параллельными ходами внутри заданной области. При этом можно задать количество слоев, которые нужно наплавить, указать угол конуса для боковых стенок. |
| Наплавка по кривой | |
| 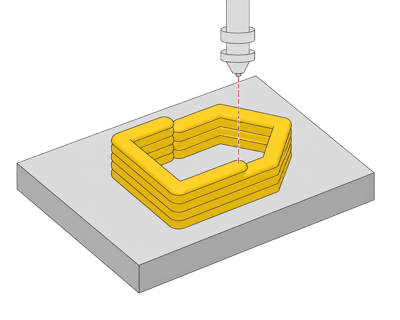 | Аддитивная операция, которая генерирует траекторию вдоль кривых указанных в рабочем задании снизу вверх по слоям. Она полезна для обработки тонкостенных моделей. Исходные кривые могут быть расположены на плоскости, цилиндре или теле вращения. Если включена опция "Проецировать траекторию на деталь", то наплавка может быть произведена на поверхности произвольной формы. Траектория может быть оформлена либо в виде параллельных слоев, либо в виде непрерывной поднимающейся спирали. |
| | |
| Наплавка 3D | |
| | Аддитивная операция которая принимает 3D модель на вход. Она очень похожа на операцию Черновая послойная за исключением того что она работает снизу вверх. Она пересекает исходную модель плоскостью слой за слоем и генерирует траекторию для заполнения полученной в результате пересечения области для каждого уровня. Операция может использовать следующие стратегии заполнения области: Параллельными ходами и эквидистантными ходами. |
| | |
| Наплавка 5D | |
| 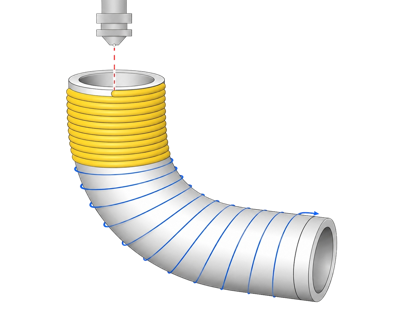 | Операция Наплавка 5D позволяет наращивать слой материала на поверхности детали на 3- или 5-осевых станках. Она полезна для обработки тонкостенных моделей. Операция позволяет произвести наплавку отдельных поверхностей детали с последующей их фрезеровкой. Также может послужить упрочнению поверхностей путем наплавки материала в наиболее нагруженных зонах детали. В операцию добавлены спиральные стратегии и параметры, которые позволят избежать прохождения инструмента в одном и том же месте несколько раз. Также операция может использовать следующие стратегии: Параллельно плоскости, Морфинг, Параллельно кривой. |
| | |
| Неплоская печать | |
| 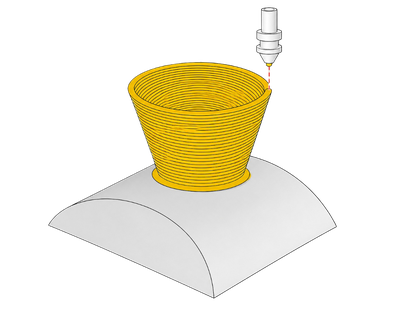 | Операция Неплоская печать поверхностей создает пути аддитивной печати на произвольной (неплоской) подложке: она использует механизм нарезки неплоских поверхностей и генерирует пути печати неплоских поверхностей; при необходимости поддерживается также классическая планарная стратегия с дополнительными параметрами. |
| Сварка | |
|---|---|
| Точечная сварка | |
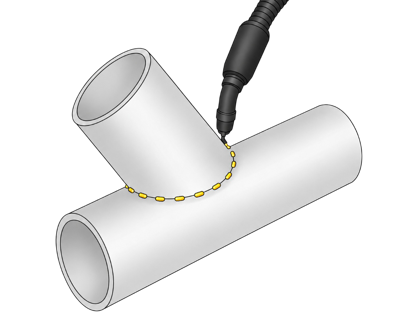 |
Служит для точечной сварки — поддерживает как приварку/прихватки, так и точечная сварку. |
| Сварка 6D | |
| 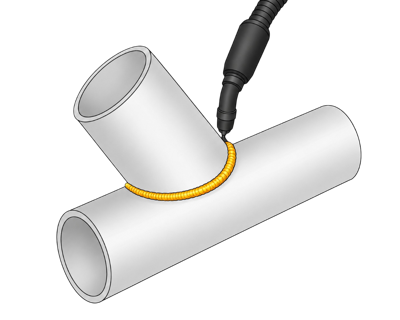 | Реализует функционал автоматического расчета геометрии сварочного шва без привязки к конкретному типу сварки и оборудования (т.е. не формирует специфических команд управления для лазера, электрической дуги, газовой горелки, ультразвуковой установки и т.п.). В рабочем задании достаточно добавить ребро проходящее вдоль свариваемых деталей и система автоматически рассчитает в каждой точке кривой углы наклона сварочной головки таким образом, чтобы она проходила как можно ближе к середине между соседними стенками и не сталкивалась с ними. Затем можно перейти в режим моделирования и увидеть симуляцию наплавки материала в месте прохождения кончика сварочной головки. |
| Покраска | |
|---|---|
| Покраска по контуру | |
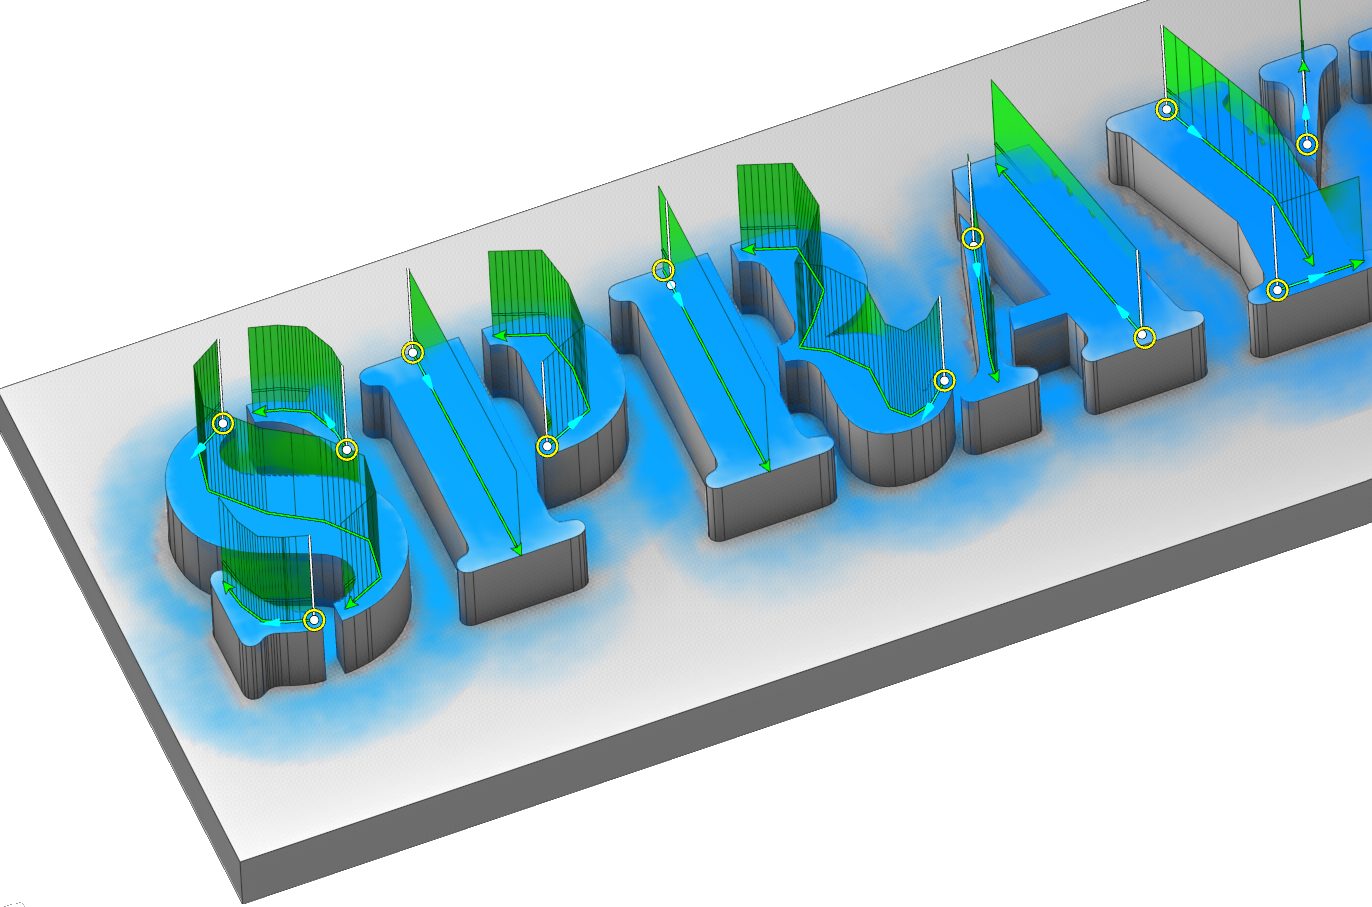 |
За основу для этой операции была взята операция 6D Контур. Вы можете использовать эту операцию, если вам нужно более гибкое управление положением инструмента в каждой точке траектории. |
| Покраска по поверхности | |
| 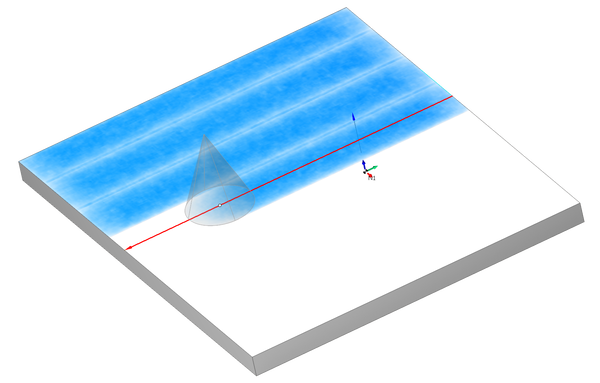 | За основу для этой операции была взята операция Наплавка 5D. Вы можете использовать множество удобных стратегий для создания траекторий с целью окраски различных поверхностей. |
| | |
| Покраска морф | |
| 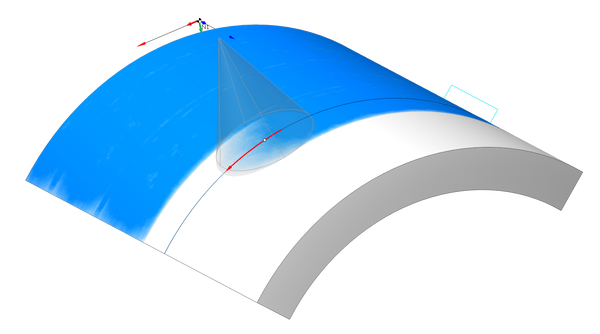 | За основу для этой операции была взята операция Морфинг. |
| | |
| Покраска ротационная | |
| 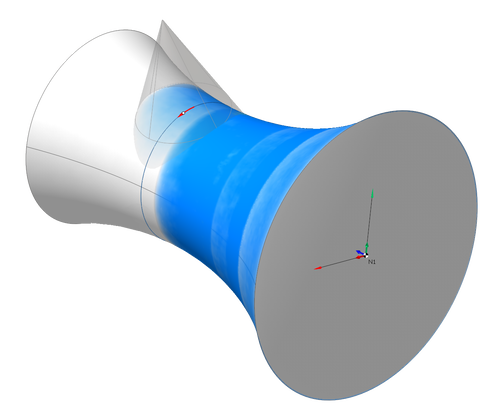 | За основу для этой операции была взята операция Чистовая. |
| Вспомогательные | |
|---|---|
| Группа | |
 |
Группа предназначена для систематизации различных операций имеющих сходные настройки. Используя группы операций можно сформировать технологический процесс с древовидной структурой. При изменении параметров группы происходит изменение схожих параметров во всех входящих в нее операциях. |
| Группа размножения | |
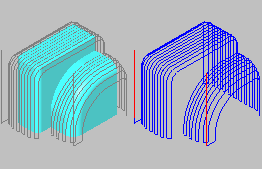 |
Группа определяет методы копирования контуров; эти правила затем наследуются операциями внутри группы. Это позволяет операциям обрабатывать отдельные элементы детали, в то время как сама группа автоматически распространяет результаты на все стандартные элементы в соответствии с определенными правилами. Копирование выполняется в соответствии с правилами на вкладке «Преобразования». |
| Вспомогательная операция | |
| 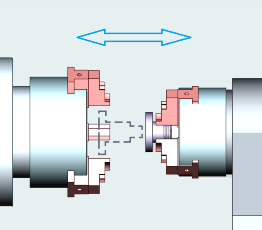 | Вспомогательные операции CAM системы предназначены для оформления специфичных, узко специальных (для определенных типов станков, для конкретного предприятия) последовательностей команд CLData в именованный список, который может быть сохранен и использован многократно в процессе работы с системой. Это могут быть, например, такие операции как зажим патрона, смена инструмента, подвод задней бабки, переворот заготовки, установка активной системы координат заготовки G54-G59 и т.п. |
| | |
| Операция на основе текста УП, Токарная операция на основе текста УП | |
| 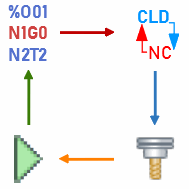 | Операции предназначены для формирования траектории перемещения инструмента на основе текста УП, заданного в качестве рабочего задания, и выбранного интерпретатора. Текст управляющей программы может быть написан непосредственно во встроенном текстовом редакторе или загружен из внешнего файла и отредактирован, в случае необходимости. Применение операций возможно также для индексной и непрерывной обработки на 4-х и 5-ти координатных обрабатывающих центрах. Поддерживаются все доступные типы моделирования, в том числе аддитивная обработка для симуляции наращивания слоя материала. С помощью этих операций можно выполнить прямое управление симуляцией станка посредством G-кодов, проверку и оптимизацию управляющей программы, преобразование УП одной стойки в другую, отладку работы собственного интерпретатора в процессе его создания. |
| | |
| Make shaped cutter | |
| | Чтобы создать фигурный фрезерный инструмент в CAM-системе, нарисуйте контурный инструмент как генераторную линию в режиме Чертежа, затем в списке элементов правой кнопкой мыши выберите «Сохранить как инструмент» и укажите тип, имя формы и инструментальную схему. После сохранения контура будет доступен в библиотеке инструменты, и его можно будет выбрать в окне Инструменты для использования в операциях контуринга/фрезерования по профилю. |
| Перемещение детали | |
|---|---|
| Захват и перемещение по точкам | |
 |
В операции Захват и перемещение по точкам назначение задания основано на наборе узловых точек. Список точек включает: начальную точку, точку выбора, точку перемещения (относительно точки выбора), точку перемещения (относительно точки размещения), точку размещения и конечную точку; эти точки объединяются в цепочку траекторий (Выбор → Перемещение → Размещение и т. д.). |
| Абстрактный захват и перемещение - Устаревшее | |
|
Абстрактный захват и перемещение - это операция управления захватом для перемещения заготовки в пределах рабочей зоны станка. |
| Подача прутка | |
| 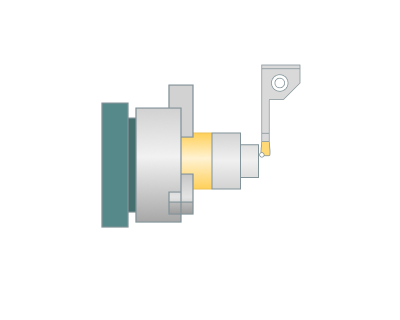 | Подача заготовок — это начальная операция подачи заготовки в шпиндель (она должна быть первой операцией в проекте на швейцарском токарном станке). Она позиционирует и фиксирует заготовку, устанавливает параметры выдвижения заготовки, положение контакта инструмента, контролирует начальный зажим и так далее. |
| | |
| Работа противошпинделем | |
| 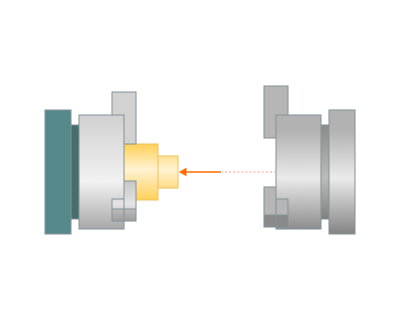 | Работа противошпинделем — это адаптированная версия операции «захват и перемещение» для токарно-фрезерных станков с вспомогательным шпинделем. Эта операция позволяет:
• синхронизировать основной и вспомогательный шпиндели;
• захватывать заготовку вспомогательным шпинделем для дальнейшей обработки на обоих шпинделях;
• перемещать деталь между основным и вспомогательным шпинделями. |
| | |
| Токарный перехват | |
| | Операция Токарный перехват — это операция перемещения/перехвата детали между шпинделями (перемещение для токарных проектов). Ее цель — синхронизация основного и вспомогательных шпинделей, перехват или возврат детали, автоматическое получение соединителя заготовки и команды настройки СК от следующей детали проекта, интеграция с операцией отсоединения детали, управление зажимами (CLData) и генерация команд перемещения (Multigoto/Goto). |
| | |
| Перехват в следующий установ - Устаревшее | |
| | Особый тип операции «захват и перемещение», при котором позиция для размещения переносится со следующей операции (этап настройки / деталь). Используется для роботов и фрезерных станков; |
| Измерение | |
|---|---|
| Измерение инструмента | |
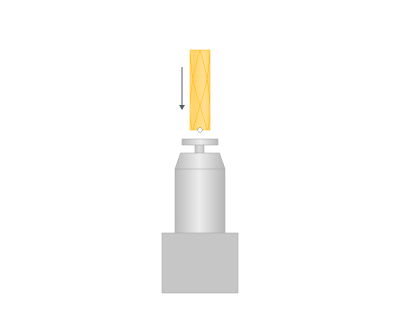 |
Измерение инструмента — это цикл/операция для проверки и калибровки инструментов: измеряется длина/радиус инструмента, контролируется целостность/лом инструмента, выполняется калибровка начальных размеров инструмента. |
| Измерение детали | |
| 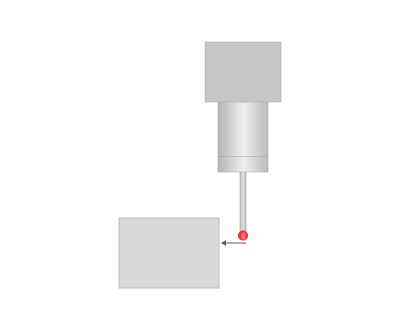 | Измерение заготовки/детали — это циклы для измерения геометрии обрабатываемой детали: контроль размеров поверхностей, отверстий, положения и ориентации элементов, определение реального положения детали (компенсация смещения/поворота), проверка углов и прочего. |
| | |
| Измерение токарного инструмента | | | | Это операция измерения/калибровки инструмента в токарной (turn) части: с её помощью система измеряет длину и/или радиус резца, проверяет целостность/слом инструмента и получает реальные параметры для корректировки компенсаций инструмента в последующих операциях. | | | |
| Измерение токарной детали | | | | Это операция измерения геометрии обрабатываемой детали на токарной оснастке: измеряются формы/размеры (например отверстия, торцы, поверхности), проверяется положение и ориентация детали в прижиме, снимаются размеры для компенсации отклонений и формируются отчёты. |