Операция "2D электроэрозионная обработка контура"
Операция 2D электроэрозионная обработка контура предназначена для формирования траектории перемещения проволоки вдоль плоского контура (2-х координатная обработка), а также перемещения вдоль плоского контура с определенным углом наклона проволоки (конусная или 3-х координатная обработка). Получаемая траектория перемещения проволоки, таким образом, основывается на контурах, лежащих в одной плоскости, в отличие от 4-х координатной обработки, где отдельно должны указываться контура, которые описывает проволока в нижней плоскости (плоскости рабочего контура XY) и в верхней плоскости (плоскости направляющего контура UV).
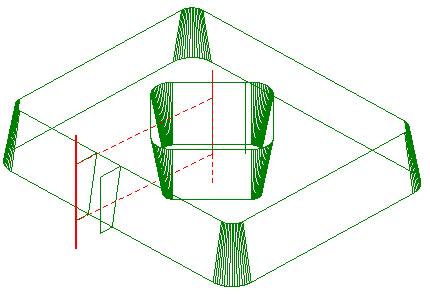
Специфические для каждой операции опции задаются в окне параметров операции на странице Параметры.
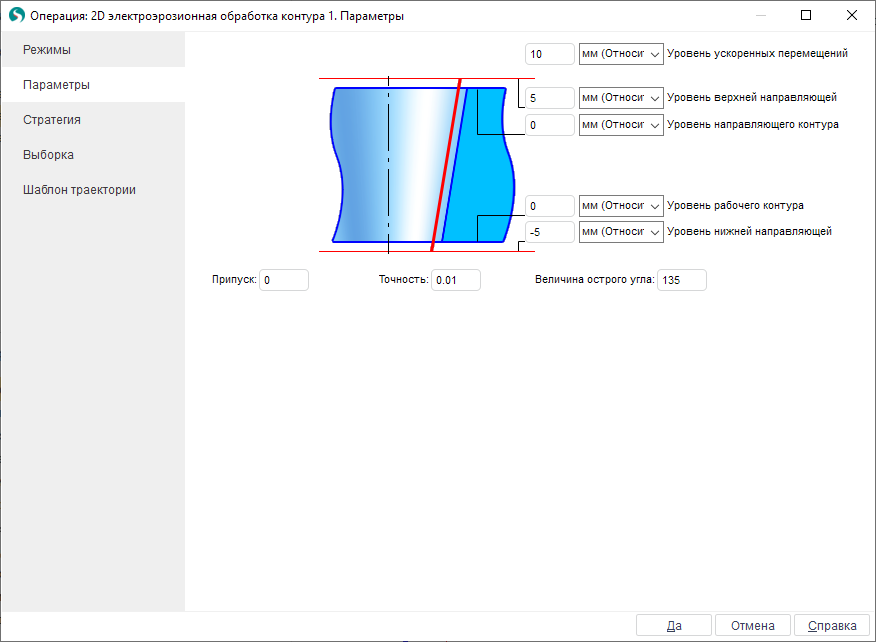
Здесь можно отредактировать следующие свойства операции:
Уровни обработки:
Уровень ускоренных перемещений – определяет координату Z плоскости, в которой совершаются ускоренные перемещения. Может располагаться выше, чем рабочие уровни, для того, чтобы ускоренные перемещения могли совершаться в плоскости, свободной от различного рода приспособлений и оснастки.
Уровень верхней направляющей – используется для установки плоскости перемещения верхней направляющей электроэрозионного станка.
Уровень направляющего контура – определяет плоскость, в которой располагается верхний направляющий (UV) контур при 4-х координатной обработке. При 2D обработке задает уровень, на котором будет отрисовываться "виртуальный" верхний контур.
Уровень рабочего контура – уровень Z плоскости XY, в которой обычно располагается нижний рабочий контур (программный контур).
Уровень нижней направляющей – используется для установки плоскости перемещения нижней направляющей электроэрозионного станка.
Припуск – задаётся величина дополнительно оставляемого припуска, общего для всех контуров операции. Способ учета величины припуска зависит от используемого режима коррекции на радиус проволоки, указанного на странице Стратегия. Величина коррекции для каждого прохода определяется как Величина смещения, заданная в окне Режимы для конкретного прохода, плюс величина Припуска. Для режимов коррекции Компьютер, Оба и Оба с инверсией на данную величину системой строится эквидистанта, а для режима Стойка эта величина заносится в регистр с номером, равным Коду смещения, указанному для соответствующего прохода в окне Режимы.
Точность – представляет собой точность расчетов и определяет максимальное отклонение аппроксимированной траектории перемещения проволоки от идеальной. При указании высокой точности время расчетов может значительно увеличиться. Если же точность слишком занижена, то на детали могут появляться нежелательные зарезы.
Величина острого угла позволяет регулировать, какие именно углы можно считать острыми, и, соответственно, какие углы необходимо сглаживать. Если угол по абсолютному значению оказывается больше чем Величина острого угла, то он не считается острым и не сглаживается.