Сварка 5D и Сварка 6D
Область применения:
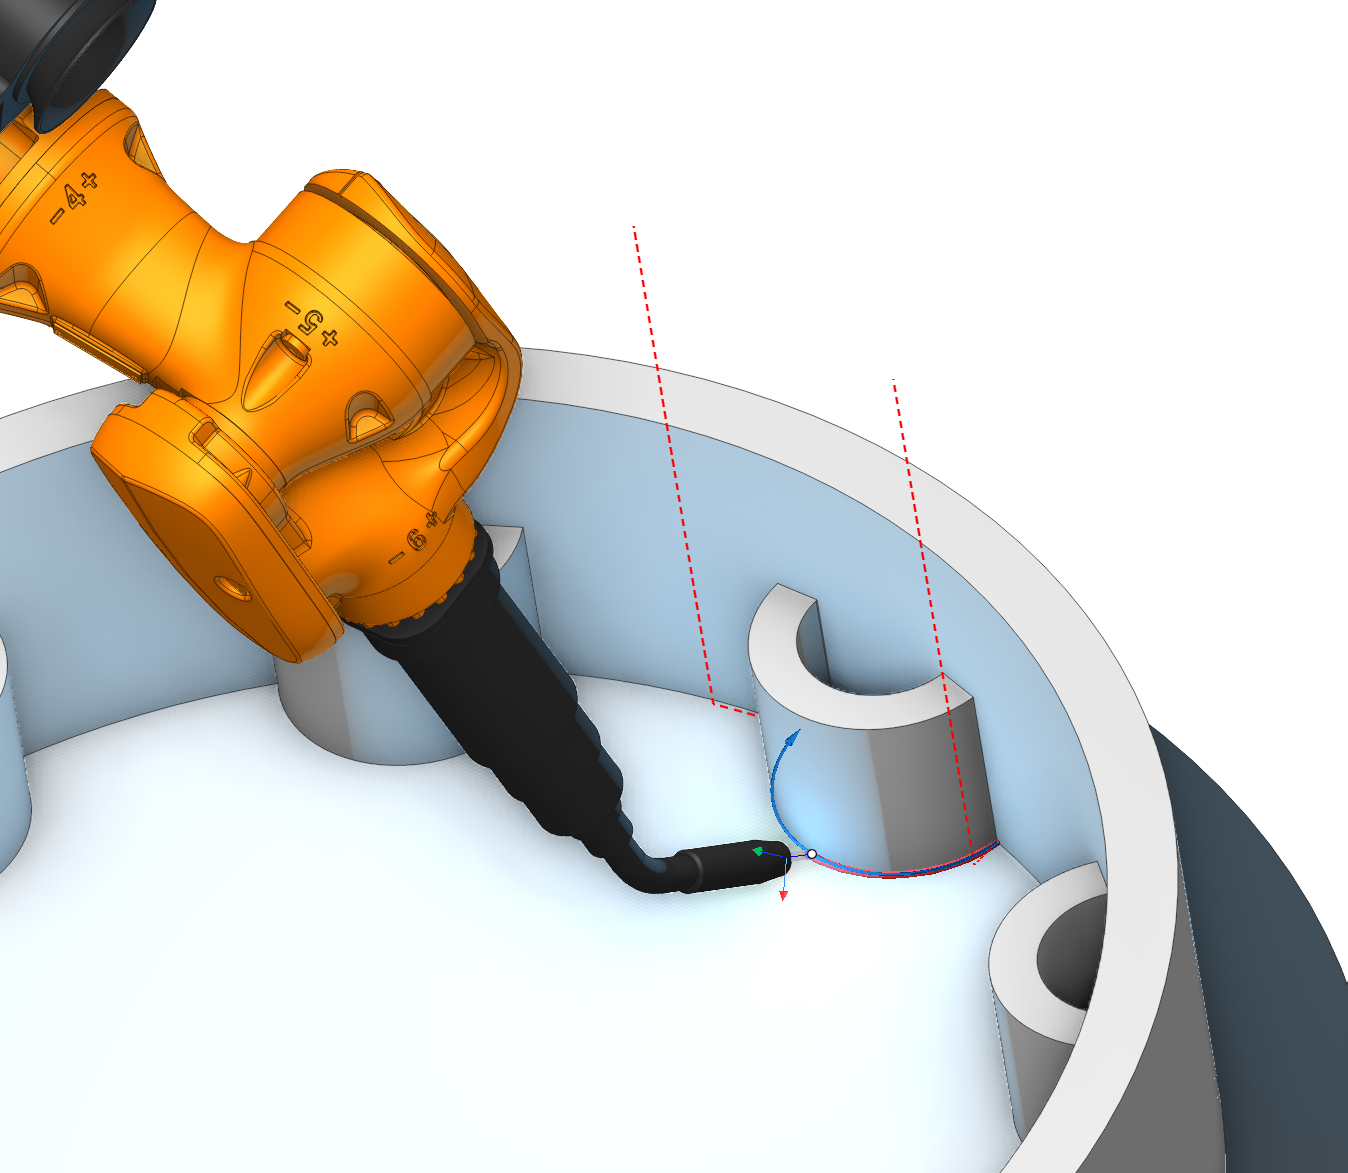
Операции Сварка 5D и Сварка 6D автоматически рассчитывают геометрию сварного шва независимо от типа сварочного оборудования. Операции не формируют специфичные для оборудования команды для лазера, электрической дуги, газовой горелки, ультразвукового излучателя и т. д.; они создают траекторию инструмента и ориентацию инструмента вдоль шва.
Операции используются в следующих случаях:
Непрерывная и прерывистая сварка швов, определенных по кромкам между соединяемыми деталями.
Роботизированная и многоосная сварка, при которой необходимо сохранять ориентацию инструмента относительно соседних стенок шва.
Процессы, требующие определенного рисунка стежка (стежка, прихватки или точечного), настроенного с помощью параметра Тип сварки в Сварка 6D.
Переключитесь на Режим моделирования для визуализации осаждения материала в месте контакта кончика сварочной головки с заготовкой. Толщина моделируемого слоя определяется свойством рабочей длины инструмента; если это свойство не задано или его значение превышает диаметр инструмента, толщина слоя равна диаметру инструмента.
Эффектор вкл./выкл. включает и выключает сварку. Команда устанавливается, когда тип моделирования (Подробнее) имеет значение аддитивная обработка или покраска в зависимости от выбранного параметра Действующие подачи. Для операций Аддитивная обработка и Сварка команда устанавливается автоматически. Подробнее
Наладка:
Вкладка Наладка используется для настройки основных параметров проекта. Она может включать позиционирование детали на оборудовании, систему координат детали и другие параметры. Подробнее
Рабочее задание:
Сварной шов. Для определения траектории сварки достаточно указать кромку между свариваемыми деталями. Затем система автоматически рассчитывает углы ориентации сварочной головки для каждой точки созданной кривой. Расчет обеспечивает расположение сварочной головки как можно ближе к центру зазора между соседними стенками свариваемых деталей и одновременно предотвращает столкновения со стенками.
5D Кривая. Система создает пятиосевую траекторию инструмента как проекцию произвольных кривых на поверхность детали. В этом случае точка контакта инструмента перемещается по поверхности. Проходы можно смещать относительно кривой на величину припуска или по уровням.. Ось инструмента расположена перпендикулярно поверхности. Подробнее
Свойства. Отображает свойства элемента. Позволяет добавить припуск. Это меню также можно открыть двойным щелчком по элементу в списке.
Удалить. Удаляет элемент из списка
Ограничения. Позволяет ограничить области, которые не следует обрабатывать. Подробнее
Стратегия:
Точка контакта инструмента
Точка контакта инструмента (TCP) — это определенное место на режущем инструменте, которое определяет основную точку взаимодействия между инструментом и поверхностью заготовки или геометрическими объектами во время операций обработки.
Параметры этой группы такие же, как и в операции 5D по поверхностям. Подробнее
Несколько проходов.
Позволяет сваривать шов за несколько проходов.
Нажмите здесь, чтобы развернуть..
Число проходов. Количество проходов по всем сварным швам в операции. Этот параметр можно определить отдельно для каждого сварного шва на странице задания.
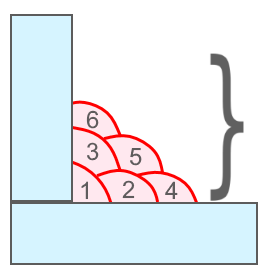
Проход. Параметры отдельного прохода.
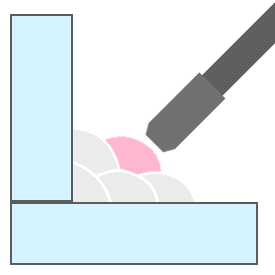
Смещение по оси. Расстояние от основной кромки до прохода вдоль оси инструмента.
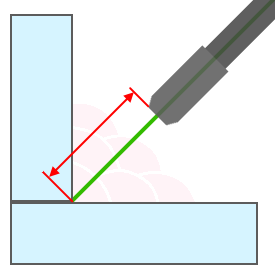
Смещение в сторону. Боковое смещение от кромки до прохода.
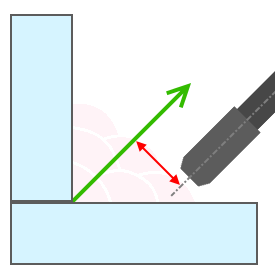
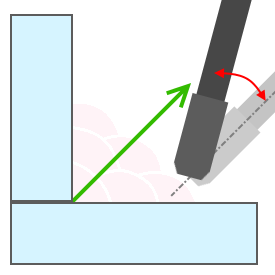
Наклон. Дополнительный наклон оси инструмента относительно основного направления.
Возврат со смещением. Определяет смещение возврата между проходами.
Сортировка.
Управляет последовательностью проходов инструмента во время обработки поверхности.
Нажмите здесь, чтобы развернуть..
Начальная точка. Активация флага позволяет ввести координаты, обозначающие начальную точку рабочих проходов при обработке поверхности.
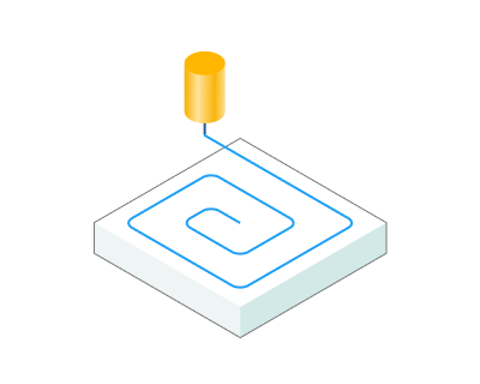
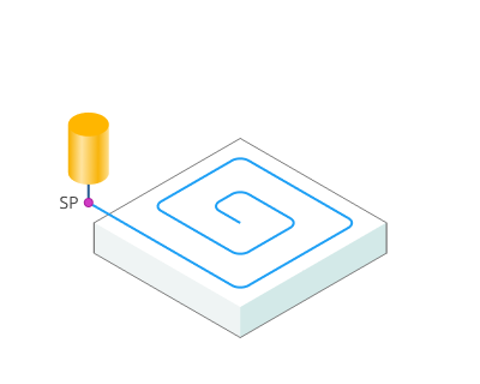
Минимизация холостых перемещений. Порядок обработки профилей отсортирован, чтобы минимизировать холостые движения. Параметры этой функции такие же, как и в Операция 2D контуринга. Подробнее
Направление обработки. Может быть назначен практически во всех операциях, кроме операций обработки кривых. Это позволяет пользователю контролировать необходимый тип фрезерования (попутное или обычное) в процессе расчета траектории.
Попутное. В обработке относится к стратегии резания, при которой инструмент движется в том же направлении, что и вращение заготовки. Обычно это приводит к меньшему износу инструмента и более гладкой поверхности по сравнению с встречным резанием, при которой инструмент движется против вращения заготовки. Попутная резка часто предпочтительна, когда точность и качество поверхности имеют решающее значение.
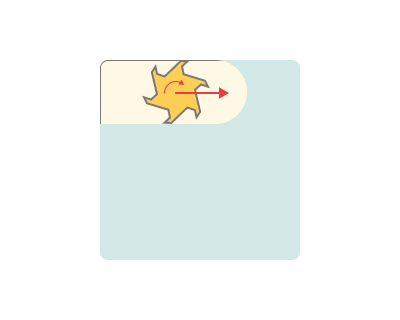
Встречное. Резание при механической обработке относится к стратегии, при которой инструмент движется против вращения заготовки. Этот метод резания используется в операциях обработки, но он может привести к большему износу инструмента и более грубой обработке по сравнению с попутным резанием, при которой инструмент движется в том же направлении, что и вращение заготовки. Обычное резание иногда выбирают, когда другие факторы, такие как стойкость инструмента или удаление стружки, более важны, чем качество поверхности.
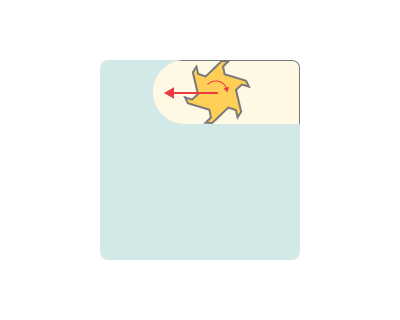
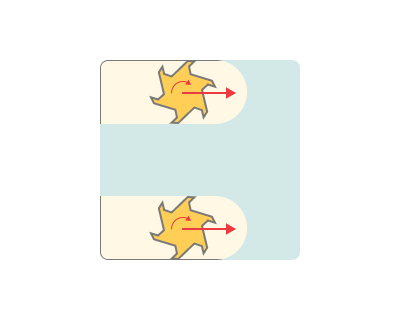
Оба направления. Относится к практике использования как «подвижной», так и «обычной» стратегии резания во время операции обработки. Этот подход можно использовать для оптимизации производительности инструмента, качества поверхности и других факторов обработки в зависимости от конкретных требований к различным частям заготовки или различных этапов процесса обработки. Это обеспечивает большую гибкость и контроль в достижении желаемых результатов при механической обработке.
Ориентация инструмента.
Управляет ориентацией оси инструмента. Основные параметры этой функции такие же, как и в операции 5D по поверхностям. Подробнее
Тип сварки.
Выбор типа процесса сварки.
Нажмите здесь, чтобы развернуть..
Непрерывная. Непрерывная сварка по кривой.
Прерывистая. Прерывистая сварка швами.
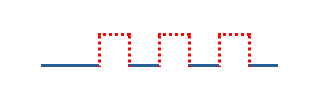
Прихваточная. Небольшие временные сварные швы, которые скрепляют детали.
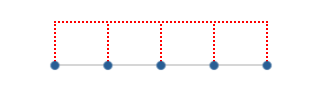
Точечная контактная. Сварка в дискретных точках.
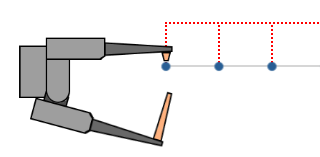
Вот основные параметры, набор которых может меняться в зависимости от выбранного Тип сварки.
Длина штриха. Длина одного штриха.
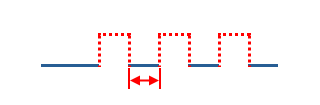
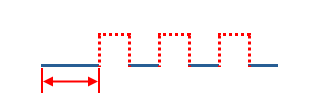
Длина первого штриха. Длина первого штриха.
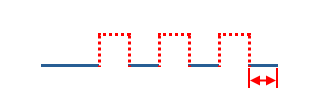
Длина последнего штриха. Длина последнего штриха.
Размер разрыва. Определяет, как устанавливается расстояние между штриха.
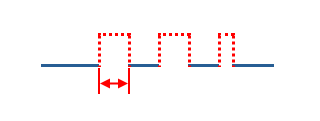
Величина разрыва по ISO. Задается размер интревала.
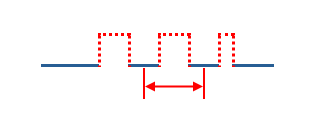
Расстояние между центрами штрихов по AWS. Устанавливает расстояние между центрами штрихов.
Равный (количество штрихов). Устанавливается количество петель; промежутки распределяются равномерно по оставшейся длине.
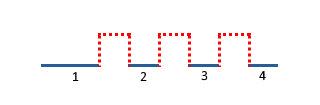
Длина разрыва, Расстояние между центрами, Количество штрихов. Числовое значение шага, вводимое в поле ниже Длина разрыва. Значение значения зависит от выбранного Размер разрыва: для Величина разрыва по ISO это длина зазора между соседними штрихами; для Расстояние между центрами штрихов по AWS это расстояние между центрами соседних штрихов; для Равный (количество штрихов) это количество штрихов.
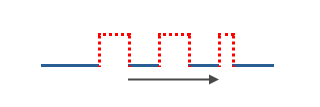
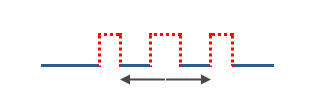
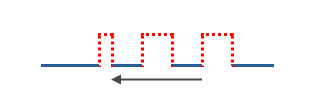
Выравнивание штрихов вдоль контура. Выравнивание штрихов по контуру.
с начала.
от центра.
с конца.
Автоматическое изменение размера интервала. Расстояние между штрихами регулируется автоматически так, чтобы целые штрихи без остатка соответствовали длине контура, сохраняя заданную длину стежка.
Дополнительное смещение. Дополнительное смещение штрихов по контуру.
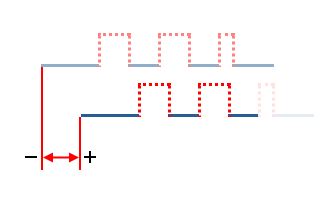
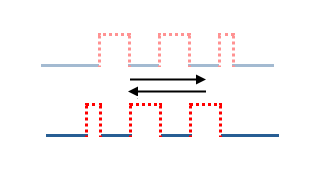
Инвертировать штрихи. Инвертирует распределение штрихов по контуру.
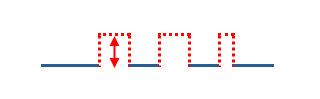
Расстояние отвода. Расстояние осевого отвода от контура при переходе между стежками.
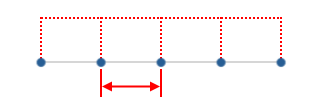
Шаг. Шаг между точками.
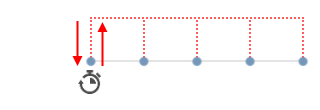
Задержка в точке. Время пребывания в каждой точке, в секундах.
Идентификатор оси инструмента. Идентификатор оси станка, являющейся осью рабочего органа — сварочного зажима.
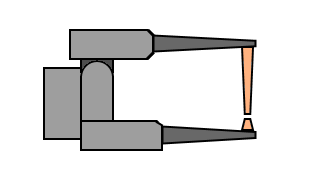
Значение в разжатом состоянии. Значение оси в выключенном состоянии.
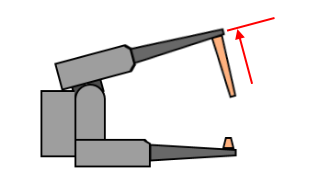
Значение в зажатом состоянии. Значение оси во включенном состоянии.
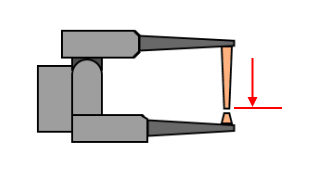
Отвод. При включении инструмент перемещается назад вдоль готового сварного шва на настраиваемое расстояние, прежде чем подняться, поэтому остаточная энергия остается над уже сваренным материалом и не оставляет следов на чистой поверхности, что полезно для лазерной сварки, где луч не может мгновенно выключиться.
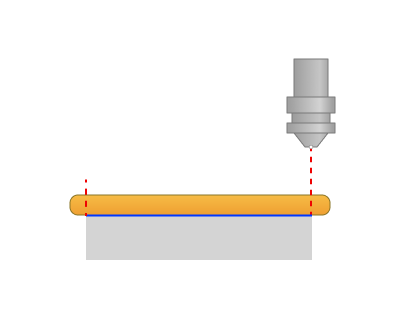
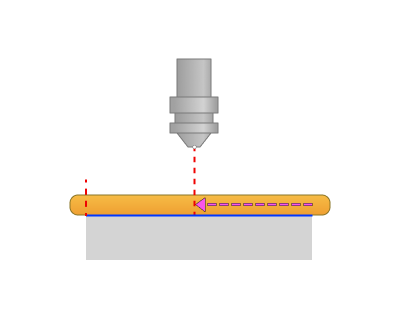
Расстояние отвода. Расстояние, которое инструмент проходит назад по готовому сварному шву, измеряется от конечной точки сварного шва в направлении, противоположном направлению сварки.
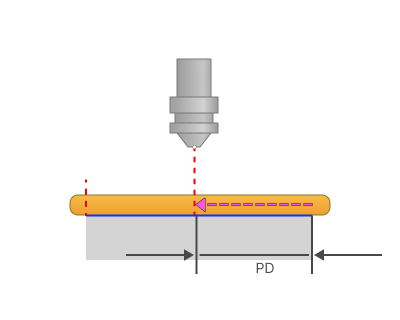
PD - Расстояние отвода
Время выдержки. Время выдержки в точке отвода перед отрывом инструмента, позволяющее полностью отключить источник энергии, пока инструмент находится над уже сваренным материалом.
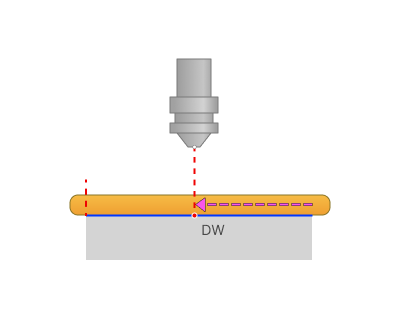
DW - Время задержки
Обрезка.
Позволяет пропускать поверхности, не предназначенные для обработки, и позволяет расширить траекторию инструмента.
Нажмите здесь, чтобы развернуть..
Удлинение (+)/обрезка (-) проходов. С помощью этой настройки пользователи могут расширять или обрезать начальный и конечный сегменты траектории инструмента.
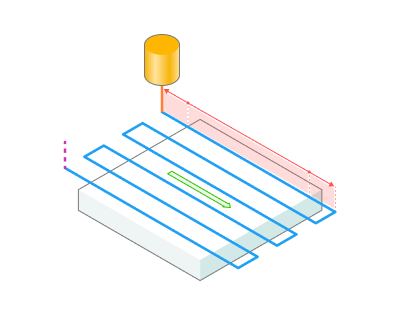
Начало. Вводя положительное значение, система продлевает начало рабочих проходов траектории на заданную величину. Ввод отрицательного значения сокращает начало проходов.
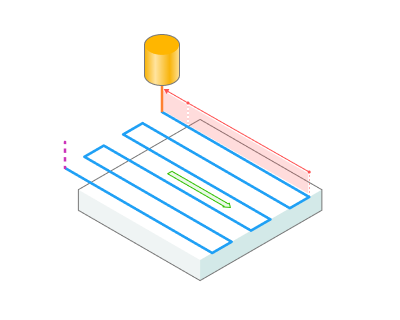
Конец. Вводя положительное значение, система продлевает конец рабочих проходов траектории инструмента на указанную величину. Ввод отрицательного значения сокращает конец проходов.
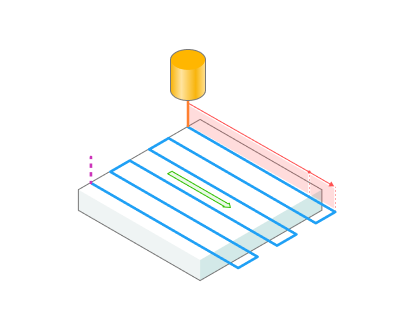
Параметры:
На этой вкладке собраны основные параметры управления деталью, заготовкой, приспособлением и другими элементами, которые позволяют изменять траекторию движения. Подробнее
Переходы/подходы:
Во вкладке Переходы вы определяете параметры быстрого перемещения. Эти движения включают в себя подвод инструмента из положения смены инструмента, подвод к началу рабочего хода, отвод после последнего рабочего хода, переходы между рабочими проходами и возврат к точке смены инструмента. Вы можете настроить последовательность движений по координатам, траекторию этих движений и величину перемещений.
Нажмите здесь, чтобы развернуть..
Состоит из:
Подвод/отвод. Параметры, которые используются для создания подводов и отводов из/в позицию смены инструмента. Подробнее.
Переходы. Определяет правила, регулирующие переходы «Захода/Выхода» и переходы между рабочими перемещениями. Подробнее.
Подходы. Позволяет добавлять к рабочим ходам дополнительные подходы и отходы с использованием своей подачи. Подробнее.
Безопасные перемещения. Эта группа параметров устанавливает вид Поверхности безопасности, а также расстояние до нее от заготовки. По этой поверхности производятся переходы между обрабатываемыми поверхностями или проходами инструмента, а также до нее выполняется первый этап подвода или отвода. Подробнее.
Расширенные настройки ссылок. Эта группа параметров задает особенности формирования траектории преимущественно пятиосных операций с учетом оптимальных перемещений осей вращения. Подробнее.
Расстояния. Расстояния, используемые в правилах Переходов. Подробнее.
Режимы обработки:
Используя данное диалоговое окно, пользователь может определить скорость вращения шпинделя; значение скорости быстрого перемещения и значения подачи для различных областей траектории инструмента. Скорость вращения шпинделя может быть определена как обороты в минуту, так и как скорость резания. Определяющее значение будет подчеркнуто. Второе значение будет пересчитано относительно определяющего значения с учетом диаметра инструмента. Подробнее
Преобразования:
Набор параметров операций, позволяющих выполнить преобразование координат для рассчитываемой в процессе работы траектории движения инструмента. Подробнее
Деталь:
Деталь – набор геометрических элементов, определяющий зону пространства, которая контролируется на предмет недопущения зарезов. Подробнее
Заготовка:
Модель заготовки операции определяет тот объем, который занимает обрабатываемый материал. Подробнее
Оснастка:
Как оснастка, обычно указываются крепежные приспособления, такие как патроны, захваты, зажимы и т. д., а также ограничительные области любого другого характера. Подробнее