5-ти осевая обработка
CAM система имеет возможность расчета управляющих программ для пяти координатных фрезерных станков с учетом кинематики станка и параметров используемой стойки ЧПУ. Сгенерированная управляющая программа может содержать команды позиционирования линейных осей XYZ (GOTO, CIRCLE, и.т.п.), а также команды позиционирования поворотных осей (MULTIGOTO). Для большинства стоек ЧПУ управление ориентацией оси инструмента осуществляется с помощью непосредственного задания значений соответствующих поворотных осей, в то время как линейные координаты XYZ задают положение настроечной точки инструмента относительно некоторой системы координат заготовки. Основные отличия между пяти координатными стойками ЧПУ заключаются в способе пересчета положений настроечной точки инструмента и системы координат заготовки при изменении положения поворотных осей.
Большинство стоек имеют два режима пяти осевой обработки: стандартный "трех координатный" режим и так называемый "режим управления центром инструмента" (режим Tool Center Point Management - TCPM). В зависимости от текущего режима поведение стойки отличается. В любом случае поведение стойки можно описать совокупностью трех параметров.
Происходит ли поворот настроечной точки инструмента при вращении поворотной головки или ее положение в пространстве не изменяется.
Перемещается ли ноль заготовки (G54) вместе с самой заготовкой при вращении поворотного стола.
Происходит ли вращение осей системы координаты заготовки вместе с вращением поворотного стола.
В CAM системе вышеперечисленные параметры доступны для редактирования в XML-файле конфигурации станка, а также через пользовательский интерфейс - в инспекторе свойств станка в разделе Стойка ЧПУ.
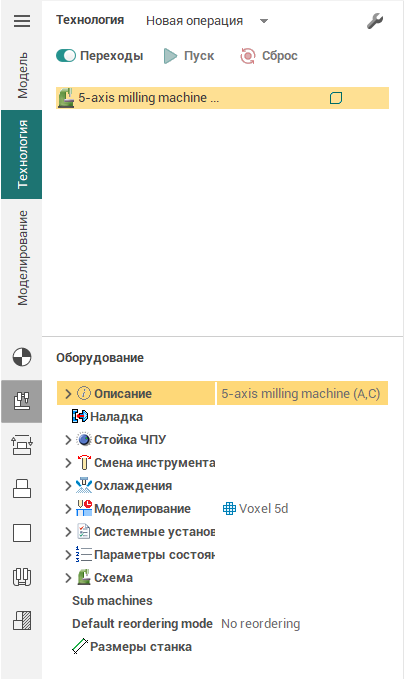
Для редактирования доступны следующие параметры.
- Доступность режима TCPM Данный параметр делает доступной соответствующую опцию в параметрах пяти координатных операций.
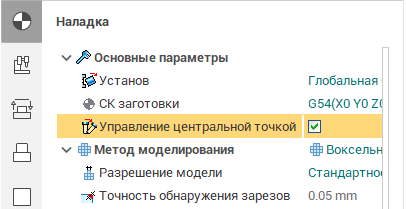
При включении режима управления центром инструмента в пяти координатной операции CAM системы заключает рабочие ходы рассчитанной траектории между командами INTERP 5AXIS ON, INTERP 5AXIS OFF. При этом расчет рабочих ходов производится с учетом параметров выставленных для режима управления центром инструмента.
Состояние по умолчанию опции TCPM Данный параметр задает значение по умолчанию для режима управления центром инструмента в пяти координатных операциях.
Индексный режим пяти осевой коррекции Данная группа определяет параметры пяти осевой коррекции для стандартного режима работы стойки.
TCPM режим пяти осевой коррекции Данная группа включает параметры, определяющие поведение станка в режиме управления центром инструмента.
Пяти осевая коррекция настроечной точки Данная опция отвечает за перемещение настроечной точки вслед за инструментом при вращении поворотной головы.
Пяти осевая коррекция ноля детали Данная опция отвечает за перемещение ноля детали вслед за самой деталью в ходе вращения поворотного стола.
Пяти осевая коррекция координатных осей Данный параметр определяет происходит ли вращение осей системы координат заготовки вслед за вращением поворотного стола.
Большинство современных стоек ЧПУ обладают режимом управления центром инструмента. При этом в данном режиме все три параметра пяти осевой коррекции задействованы. Это позволяет производить расчет пяти осевых управляющих программ таким образом, что они получаются независимыми от кинематики станка, положения заготовки на станке и вылета инструмента.
Однако в стандартном режиме работы большинство стоек не задействуют ни одну из опций пяти осевой коррекции, и таким образом ведут себя как самые обычные трех координатные стойки, ничего не знающие о кинематике станка. В виду этого для обеспечения возможности индексной пяти координатной обработки в таких стойках используются специальные команды вращения системы координат (Heidenhain Plane Function, CYCLE 19). За дополнительной информацией обращайтесь к разделу Индексная многокоординатная обработка.
See also:
Позиционирование детали на станке
Система координат заготовки (G54 - G59)