Фрезерование лопаток
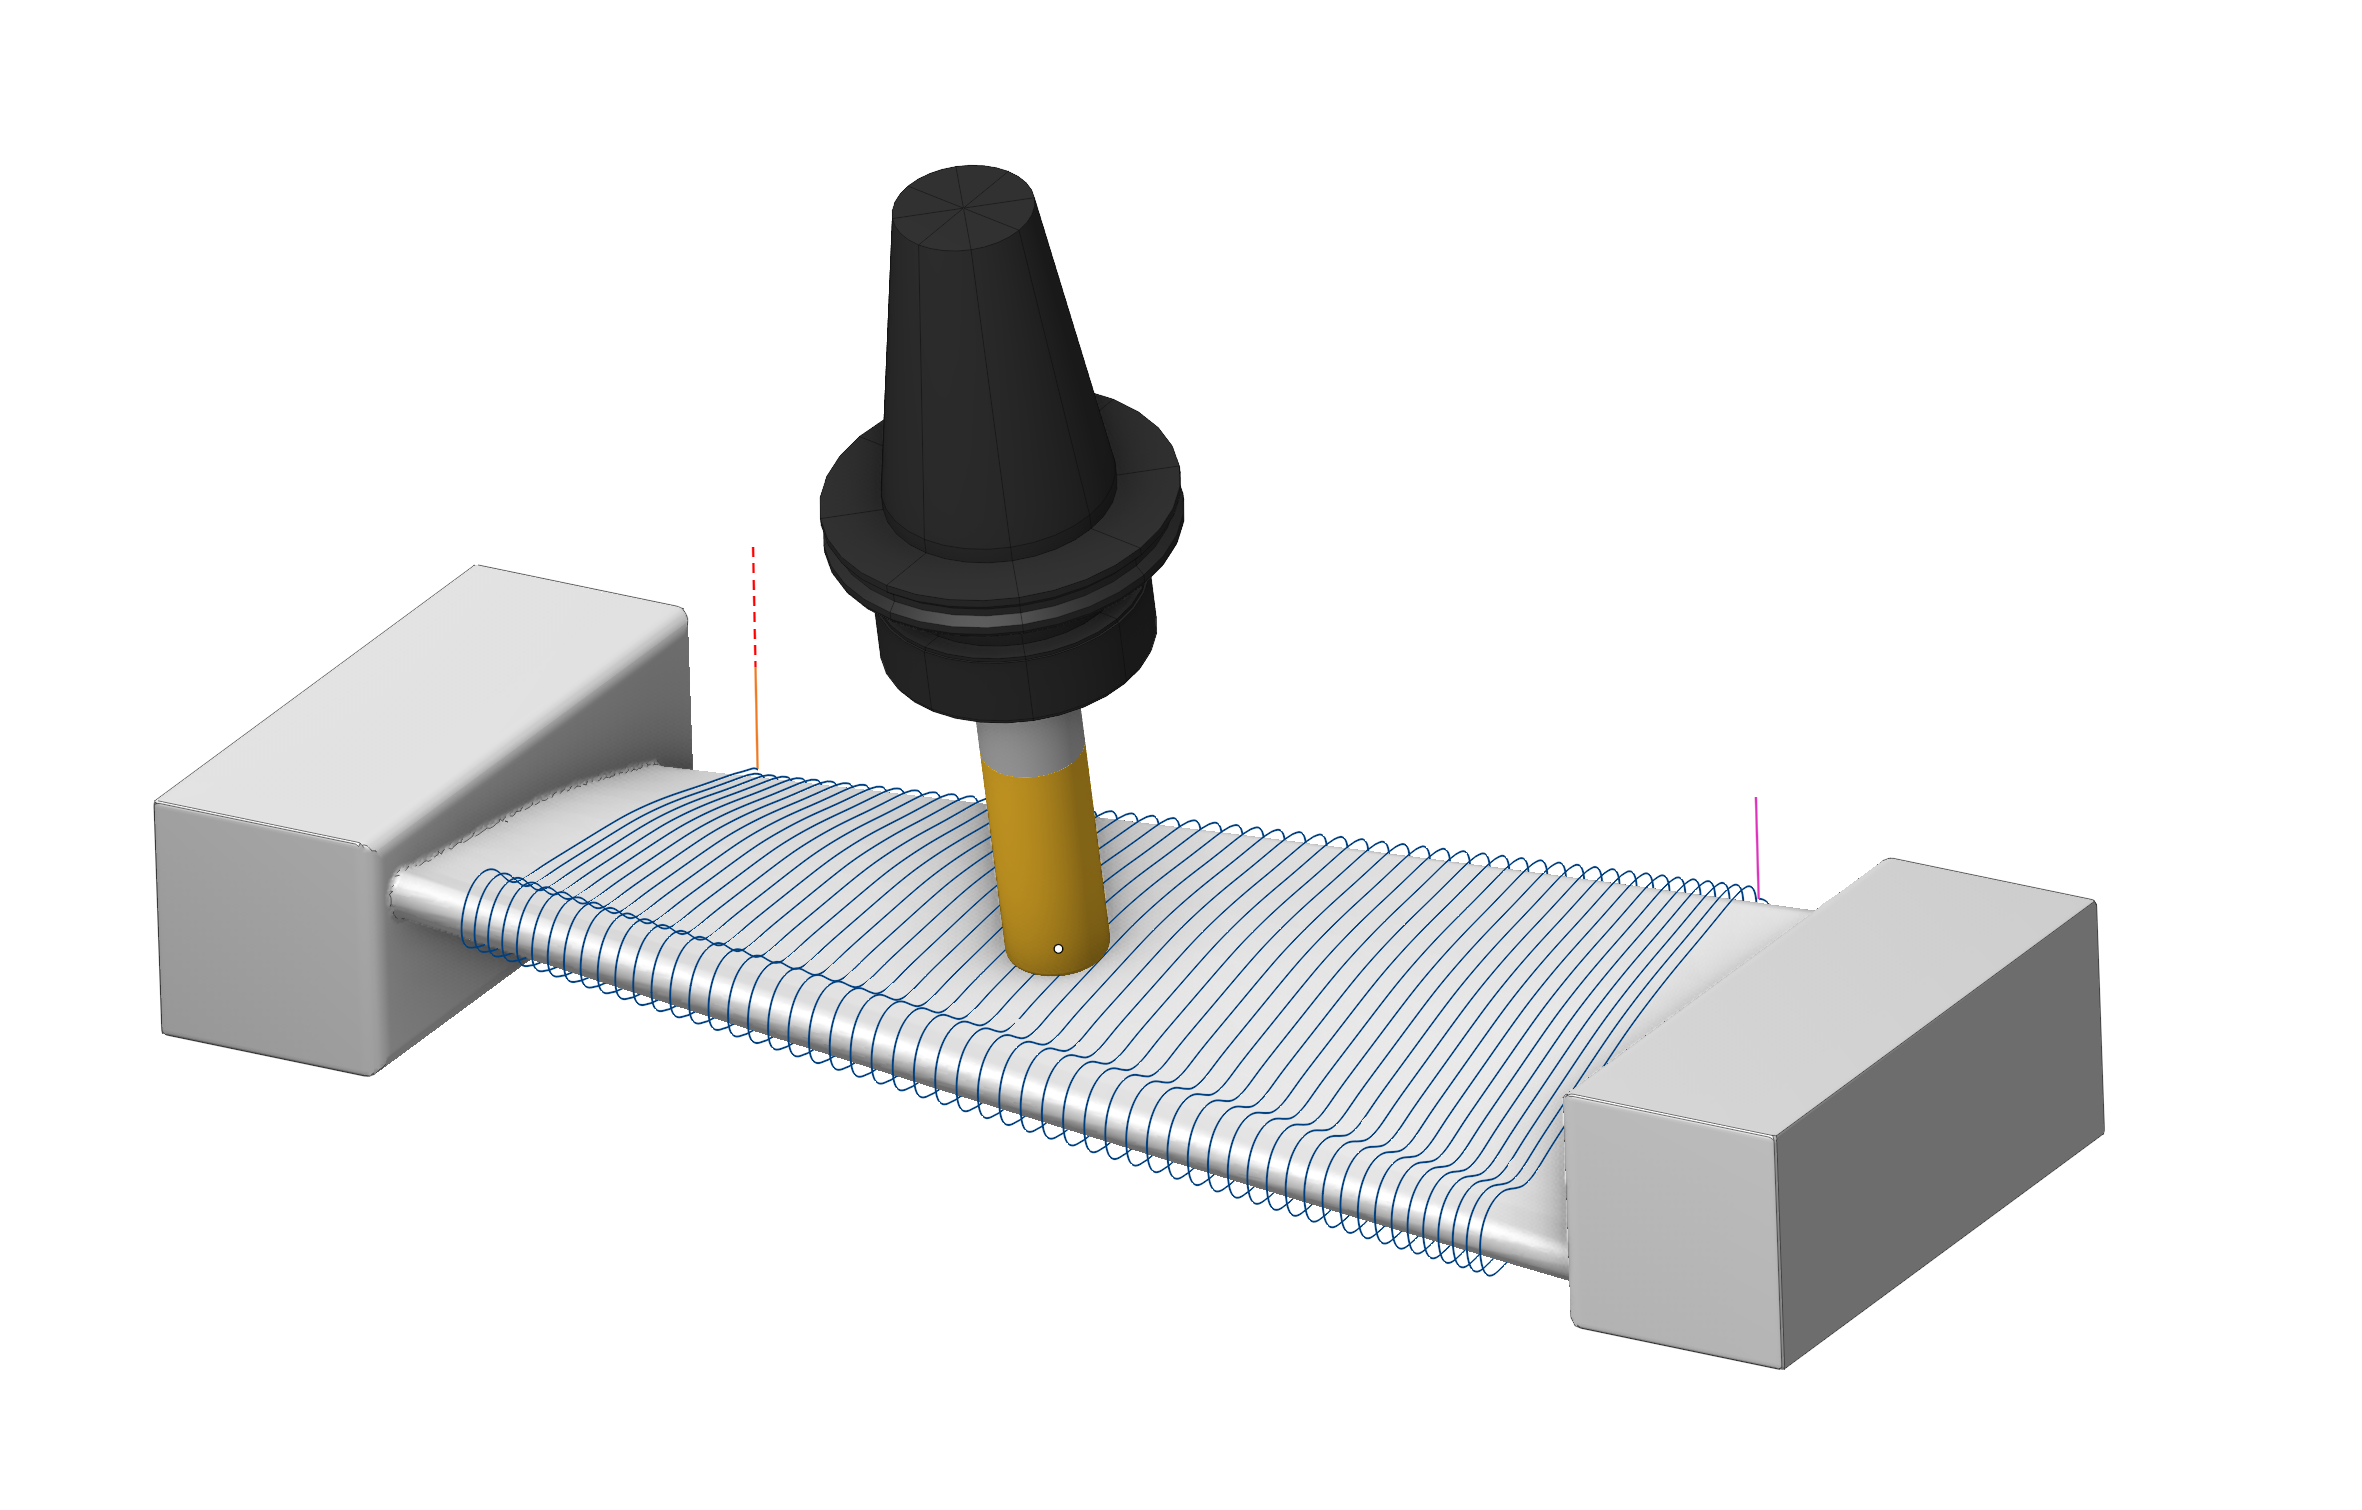
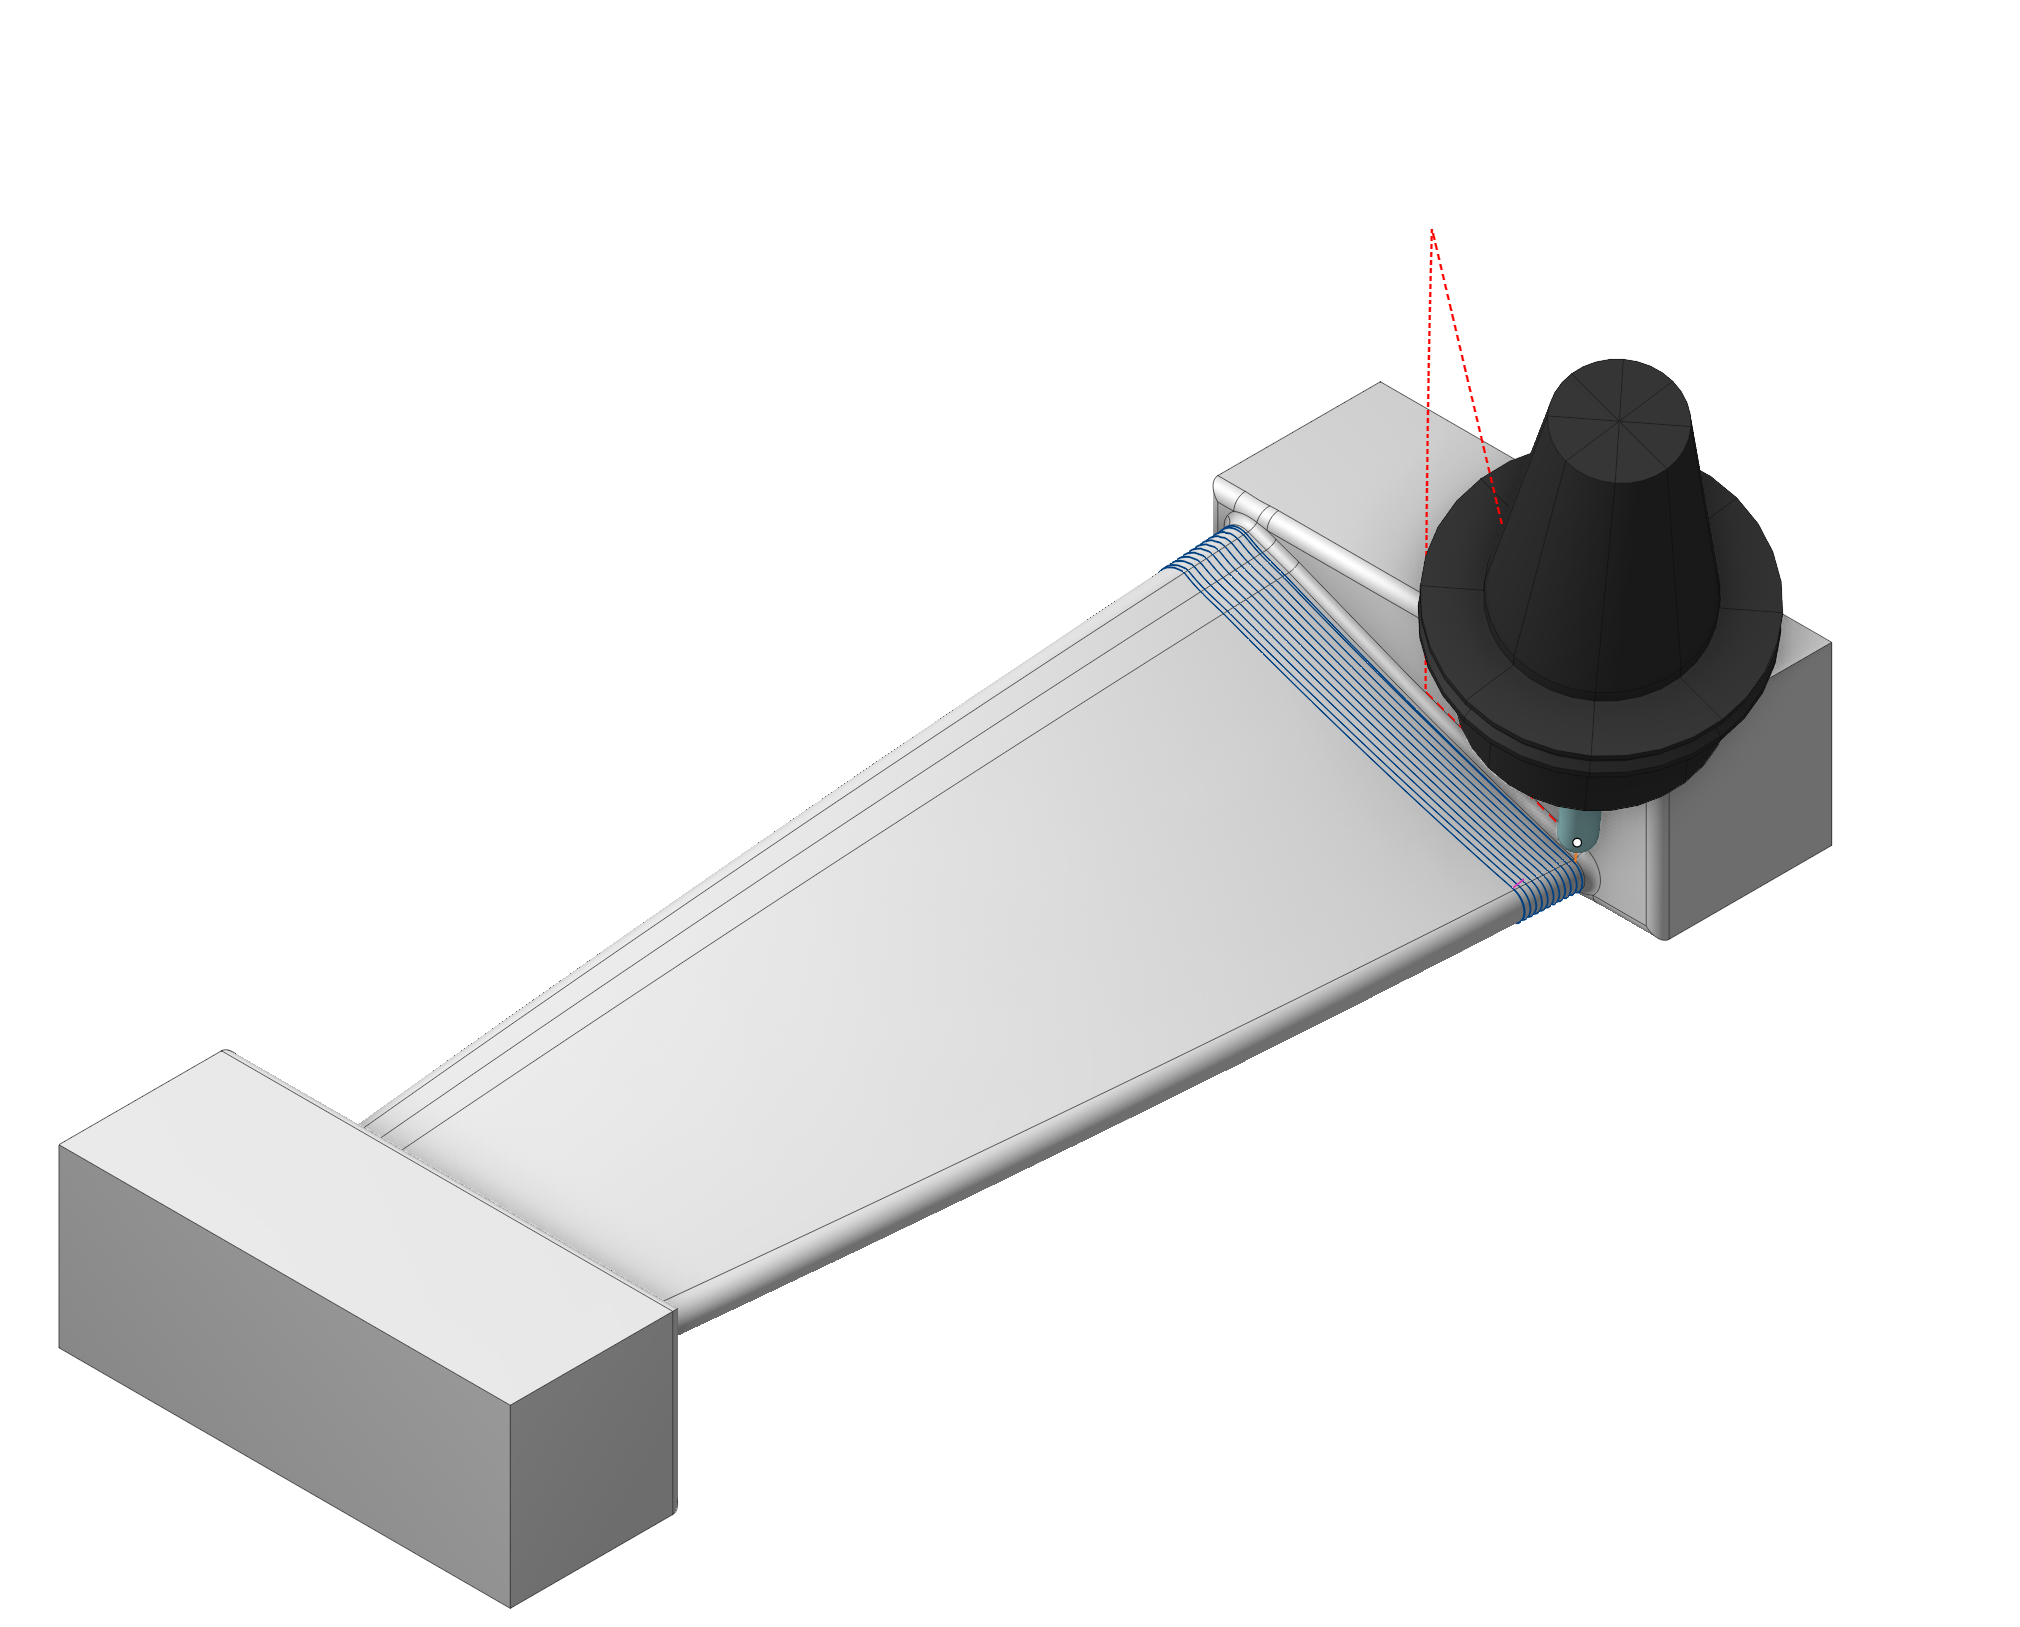
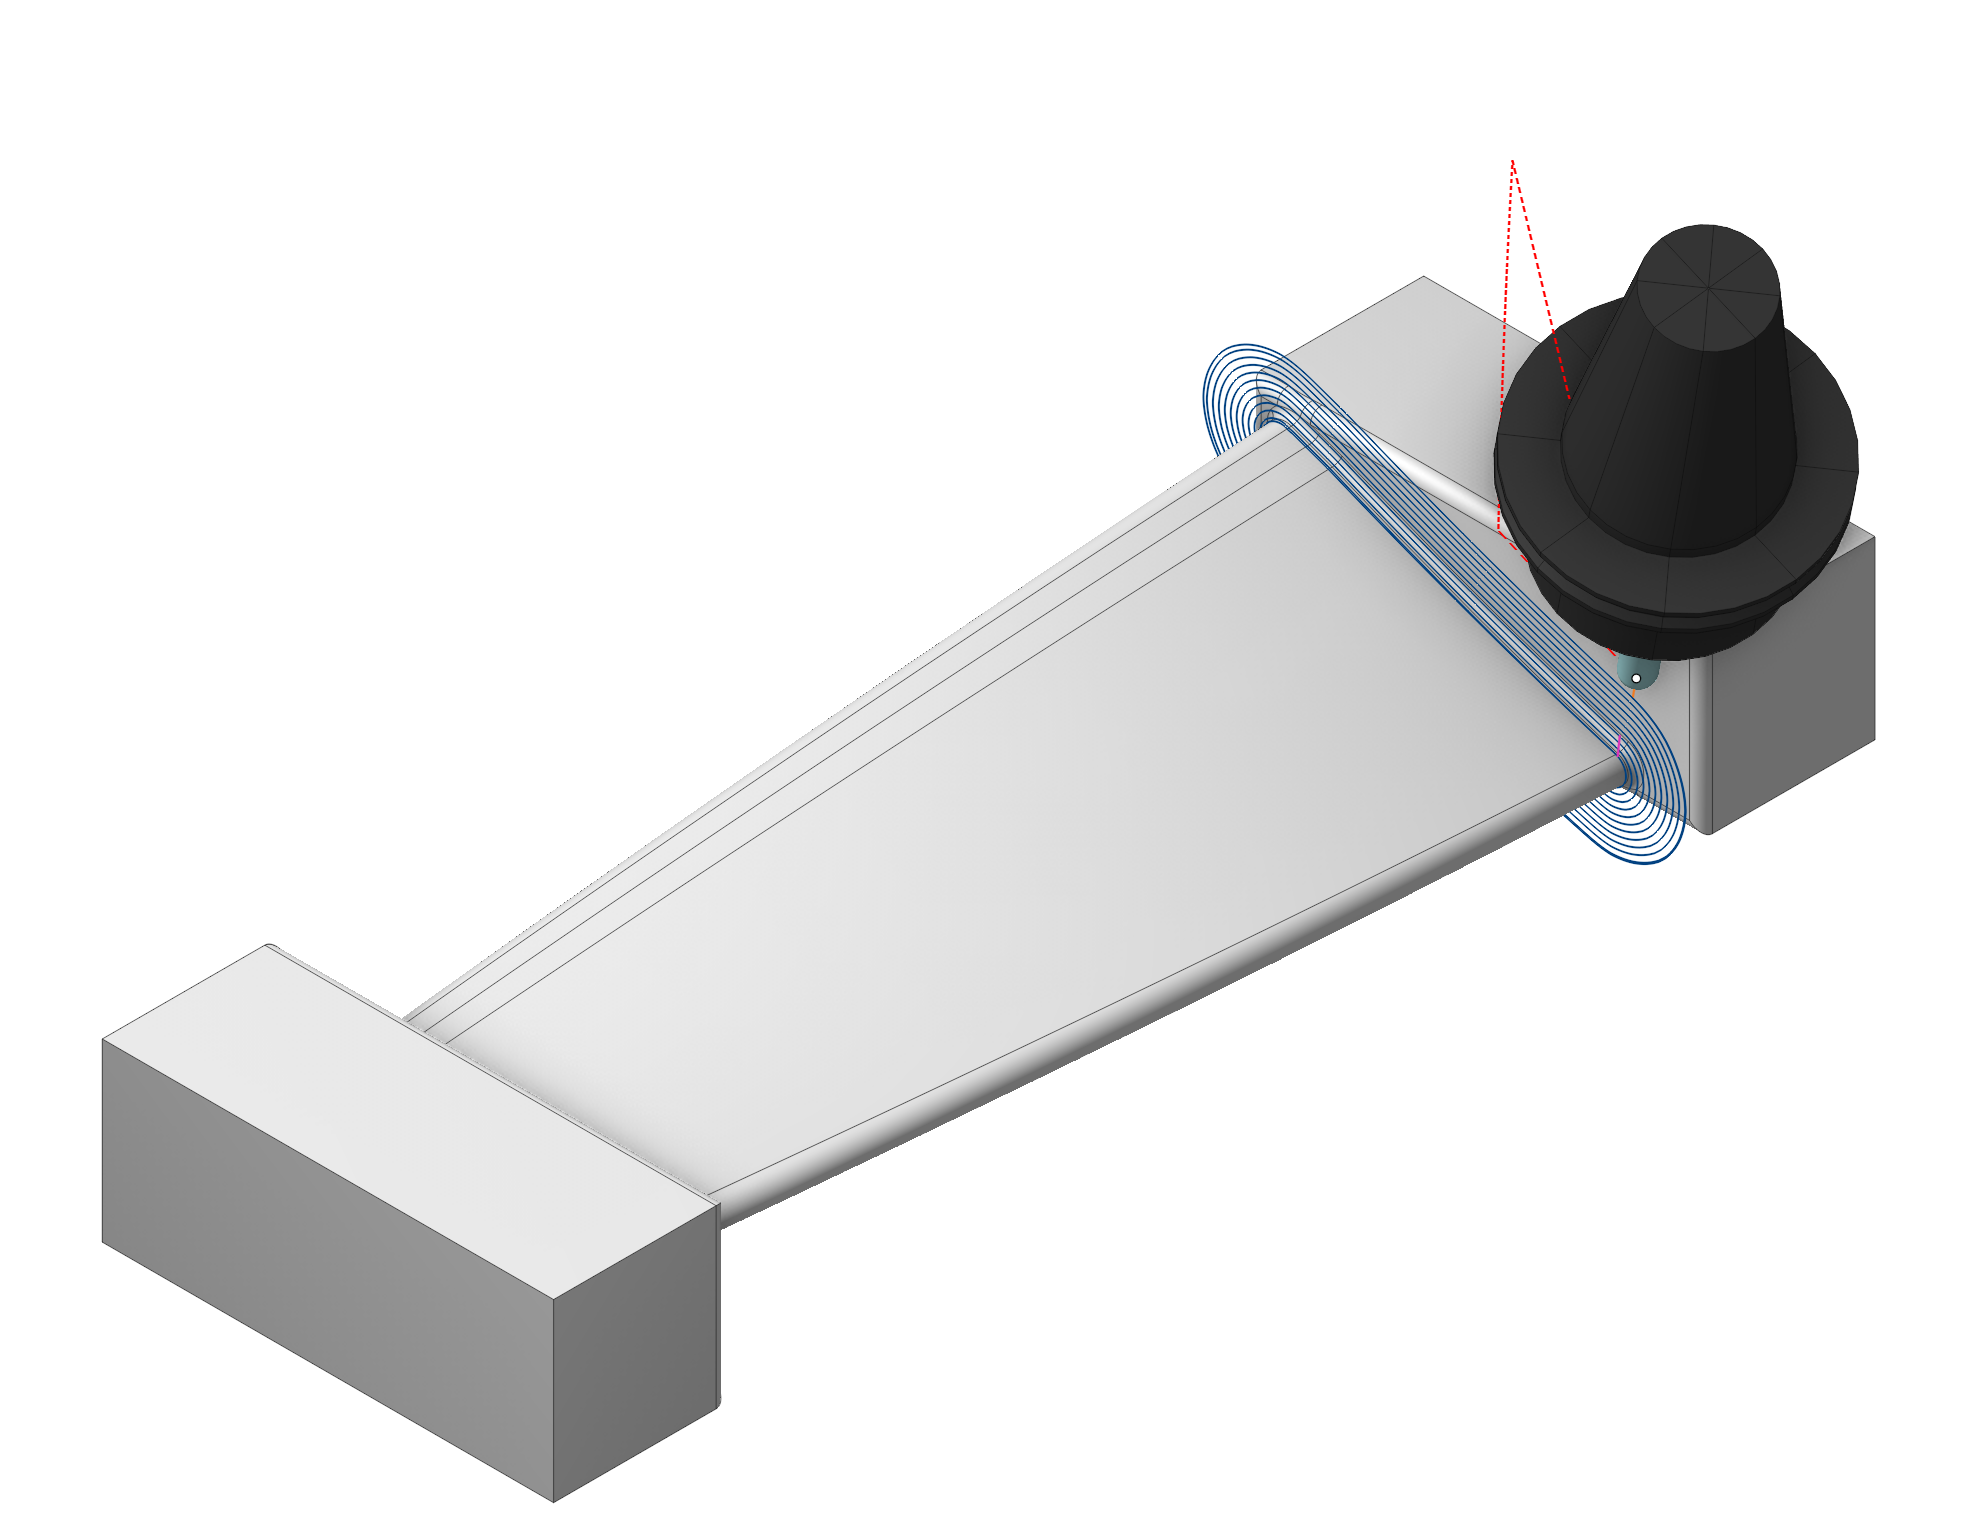
Область применения:
Операция Фрезерование лопаток — специализированная многоосевая чистовая операция для обработки отдельных лопаток компрессоров, турбин и рабочих колес. Операция обрабатывает профиль лопатки, поверхности ступицы (платформы) со скруглениями, прикорневую зону лопатки, входную и выходную кромки, используя модель обработки с осью вращения: проходы траектории строятся вокруг заданной пользователем оси вращения и проецируются на поверхности детали.
Типичные сценарии применения:
- Чистовая обработка профиля непрерывным спиральным проходом, отдельными круговыми петлями или продольными линейными проходами между кромками.
- Обработка поверхностей ступицы (проточной части) и скруглений, примыкающих к лопатке.
- Дополнительные зачистные проходы в прикорневой зоне лопатки рядом со ступицей.
- Специальная продольная обработка входной и выходной кромок с управлением высотой точки контакта инструмента.
- Компенсация прогиба тонкой лопатки плавно изменяемым припуском (припуск для компенсации изгиба).
Наладка:
Вкладка Наладка используется для задания основных параметров проекта. Здесь можно определить положение детали на оборудовании, систему координат детали и другие параметры. Подробнее
Рабочее задание:
Поверхности лопатки. Набор граней, образующих профиль лопатки (сторона давления, сторона разрежения и поверхности кромок). Требуется, когда значение Целевой зоны — Лопатка, Прикорневая зона лопатки или Кромки.
Поверхности ступицы. Набор граней, образующих ступицу (платформу, проточную часть), вместе со скруглениями между ступицей и лопаткой. Требуется, когда значение Целевой зоны — Ступица. Для прикорневой зоны лопатки поверхности ступицы служат ограничивающей геометрией обрабатываемой области; их можно не задавать — тогда расчет выполняется без ограничения по ступице.
Свойства. Отображает свойства элемента. Можно добавить припуск. Это меню также вызывается двойным щелчком по элементу списка.
Удалить. Удаляет элемент из списка.
Ограничения. Позволяет ограничить области, которые не должны обрабатываться. Подробнее
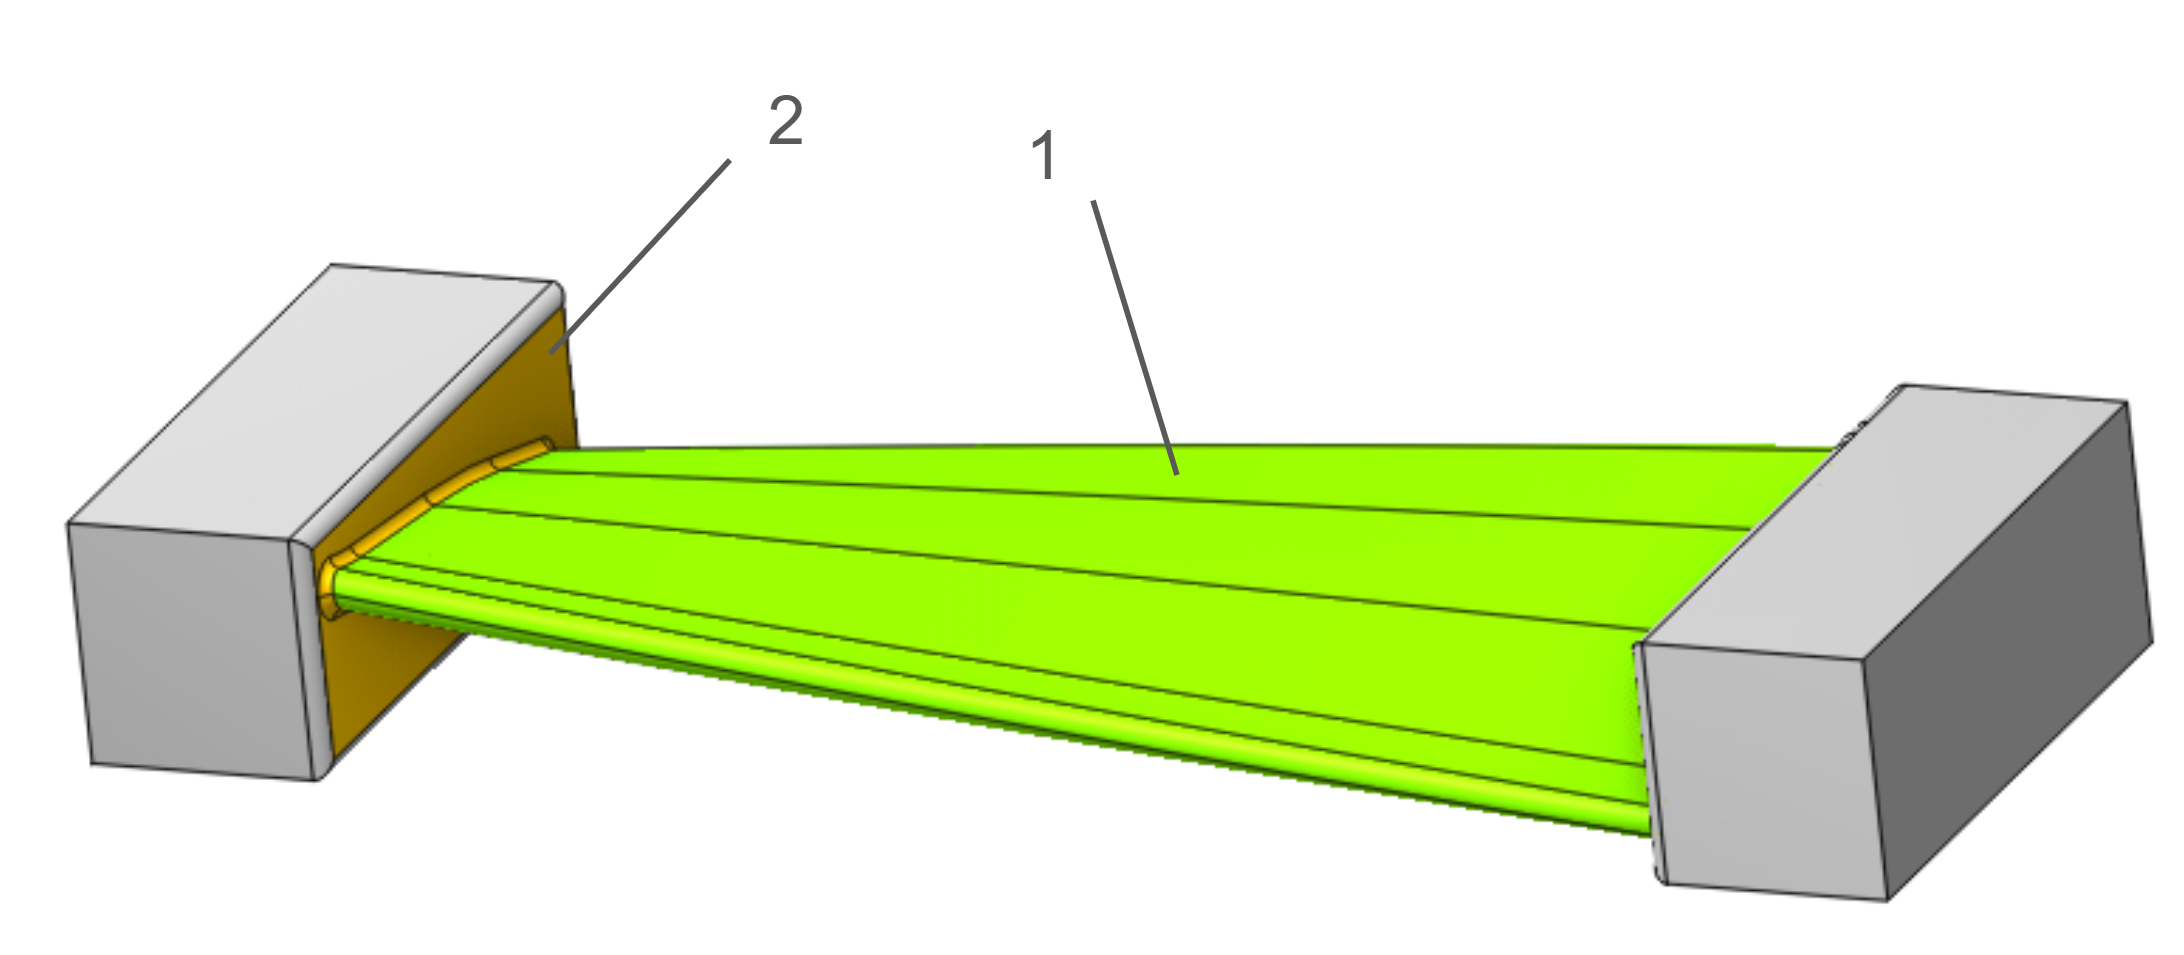
1-поверхности лопатки, 2-поверхности ступицы
Стратегия.
Целевая зона.
Параметр Целевая зона выбирает конструктивный элемент лопатки, который будет обработан. Это основной переключатель операции: он определяет стратегию обработки, необходимые группы геометрии и набор отображаемых параметров.
Нажмите здесь, чтобы развернуть..
Лопатка. Обработка профиля. Проходы генерируются вокруг оси вращения по всему рабочему диапазону лопатки и проецируются на поверхности лопатки. Доступны все три формы траектории: спиральная, круговая и линейная.
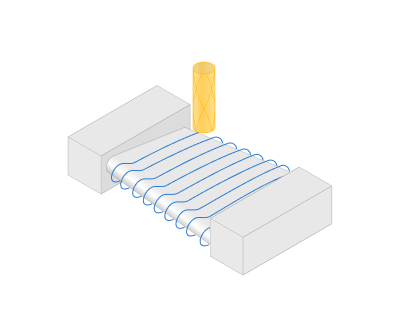
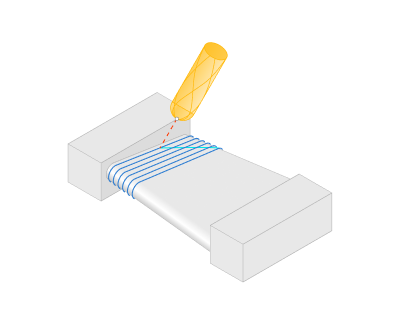
Прикорневая зона лопатки. Дополнительные проходы по нижней части поверхностей лопатки, прилегающей к ступице. Обрабатываемая полоса ограничивается значением Высота зоны, измеренным от ступицы. Зона предназначена для зачистки другим инструментом (как правило, меньшего диаметра или коническим) после основной обработки профиля.
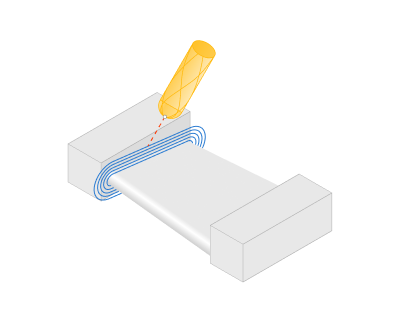
Ступица. Обработка поверхностей ступицы и скруглений: эквидистантные проходы строятся последовательно от контура у лопатки наружу с постоянным шагом по поверхностям ступицы. Рабочая полоса вдоль оси лопатки задается параметром Высота зоны. За внешним контуром ступицы проходы автоматически продлеваются; на продлении применяется подача перехода к следующему проходу.
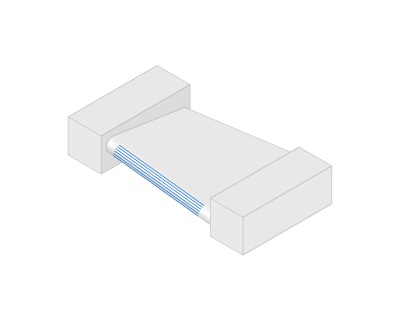
Кромки. Специальная обработка входной (LE) и выходной (TE) кромок продольными проходами. Кромки автоматически определяются как пики кривизны поперечных сечений профиля; проходы идут вдоль каждой кромки и распределяются по ней в соответствии с параметрами Количество проходов и Длина дуги. Высотой точки контакта инструмента можно управлять вдоль прохода — Точка контакта инструмента.
Рабочая зона.
Позволяет дополнительно изменить рабочую область, первоначально выбранную на вкладке Назначение обработки.
Нажмите здесь, чтобы развернуть..
Ось вращения. Система направляет вектор оси инструмента от заданной оси вращения. Положение оси вращения можно определить в инспекторе свойств. Ось можно изменять интерактивно стрелкой или выбрать из раскрывающегося списка.
Если установлен режим Вдоль X, Вдоль Y или Вдоль Z, ось вращения ориентируется вдоль соответствующей оси системы координат.
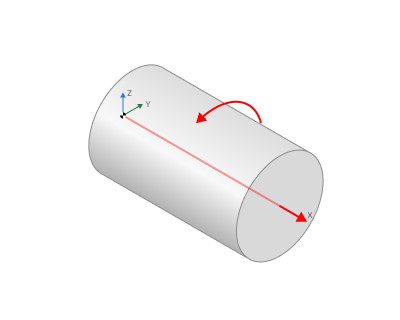
Направление. Если выбран режим Пользовательское (WCS), вектор оси необходимо вручную задать в полях X, Y, Z группы пользовательского направления. Укажите направляющие косинусы относительно каждой оси.
Начало координат. Поле Начало координат задает точку, выступающую началом координат для выбранной оси вращения.
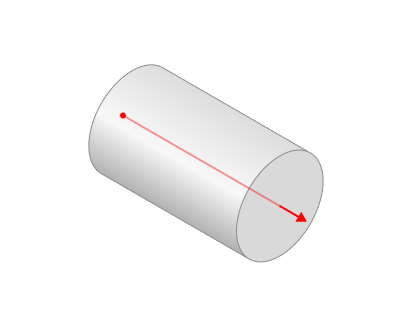
Базовая СК. Базовая система координат переключает систему координат между глобальной и локальной системами координат детали.
Начальный отступ. Смещение начала обработки от корня лопатки.
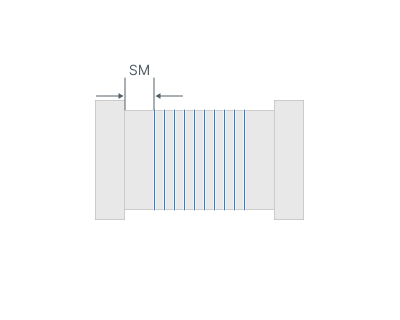
Конечный отступ. Смещение конца обработки от вершины лопатки.
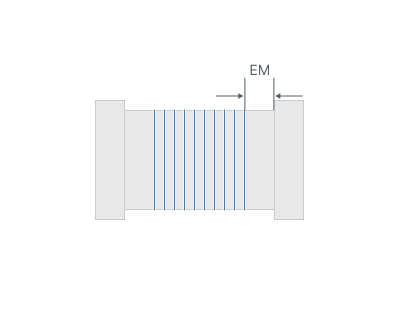
Высота зоны. Для целевых зон Прикорневая зона лопатки и Ступица: высота обрабатываемой полосы, измеренная от ступицы вдоль оси лопатки.
Форма траектории.
Форма вывода траектории.
Нажмите здесь, чтобы развернуть..
Траектория может иметь одну из следующих форм:
Линейная. При выборе этой опции рабочие проходы формируются как линии пересечения обрабатываемых поверхностей с плоскостями, проходящими через ось вращения.
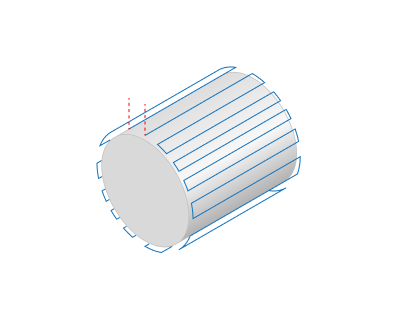
Круговая. При выборе этой опции рабочие проходы формируются как линии пересечения обрабатываемых поверхностей с плоскостями, перпендикулярными оси вращения.
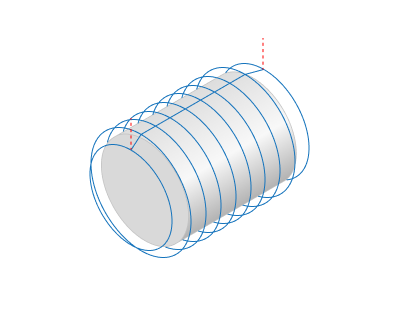
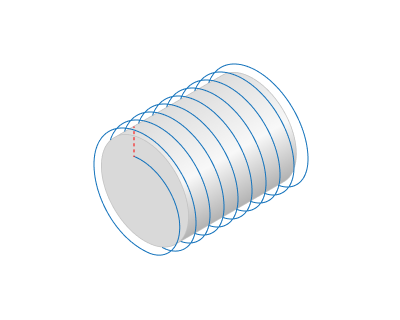
Спиральная. При включении этой опции траектория инструмента приобретает форму непрерывной винтовой линии. Этот шаблон хорошо подходит для обработки таких деталей, как винты и рабочие колеса.
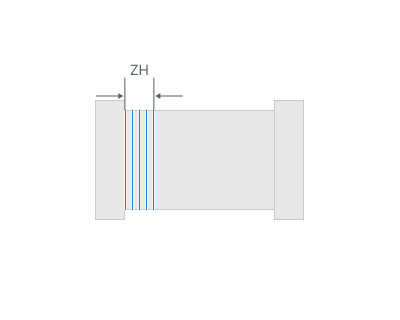
Шаг. Расстояние между проходами инструмента вдоль оси вращения.
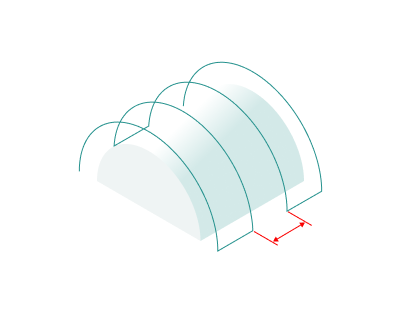
Осевое направление. В зависимости от значения параметра Форма траектории определяет направление самих проходов инструмента или последовательность нескольких проходов. Для спирали, шаг которой соответствует шагу обработки, параметр влияет на направление закручивания спирали.
Прямое. Проходы инструмента упорядочиваются в направлении вектора оси вращения.
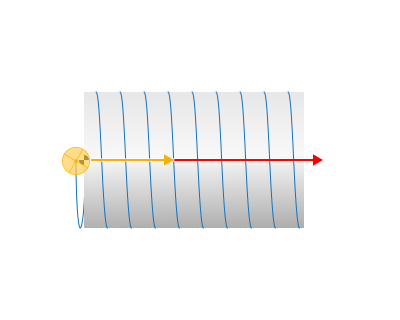
Обратное. Проходы инструмента упорядочиваются в направлении, противоположном вектору оси вращения.
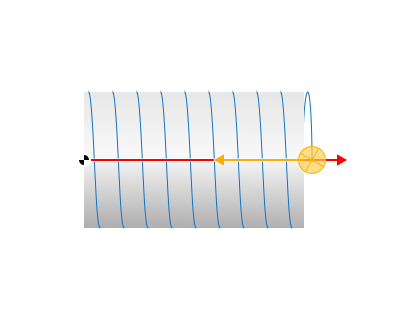
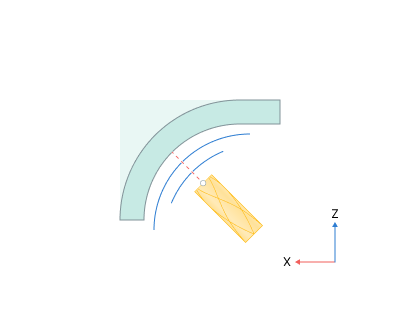
Сторона. Для линейного и кругового режимов в зоне лопатки выбирает обрабатываемую сторону профиля. В круговом режиме при выборе одной стороны петли становятся открытыми дугами, ограниченными отступами от кромок.
Обе. Инструмент может выполнять обработку с обеих сторон поверхности.
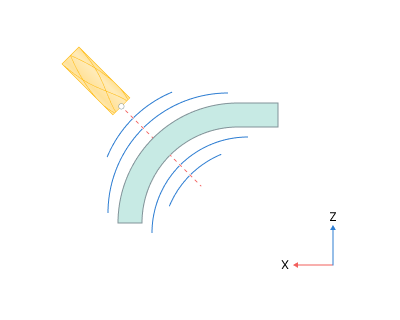
Выпуклая (сторона разрежения). Инструмент может обрабатывать только со стороны положительного направления вектора нормали поверхности.
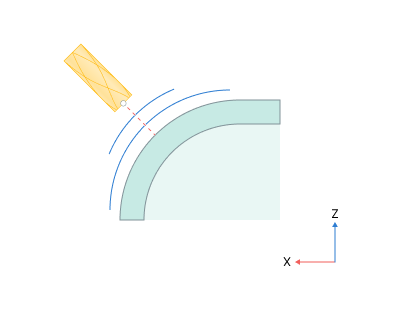
Вогнутая (сторона давления). Инструмент может обрабатывать только со стороны, противоположной вектору нормали поверхности.
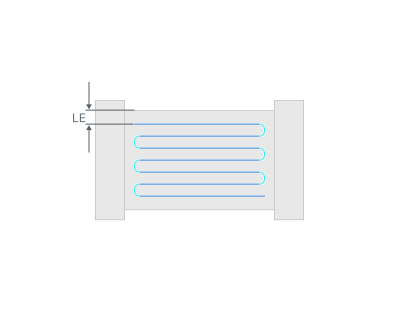
Отступ LE. Смещение от пика входной кромки вдоль дуги профиля; по умолчанию равно диаметру инструмента.
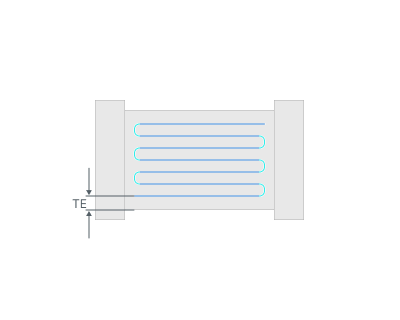
Отступ TE. Смещение от пика выходной кромки вдоль дуги профиля.
Точка контакта инструмента.
Изменение точки контакта инструмента..
Нажмите здесь, чтобы развернуть..
Одна точка. Фиксированная точка контакта, сохраняемая постоянной вдоль всего прохода. Точка контакта инструмента (TCP) — определенное место на режущем инструменте, задающее основную точку взаимодействия инструмента с поверхностью заготовки или геометрическими объектами во время обработки. Эта группа работает аналогично параметру «Точка контакта инструмента» операции 5D-обработка поверхностей. Подробнее
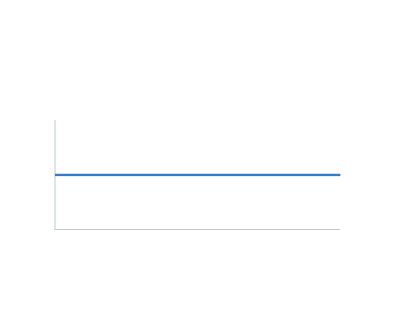
Изменение точки контакта инструмента вдоль прохода
Две точки. Изменение точки контакта инструмента от начальной линии к конечной линии. Эта группа работает аналогично параметру «Точки контакта» операции 5D-обработка поверхностей. Подробнее
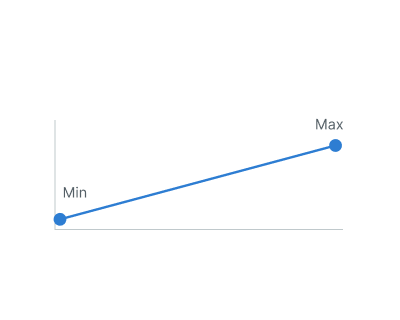
Изменение точки контакта инструмента вдоль прохода
Волна. Точка контакта колеблется по синусоиде между значениями Начальная точка и Конечная точка с заданным периодом волны (длина волны, измеренная вдоль прохода; по умолчанию — 20 линейных единиц).
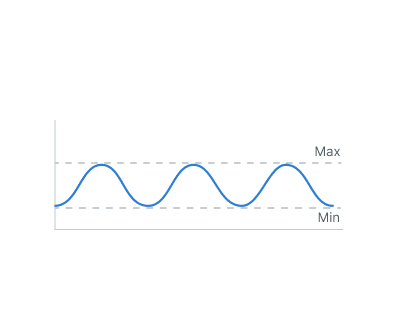
Изменение точки контакта инструмента вдоль прохода
Период волны. Волнообразное распределение обеспечивает наиболее равномерный износ радиуса угла инструмента.
Примечание
Угол наклона в каждой точке прохода вычисляется по текущей высоте контакта h и радиусу угла инструмента r по формуле:
lead = arccos(1 - h/r)
Поле Угол наклона группы Ориентация инструмента скрыто, пока блок активен.

Ориентация инструмента.
Группа Ориентация инструмента управляет направлением оси инструмента относительно обрабатываемой поверхности.
Нажмите здесь, чтобы развернуть..
К поворотной оси. Ось инструмента направляется от заданной оси вращения, указанной в группе Рабочая зона.
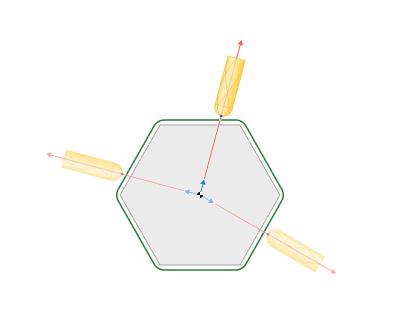
В плоскости оси вращения. Ось инструмента располагается в плоскости, содержащей ось вращения, и наклоняется с учетом нормали к поверхности.
По нормали к поверхности. Ось инструмента ориентируется по нормали к обрабатываемой поверхности. Это режим ориентации по умолчанию.
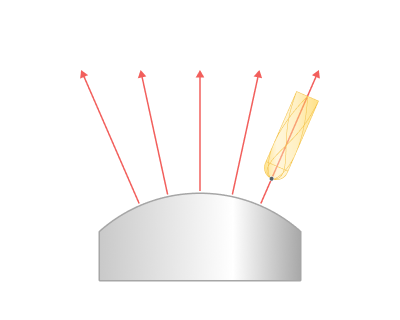
Угол опережения. Дополнительный угол наклона инструмента в плоскости направления движения. Доступен в режимах В плоскости оси вращения и По нормали к поверхности. Значение по умолчанию — 5°.
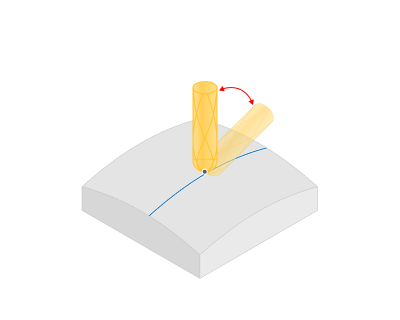
Автоматический минимальный угол опережения. Если установлено значение ВКЛ, угол опережения автоматически увеличивается в местах, где поверхность поднимается за инструментом и задняя часть основания инструмента может войти в поверхность. Эффективный угол равен большему из заданного Угла опережения и обнаруженного подъема поверхности с добавленным Задним углом; автоматически увеличенный угол ограничен значением 60°. Если увеличение не требуется, сохраняется заданный Угол опережения. При значении ВЫКЛ автоматическая корректировка отключена. Опция применяется к целевой зоне Лопатка и не влияет на сферический инструмент, у которого нет плоского основания.
Задний угол. Дополнительный угол зазора со стороны задней части инструмента, добавляемый к обнаруженному подъему поверхности. Значение задается в строке Автоматический минимальный угол опережения и по умолчанию равно значению Угол опережения.
Боковой угол. Угол наклона оси инструмента относительно оси, назначенной как ось вращения. Значение в этой строке задает наклон в начале рабочей зоны. Значение по умолчанию — 0°.
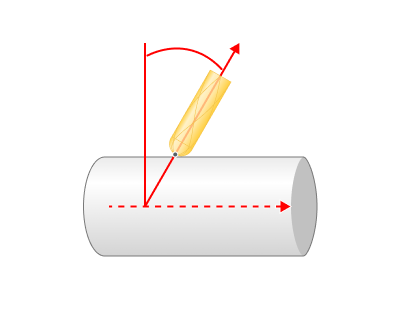
Конечный угол. Угол наклона оси инструмента относительно оси вращения в конце рабочей зоны. Поле открывается после раскрытия Бокового угла. По умолчанию значение равно Боковому углу. Если значения различаются, наклон линейно изменяется вдоль оси лопатки.
Соответствующие настройки ориентации и углов описаны для операции Обработка поверхностей. Подробнее
В целевой зоне Кромки включение параметра Точка контакта инструмента скрывает поле Угол опережения. В этом случае угол опережения вычисляется по заданной высоте контакта на радиусе угла инструмента.
Сглаживание нормали кромки.
Сглаживание нормали кромки сглаживает контактную нормаль инструмента в зоне подхода к входной и выходной кромкам. На тонких кромках кривизна поверхности изменяется резко, из-за чего ось инструмента совершает резкое «ныряющее» движение при пересечении кромки проходом; сглаживание интерполирует нормаль на расстоянии перед кромкой и устраняет рывок поворотных осей.
Припуск для компенсации изгиба.
Припуск для компенсации изгиба добавляет плавно изменяемый припуск вдоль лопатки для компенсации упругого прогиба тонкой лопатки. Под действием силы резания свободный конец лопатки отклоняется от инструмента, поэтому равномерный чистовой проход оставляет необработанный слой возле вершины. Блок оставляет намеренный, плавно возрастающий припуск в гибкой области; он удаляется заключительным легким проходом с малой силой резания. Максимальный дополнительный припуск в положении пика, в линейных единицах (по умолчанию — 0,05).
Нажмите здесь, чтобы развернуть..
Начальная позиция. Относительное положение (0…1) вдоль рабочей зоны, с которого начинается дополнительный припуск (по умолчанию — 0,3). Диапазон 0…1 соответствует рабочей зоне между определенными начальным и конечным отступами.
Положение пика. Относительное положение, в котором дополнительный припуск достигает значения Макс. припуск (по умолчанию — 0,8).
Конечная позиция. Относительное положение, в котором дополнительный припуск заканчивается (по умолчанию — 1,0).
Профиль. Форма изменения припуска между позициями: линейная, параболическая (по умолчанию) или синусоидальная.
Примечание
Блок доступен для целевых зон Лопатка и Прикорневая зона лопатки. В зонах Ступица и Кромки он игнорируется.
Тип фрезерования.
Может назначаться почти во всех операциях, кроме операций обработки по кривым. Позволяет управлять требуемым типом фрезерования (встречное или попутное) в процессе расчета траектории. Эта группа параметров работает аналогично операции Черновая послойная. Подробнее
Сортировка.
Управляет последовательностью проходов траектории при обработке поверхности.
Нажмите здесь, чтобы развернуть..
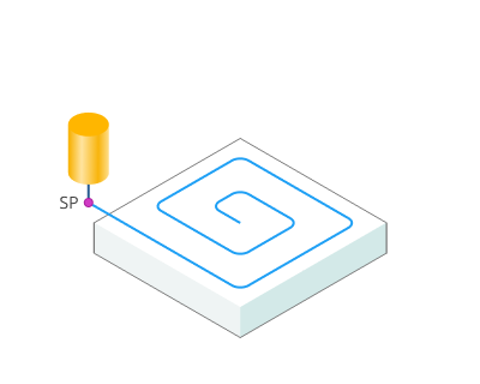
Начальная точка. Точка, определяющая начало врезания.
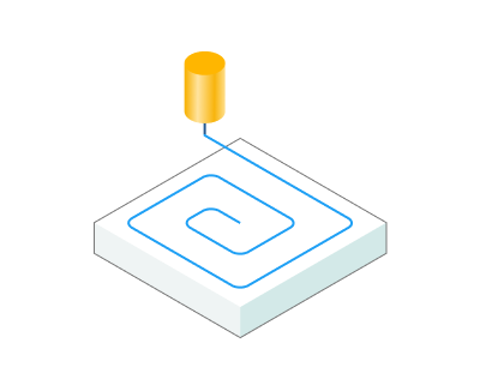
Пропуск отверстий:
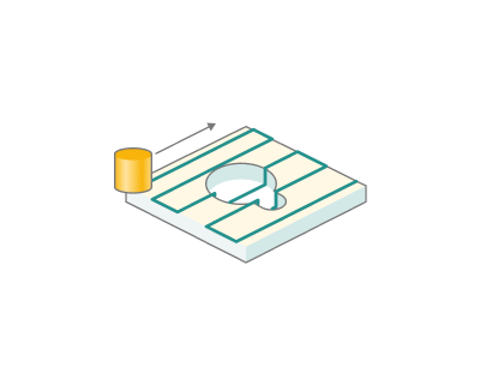
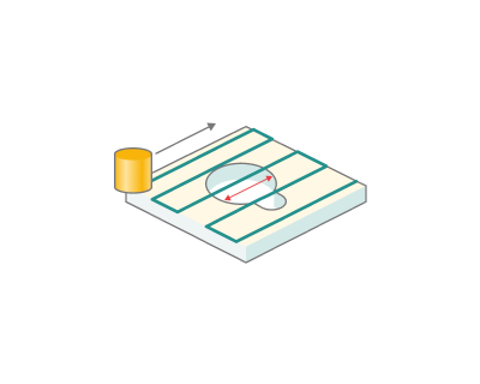
Пропуск отверстий. Нередко геометрическая модель содержит отверстия, которые были обработаны ранее или должны обрабатываться позднее. В этом случае при обработке поверхности с отверстием его можно игнорировать. Игнорируемые отверстия могут иметь любую форму (не обязательно круглую). Заданный размер описывает диаметр диска, которым можно закрыть отверстие.
Нажмите здесь, чтобы развернуть..
Параметры:
Эта вкладка содержит основные параметры управления деталью, заготовкой, оснасткой и другими элементами, позволяющие изменять траекторию. Подробнее
Переходы:
Во вкладке Переходы задаются параметры быстрых перемещений. Эти перемещения включают подвод инструмента из позиции смены инструмента, подвод к началу рабочего хода, отвод после последнего режущего хода, переходы между рабочими проходами и возврат в точку смены инструмента. Можно настроить последовательность движений по координатам, траекторию этих движений и величину перемещений.
Нажмите здесь, чтобы развернуть..
Состоит из:
Подвод/отвод. Управляет перемещениями инструмента от позиции смены инструмента до начала подвода и обратно. Подробнее
Переходы. Определяет правила входа и выхода, а также переходов между рабочими перемещениями. Подробнее
Подходы. Добавляет к рабочим перемещениям дополнительные подходы и отводы с заданной подачей. Подробнее
Безопасные перемещения. Определяет тип Поверхности безопасности и расстояние от заготовки до неё. Эта поверхность используется между обрабатываемыми поверхностями или проходами инструмента; первый этап подвода или отвода выполняется к ней. Подробнее
Расширенные настройки переходов. Определяет особенности формирования траектории главным образом для пятикоординатных операций с учетом оптимальных перемещений поворотных осей. Подробнее
Расстояния. Расстояния, используемые в правилах переходов. Подробнее
Подачи/Скорости:
С помощью этой вкладки задаются частота вращения шпинделя, значение ускоренной подачи и подачи для различных участков траектории. Частоту вращения шпинделя можно задать в оборотах в минуту или через скорость резания. Задаваемое значение подчёркивается, а второе значение пересчитывается относительно заданного с учётом диаметра инструмента. Подробнее
Преобразования:
Набор параметров операции, позволяющий преобразовать координаты рассчитанной в операции траектории инструмента. Подробнее
Деталь:
Деталь — группа геометрических элементов, определяющая область проверки на зарезы. Подробнее
Заготовка:
Модель заготовки операции определяет материал, который необходимо обработать. Подробнее
Оснастка:
В качестве оснастки обычно задаются средства закрепления, такие как патроны, захваты, зажимы, а также области ограничений другого типа. Подробнее