Параметры операции
Область применения:
На этой вкладке собраны основные параметры управления деталью, заготовкой, приспособлением и другими элементами, позволяющие изменять траекторию.
Ниже приведены все параметры. В зависимости от используемой конкретной операции могут быть доступны определенные параметры.
Контролировать модель.
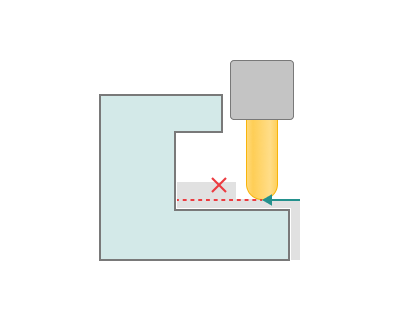
При расчете траектории движения инструмента учитывается геометрия детали. Гарантируется траектория без зазубрин, однако время расчета может быть длительным, если геометрия детали сложная.
Нажмите здесь, чтобы развернуть..
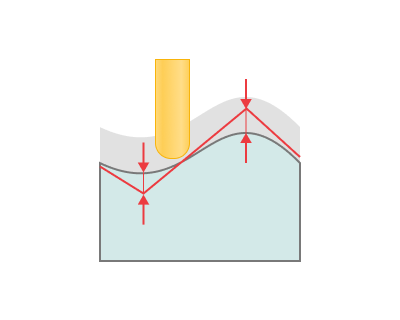
Точность. Эта функция определяет «максимальное отклонение» между «идеальной» и «приближенной» траекторией движения инструмента. Большее значение допуска уменьшает количество перемещений в траектории. Расчет траектории движения инструмента направлен на обеспечение того, чтобы отклонения от геометрии детали не превышали заданный допуск.
Следует отметить, что увеличение допуска приведет к увеличению времени вычислений и размера программы ЧПУ.
Допуск должен быть больше нуля, иначе будет невозможно построить приблизительную траекторию движения инструмента.
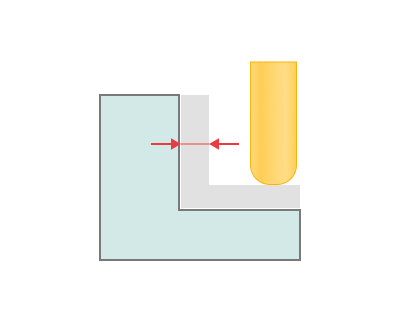
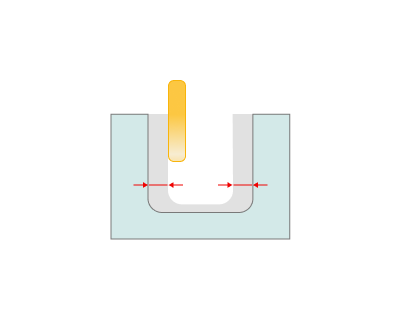
Радиальный припуск. Определяет заготовку в радиальном направлении инструмента для последующей обработки.
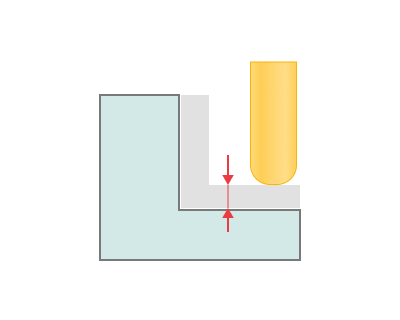
Осевой припуск. Определяет припуск в осевом направлении инструмента для последующей обработки.
Использовать быстрый метод расчета. Для вычислений используются более быстрые алгоритмы. Попробуйте отключить эту опцию, если вас не устраивает точность траектории инструмента. Если Использовать быстрый метод расчета, время вычисления траектории инструмента значительно сокращается. Ускорение обработки сложных деталей может достигать 10–20 раз.
В настоящее время быстрые методы расчета траектории движения инструмента используют в качестве входных данных триангулированные поверхности. Этот факт влечет за собой некоторые ограничения, которые следует учитывать при генерации траектории. Во-первых, качество сгенерированной траектории может быть хуже, чем при использовании традиционных точных методов. Максимальное отклонение траектории сильно зависит от значения, указанного в панели Точность диалогового окна параметров операции. Это значение определяет допуск триангуляции модели. Во-вторых, триангулированные поверхности требуют большого объема оперативной памяти.
Описанные ограничения сегодня являются обычным явлением для всех CAM-систем, и только наша CAM-система предлагает вам альтернативу между скоростью приближенных методов расчета и качеством точных методов расчета.
Новый метод расчёта. Новый алгоритм обеспечивает быстрый многоядерный расчёт и плавную траекторию инструмента с учётом нормалей и бокового угла. Подробнее
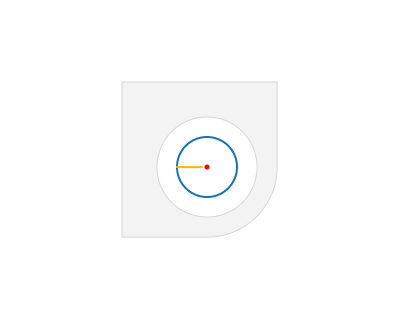
Радиальный. Такая конструкция позволяет оставлять запас материала на стенках деталей, обеспечивая достаточное количество материала для последующей обработки или подгонки.
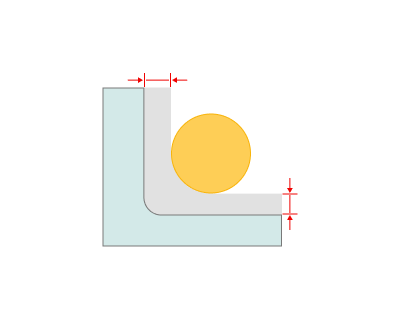
Осевой. Толщина заготовки диска позволяет оставить припуск у стенки детали со стороны диска.
Интерполяция рабочих ходов.
Нажмите здесь, чтобы развернуть..
По умолчанию. Система автоматически выбирает режим интерполяции в зависимости от возможностей станка и типа траектории.
- если поддерживаются пространственные дуги и траектория является 5-осевой или 6-осевой, будет использоваться режим «Пространственные дуги».
- если поддерживаются только плоские дуги (XY, YZ, ZX) и траектория является 3D, будет использоваться режим «Плоские дуги и спирали».
- если дуги не поддерживаются, будет использоваться сегментация на основе отклонений.
Выкл. Траектория движения инструмента используется как есть. Интерполяция не применяется.
Отрезки. Интерполирует траекторию, используя линейные сегменты в пределах заданных линейных и угловых отклонений.
Нажмите здесь, чтобы развернуть..
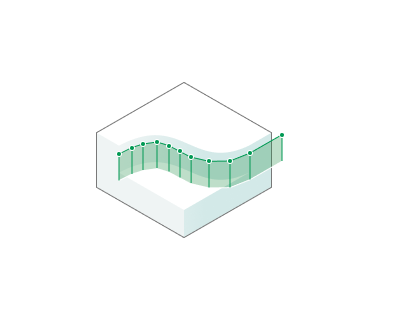
Макс. линейное отклонение. Задаёт максимальное расстояние, на которое результирующий линейный сегмент может отклониться от исходной траектории по пространству. Уменьшение значения - более точная аппроксимация; увеличение - грубее аппроксимация, меньше сегментов, быстрее расчёт, но возможны заметные погрешности в форме траектории.
Макс. угловое отклонение. Задаёт максимальный допустимый поворот между соседними линейными сегментами в аппроксимации. Малое значение - сглаживание поворотов, больше сегментов в местах кривизны; большое значение - допускаются более резкие углы между сегментами.
Отрезки фиксированной длины. Разделяет траекторию на отрезки равной длины. Лучше всего подходит для плавных траекторий. Может обрезать острые углы.
Нажмите здесь, чтобы развернуть..
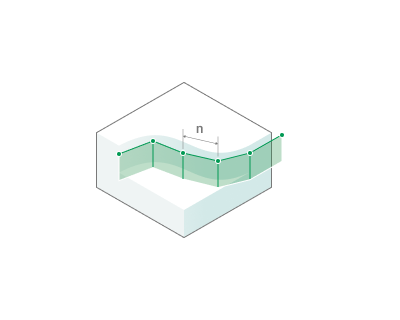
Длина сегмента. З адаёт фиксированную длину линейных отрезков, на которые разбивается исходная траектория инструмента при интерполяции.
Плоские дуги. Интерполяция дуг в плоскостях XY/YZ/ZX с помощью команды «Круг» (в зависимости от операции).
Нажмите здесь, чтобы развернуть..
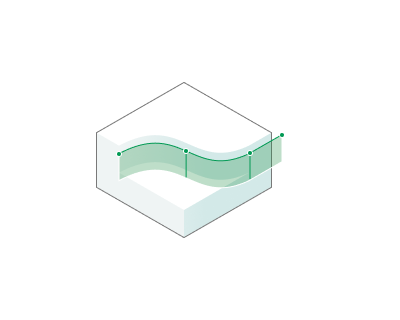
Макс. линейное отклонение. Задаёт максимальное расстояние, на которое результирующий линейный сегмент может отклониться от исходной траектории по пространству. Уменьшение значения - более точная аппроксимация; увеличение - грубее аппроксимация, меньше сегментов, быстрее расчёт, но возможны заметные погрешности в форме траектории.
Макс. угловое отклонение. Задаёт максимальный допустимый поворот между соседними линейными сегментами в аппроксимации. Малое значение - сглаживание поворотов, больше сегментов в местах кривизны; большое значение - допускаются более резкие углы между сегментами.
Пространственные дуги. Траектория аппроксимируется дугами в произвольных плоскостях и отрезками в пределах заданных отклонений. Режим доступен, если станок поддерживает пространственные дуги.
Нажмите здесь, чтобы развернуть..
Макс. линейное отклонение. Наибольшее расстояние, на которое дуги и отрезки могут отклониться от исходной траектории. Чем меньше значение, тем точнее аппроксимация и тем больше элементов.
Макс. угловое отклонение. Наибольшее отклонение оси инструмента от исходной ориентации в пределах одного отрезка или дуги. Параметр показывается, если в операции используются поворотные оси.
Максимальный угол. Наибольший центральный угол одной дуги: По умолчанию (140°), 180° или 90°. Более длинная дуга делится на несколько дуг.
Дуги фиксированной длины. Траектория делится на участки заданной длины. Каждый участок выводится дугой, проходящей через его начало, середину и конец; прямолинейные участки выводятся отрезками. Режим доступен, если станок поддерживает пространственные дуги.
Нажмите здесь, чтобы развернуть..
Длина сегмента. Длина участка траектории, который заменяется одной дугой.
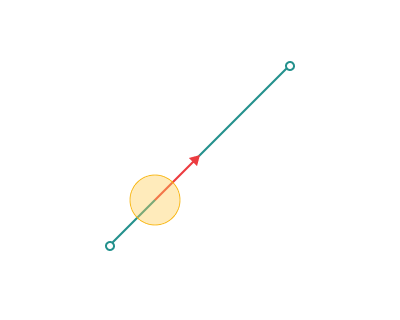
Макс. длина перемещения.
Нажмите здесь, чтобы развернуть..
Включено: Траектория инструмента разбивается на сегменты, длина которых не превышает заданного значения. Уменьшение длины сегментов траектории повышает точность следования контуру, особенно на станках высокой точности.
Выключено: Система не будет разделять движения перемещения на части.
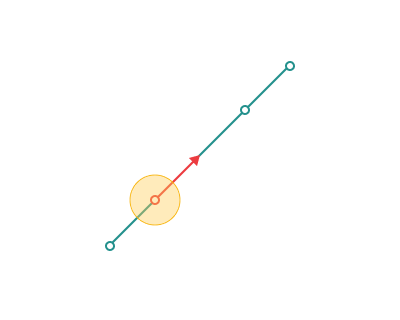
Макс. угол поворота.
Нажмите здесь, чтобы развернуть..
Включено: Траектория движения инструмента разделена на сегменты таким образом, чтобы угол поворота на каждом сегменте не превышал заданное значение. CAM-система автоматически вставляет промежуточные точки поворота, если рассчитанный угол поворота на сегменте превышает максимальный предел поворота.
Выключено: Система не будет разделять движения перемещения на части.
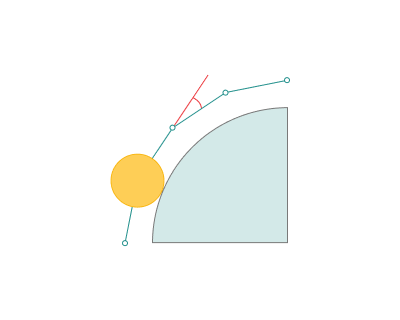
Интерполяция переходов.
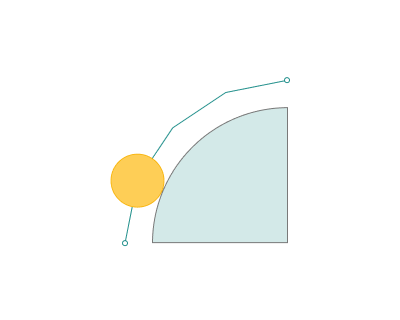
Группа параметров задаёт интерполяцию переходов — движений между рабочими ходами: отхода от обрабатываемой поверхности, перехода к следующему рабочему ходу и подхода к нему. Переходы можно интерполировать иначе, чем рабочие ходы. Например, рабочие ходы можно выводить пространственными дугами, а переходы — отрезками.
Группа доступна в тех же операциях, что и Интерполяция рабочих ходов. Если для рабочих ходов выбран режим Плоские дуги, группа скрыта.
Нажмите здесь, чтобы развернуть..
Как в рабочих ходах. Переходы интерполируются в том же режиме и с теми же параметрами, что и рабочие ходы (группа Интерполяция рабочих ходов). Этот режим выбран по умолчанию.
Выкл. Переходы выводятся так, как рассчитаны, без интерполяции.
Отрезки. Переходы аппроксимируются линейными отрезками в пределах заданных отклонений.
Нажмите здесь, чтобы развернуть..
Макс. линейное отклонение. Наибольшее расстояние, на которое отрезки могут отклониться от рассчитанной траектории перехода. Чем меньше значение, тем точнее аппроксимация и тем больше отрезков.
Макс. угловое отклонение. Наибольшее отклонение оси инструмента от рассчитанной ориентации в пределах одного отрезка или дуги. Чем меньше значение, тем больше отрезков на участках, где ось инструмента поворачивается. Параметр показывается, если в операции используются поворотные оси.
Отрезки фиксированной длины. Переходы делятся на отрезки одинаковой длины, последний отрезок может быть короче. Острые углы при этом могут срезаться.
Нажмите здесь, чтобы развернуть..
Длина сегмента. Длина отрезков, на которые делятся переходы.
Пространственные дуги. Переходы аппроксимируются дугами в произвольных плоскостях и отрезками в пределах заданных отклонений. Режим доступен, если станок поддерживает пространственные дуги.
Нажмите здесь, чтобы развернуть..
Макс. линейное отклонение. Наибольшее расстояние, на которое дуги и отрезки могут отклониться от рассчитанной траектории перехода. Чем меньше значение, тем точнее аппроксимация и тем больше элементов.
Макс. угловое отклонение. Наибольшее отклонение оси инструмента от рассчитанной ориентации в пределах одного отрезка или дуги. Параметр показывается, если в операции используются поворотные оси.
Максимальный угол. Наибольший центральный угол одной дуги: По умолчанию (140°), 180° или 90°. Более длинная дуга делится на несколько дуг.
Дуги фиксированной длины. Переходы делятся на участки заданной длины. Каждый участок выводится дугой, проходящей через его начало, середину и конец; прямолинейные участки выводятся отрезками. Режим доступен, если станок поддерживает пространственные дуги.
Нажмите здесь, чтобы развернуть..
Длина сегмента. Длина участка перехода, который заменяется одной дугой.
Макс. длина перемещения. Если флажок включён, движения переходов длиннее заданного значения делятся на части не длиннее него. Если флажок выключен, движения переходов не делятся. Параметр показывается в режимах Выкл, Отрезки и Пространственные дуги. В режиме Как в рабочих ходах действует Макс. длина перемещения рабочих ходов, а в режимах фиксированной длины движения делятся по Длине сегмента.
Учитывать заготовку.
Группа параметров, определяющих способ расчета заготовки для текущей операции.
Нажмите здесь, чтобы развернуть..
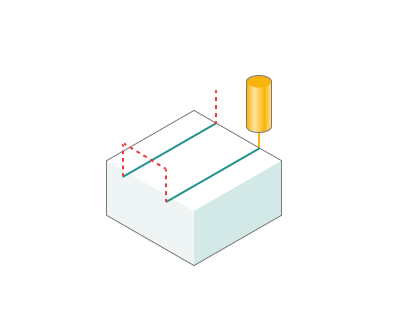
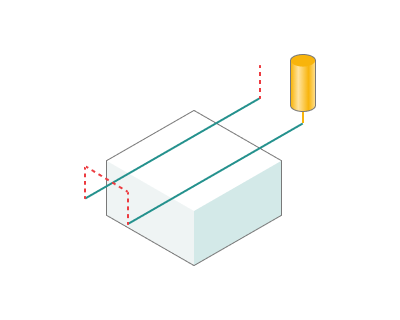
Игнорируемая толщина слоя заготовки. Траектория не будет строится в местах, где радиальный остаток материала меньше чем задано в параметре.
Осевая игнорируемая толщина. Траектория инструмента не будет сгенерирована в тех местах, где припуск по оси меньше значения толщины игнорирования по оси. Это значение должно быть меньше параметра «шаг по глубине».
Удлинять траекторию. Удлините траекторию инструмента таким образом, чтобы резание начиналась до достижения кромки заготовки. Данная функция преимущественно применяется при чистовой обработке: при выполнении операций Чистовая послойная и Чистовая построчная, когда активирована опция Учитывать заготовку и траектория инструмента ограничена (в соответствии с геометрией заготовки). Эта опция позволяет удлинить подход к точке входа.
Параметр подобен настройке Безопасное расстояние на вкладке Переходы. Подробнее
Разница заключается в том, что при удлинении подхода для параметра Безопасное расстояние подход выполняется по касательной от точки начала резания, в то время как функция Удлинять траекторию огибает заготовку по контуру.
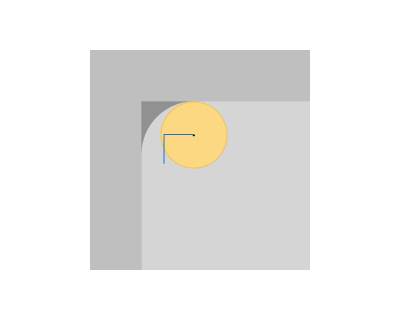
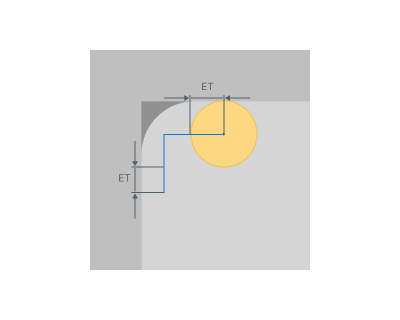
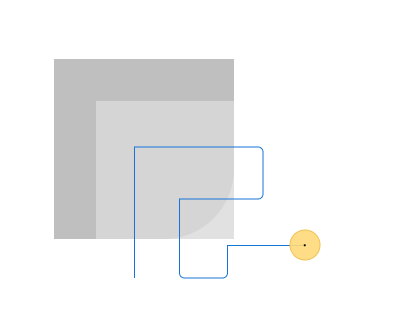
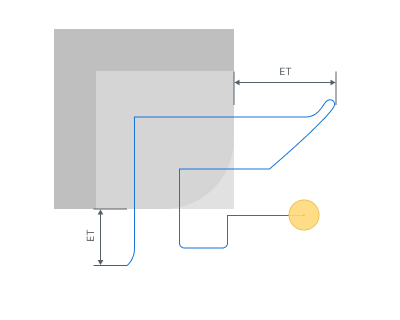
ET - Удлинять траекторию
Теоретический остаток материала. Определяет способ расчета заготовки для текущей операции: по зонам, недоступным инструменту, или по смоделированным траекториям предыдущих операций.
Нажмите здесь, чтобы развернуть..
Вкл. Заготовка рассчитывается как теоретический остаток материала. В расчет входят только зоны, куда инструмент не может дойти, например внутренние углы и пазы, ширина которых меньше диаметра инструмента. Реальные траектории предыдущих операций не учитываются — используется только инструмент.
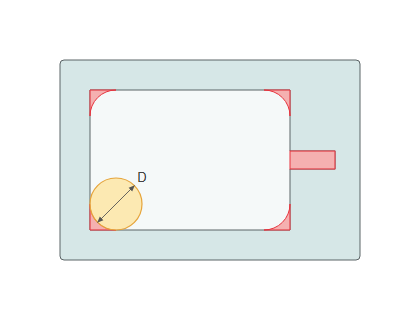
Выкл. Заготовка рассчитывается путем моделирования всех предыдущих операций. Для текущей операции используется материал, оставшийся после их реальных траекторий.
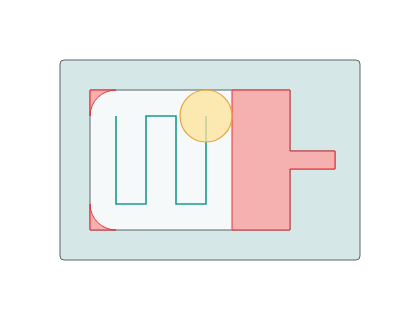
После диаметра инструмента.
Выкл. Остаток рассчитывается по инструментам, использованным во всех предыдущих операциях.
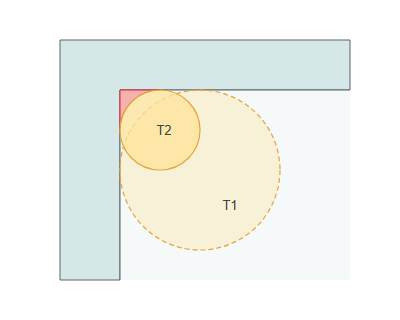
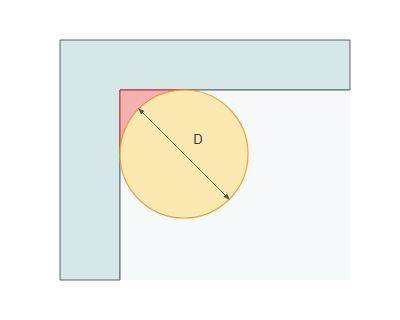
Вкл. Остаток рассчитывается по инструменту с заданным диаметром D.
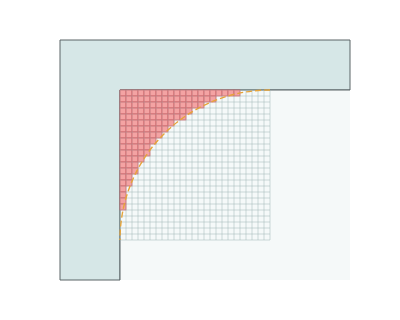
Разрешение модели. Задает шаг сетки, используемой для расчета остатка. При повышении разрешения остаток в углах определяется точнее, но увеличиваются время расчета и потребление памяти.
Стандартное. Используется базовый шаг сетки модели остатка.
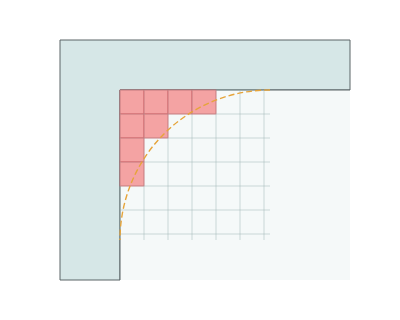
Высокое. Шаг сетки в 2 раза меньше, чем при значении Стандартное.
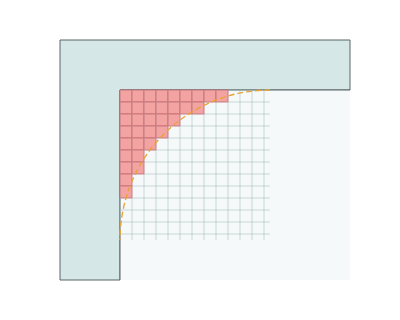
Очень высокое. Шаг сетки в 4 раза меньше, чем при значении Стандартное.
Контроль оснастки.
При генерации траектории инструмента приспособления рассматриваются как запретные зоны для предотвращения столкновений.
Нажмите здесь, чтобы развернуть..
Колебание.
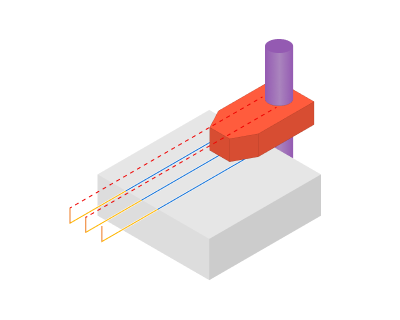
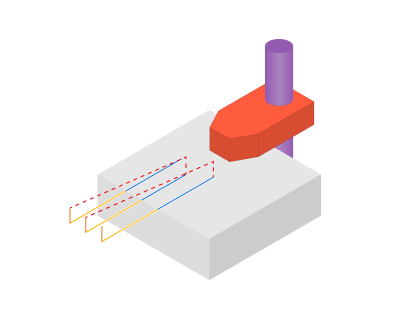
Колебания используется, например, для компенсации допусков или для перекрытия зазоров в шве. В данном случае горелка перемещается вдоль шва, таким образом, колебательное движение накладывается на движение вдоль шва. Также возможно вращать горелку относительно плоскости сварки (направления сварки). Может также использоваться для полировки. Подробнее
Элементы.
Метод формирования траектории используется для функции Распознать элементы. Подробнее
Нажмите здесь, чтобы развернуть..
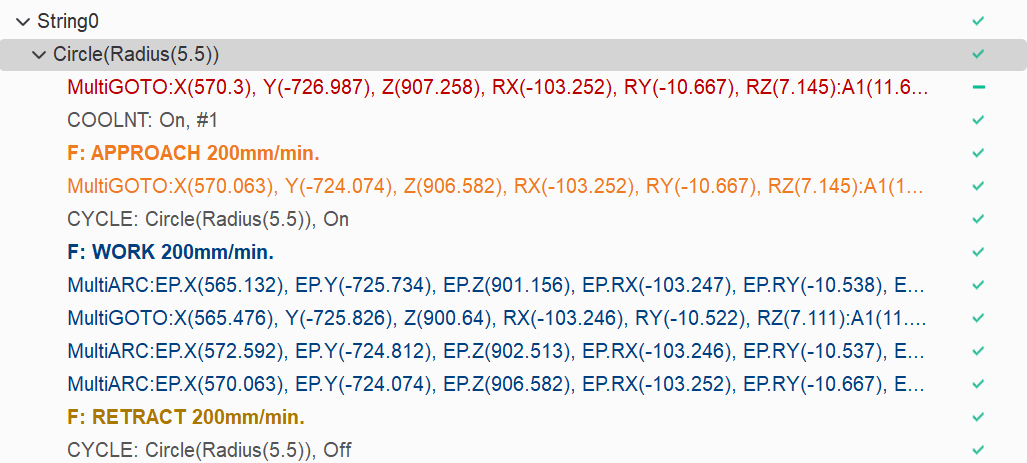
Формат цикла.
Нет. Только простые команды УП без указания циклов или распознанных элементов.
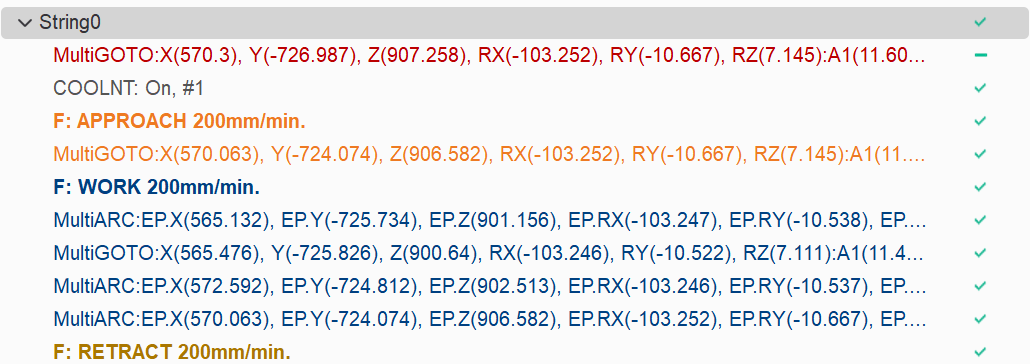
Без внутренних перемещений (только EXTCYCLE). Используются встроенные циклы с идентификацией распознанных обрабатываемых элементов.
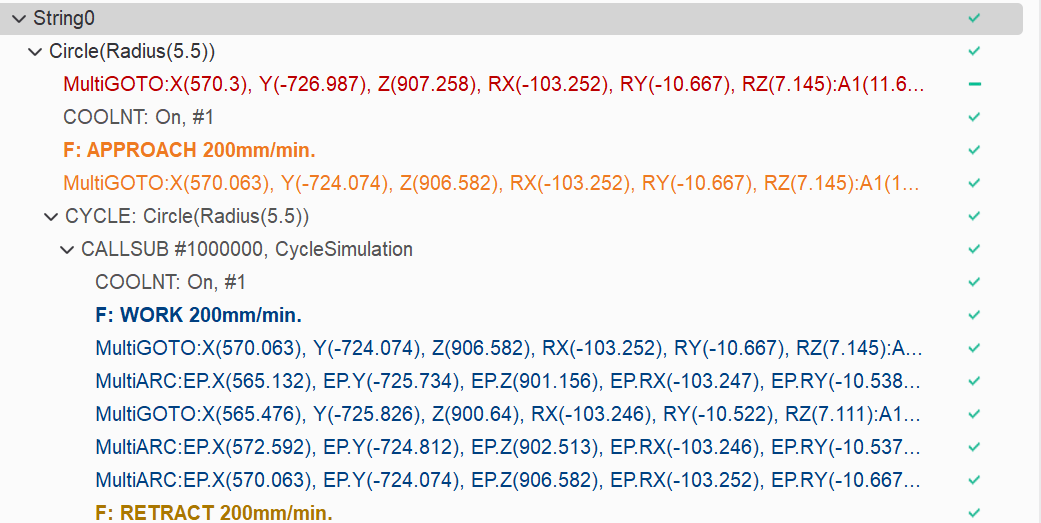
С внутренними перемещениями. Используются только простые команды УП с указанием распознанных элементов.
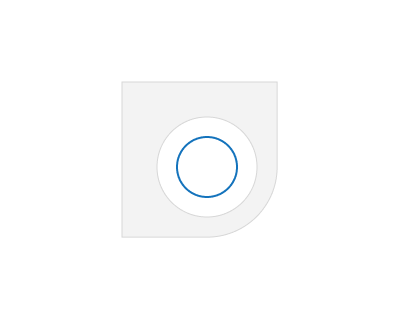
Начинать и заканчивать в центре. Траектория инструмента начинается и заканчивается в центре элемента. Если параметр отключен, резание начинается с края стенки.
Контроль державки.
Функция Контроль державки обнаруживает участки траектории инструмента, на которых держатель инструмента сталкивается с деталью, и модифицирует эти участки в соответствии с заданной стратегией. Подробнее
Плунжерная обработка.
Создает проходы погружением, основанные на текущей траектории. Подробнее
Расширенные параметры.
Нажмите здесь, чтобы развернуть..
Расстояние соединения разрывов. После проверки на зарезы проход может разделиться на фрагменты. Если разрыв между фрагментами меньше заданного значения Расстояние соединения разрывов, фрагменты соединяются плавной кривой, и инструмент не отводится. Более длинные разрывы связываются отводом.
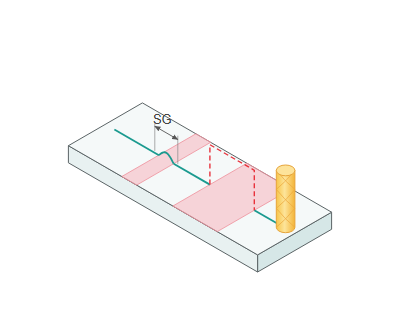
При значении Расстояние соединения разрывов, равном 0, разрывы не объединяются. По умолчанию используется половина диаметра инструмента.
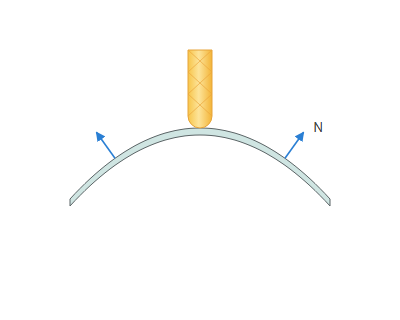
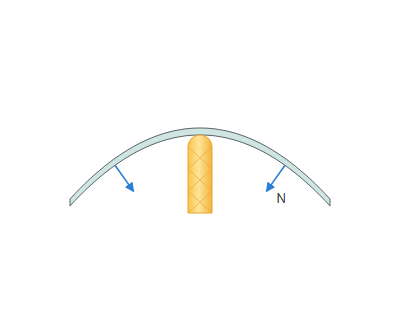
Обратная сторона. Управляет стороной обработки поверхности инверсией её нормали.
Обратная сторона, выключена. Поверхность обрабатывается со стороны, куда направлена её нормаль N.
Обратная сторона, включена. Нормаль поверхности N разворачивается, и поверхность обрабатывается с другой стороны.
Моделирование.
Группа параметров для определения вариантов моделирования текущей операции.
Нажмите здесь, чтобы развернуть..
Контроль зарезов.
Включено: Если в этой операции инструмент зарезает деталь, то эти кадры будут отмечены как ошибки с красным восклицательным знаком.
Выключено: Если траектория инструмента в ходе данной операции вызывает зарез детали, движения, приводящие к зарезу, не будут выделены.
Тип моделирования.
Авто. Тип моделирования назначается автоматически в зависимости от выбранного типа операции.
Вычитающий. Аналогично моделированию фрезерных операций.
Аддитивный. Моделирование осуществляется путем добавления материала на уровне инструмента.
Покраской. Моделирование осуществляется путем добавления материала послойно. Подробнее
Действующие подачи. Позволяет моделировать процесс нанесения сварочного покрытия в соответствии с правилами подачи.
Все не ускоренные. Добавление материала включается на всех типах подач, кроме ускоренных.
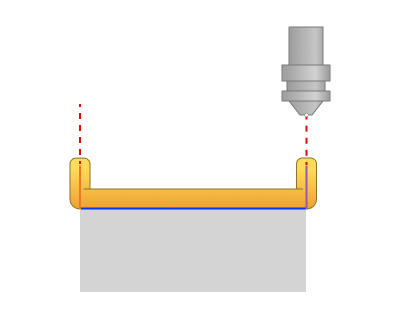
Только рабочие подачи. Добавление материала включается на типах подач, относящихся к рабочим (рабочая, чистовая и первый проход).
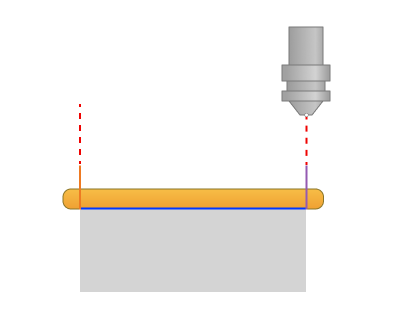
Рабочие подачи, подводы и отводы. Подача материала включается, если текущий тип подачи 'рабочий', 'подход' или 'отход'.
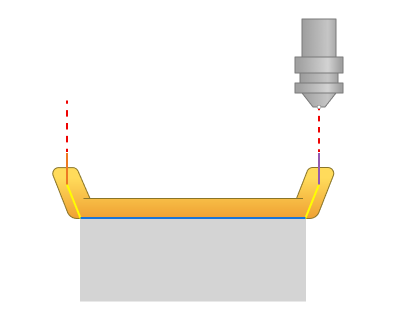
Пользовательская. Материал добавлен к выбранному типу подачи.
Тип покраски. Указывает тип моделирования нанесения краски. Подробнее
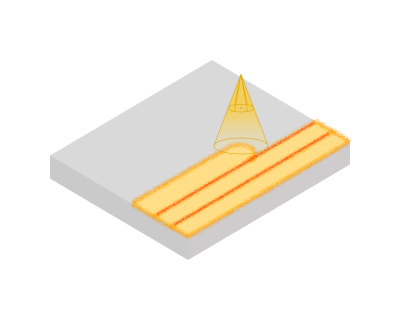
Измерение толщины. Данный тип моделирования покраски показывает области, которые будут покрашены, а также отображает примерную толщину будущего лакокрасочного покрытия. Чтобы просмотреть результат по толщине нанесённой краски, необходимо активировать Сравнение результата обработки на верхней панели инструментов на вкладке Моделирование.
Расход краски. Контроль расхода краски требуется для обеспечения стабильного и высококачественного процесса нанесения лакокрасочного материала.
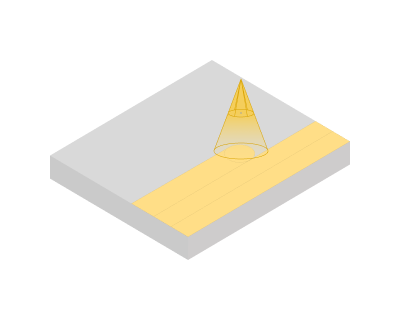
Простой. Данный тип моделирования покраски показывает, какие области модели будут покрашены.
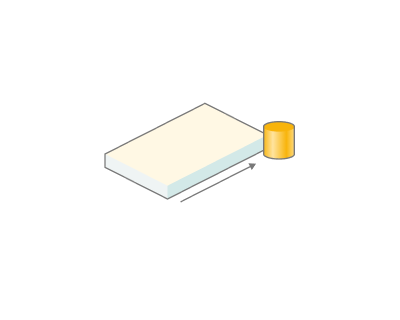
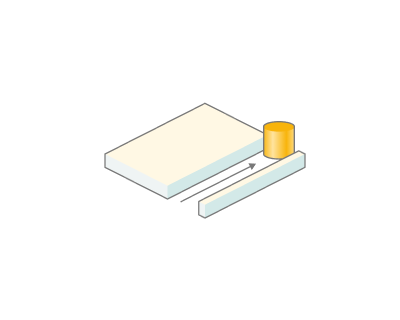
Удалять остатки.
Удаление остатков произойдет автоматически по окончании моделирования операции.
Выключено. Функция удаления остатков отключена.
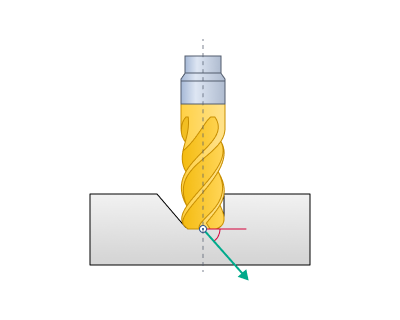
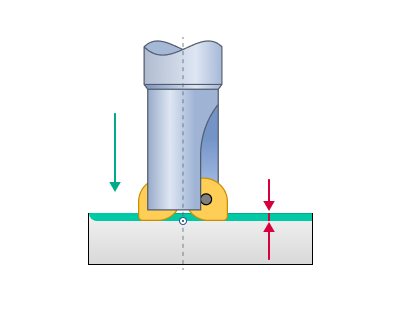
Контроль врезания. Симуляция проверяет неправильное опускание инструмента.
Допустимый угол погружения. Если угол наклона траектории инструмента больше этого значения, то симуляция помечает эти линии знаком ошибки.
Допустимое осевое погружение. Если вертикальное опускание инструмента в материал больше этого расстояния, то траектория инструмента отмечается с ошибкой
Точность.
Определяет максимальное отклонение между идеальной и рассчитанной траекториями. Более низкая точность, как правило, уменьшает количество точек в траектории инструмента.
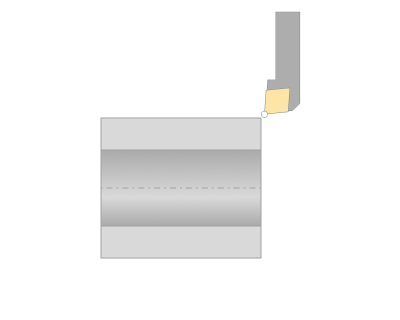
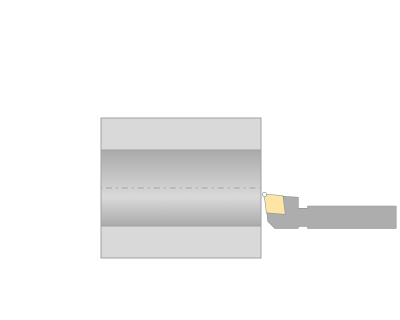
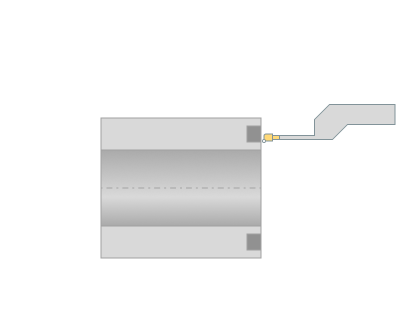
Предпочтительная ориентация инструмента.
При токарной обработке он определяет основное положение режущего инструмента относительно оси вращения заготовки.
Нажмите здесь, чтобы развернуть..
Незаданный. Это означает, что система не накладывает жестких ограничений на ориентацию инструмента относительно оси вращения заготовки. Ориентация либо определяется пользователем, либо автоматически на основе геометрии заготовки и типа выполняемой операции.
Наружный радиальный. Инструмент ориентирован радиально снаружи — режущий инструмент приближается к заготовке сбоку, перпендикулярно оси вращения, для обработки наружных диаметров.
Внутренний радиальный. Инструмент ориентирован радиально внутри — режущий инструмент входит в отверстие и обрабатывает внутренние поверхности.
Осевой. Инструмент ориентирован вдоль оси вращения (оси Z), при этом подача параллельна оси заготовки.
Минимальное время слоя.
Этот набор параметров позволяет установить минимально допустимое время в секундах для печати одного слоя. Подробнее
Мощность.
Эта опция регулирует скорость экструдера в зависимости от высоты слоя, изменяя параметр Мощность (подача материала). Подробнее