Наружная, внутренняя и торцевая обработка канавок
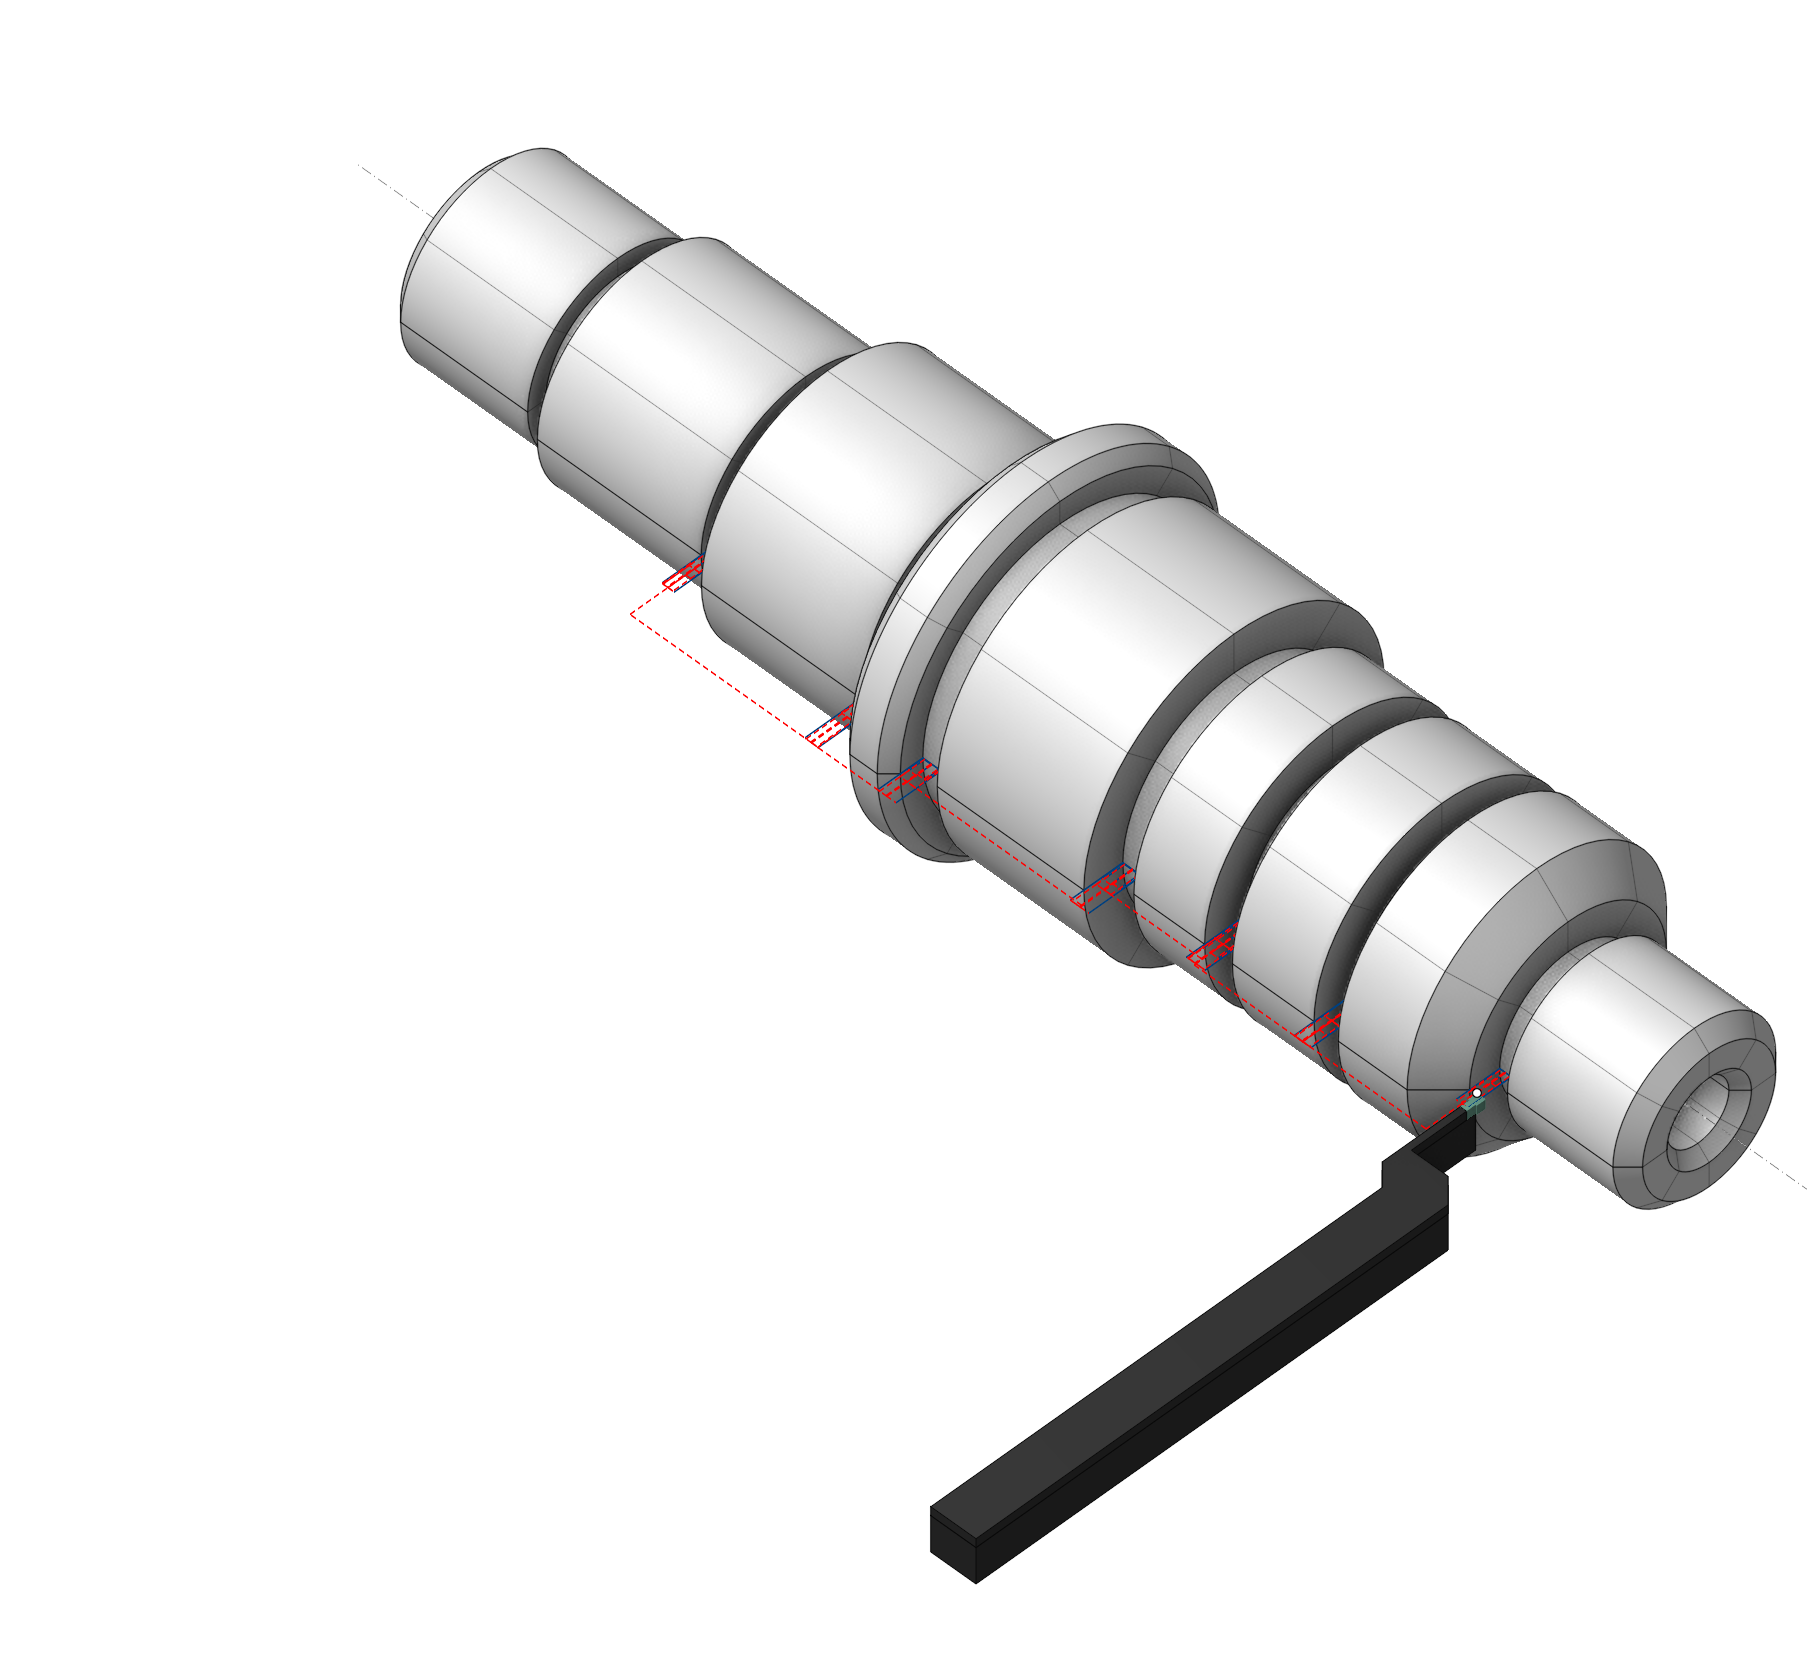
Область применения:
Предназначена для точения канавок или закрытых областей, недоступных для обработки другими типами токарных операций. Черновая обработка представляет собой последовательность ходов, перпендикулярных оси детали. Чистовые ходы представляют собой перемещения, максимально повторяющие контур детали.
Наладка:
Вкладка Наладка используется для настройки основных параметров проекта. Это может быть позиционирование детали на оборудовании, система координат детали и многое другое. Подробнее
Рабочее задание:
Простая канавка. Оптимизирован для обработки простых прямоугольных канавок за минимальное число действий. Подробнее
Канавки. Формирует сложную траекторию для токарной обработки всех типов канавок и поднутрений. Цикл определяет самую нижнюю точку канавки и обрабатывает обе ее стороны различными режущими кромками инструмента. Подробнее
Зигзаг. Обработка выполняется послойно. На каждом слое инструмент опускается врезанием вниз на глубину резания, и выполняет горизонтальное перемещение. Таким образом снимается весь черновой припуск, слой за слоем, горизонтальными ходами с чередующимся направлением. Подробнее
Контур. Формируется единичный проход, траектория которого идентична геометрическому контуру детали. Могут выполняться пристыковка подхода и отхода, смещение на заданные припуски, исключение теневых зон, недостижимых заданным инструментом, компенсация радиуса инструмента. Подробнее
Свойства. Отображает свойства выбранного элемента. Можно дополнительно добавить припуск. Можно вызвать меню Свойства двойным щелчком мыши на выбранном элементе.
Удалить. Удаляет выбранный элемент из списка.
Ограничения. Это позволяет вам ограничивать области, которые не должны быть обработаны. Подробнее
Параметры цикла:
Цикл обработки:
Выбирается один из доступных циклов токарной обработки, описанных в Рабочем задании. При переключении цикла в этом разделе, автоматически изменяется соответствующий элемент в Рабочем задании. Набор параметров отличается для каждого токарного цикла.
Нажмите здесь, чтобы развернуть..
Сторона обработки. Позволяет выбирать обрабатываемые стороны канавки. Подробнее
Нажмите здесь, чтобы развернуть..
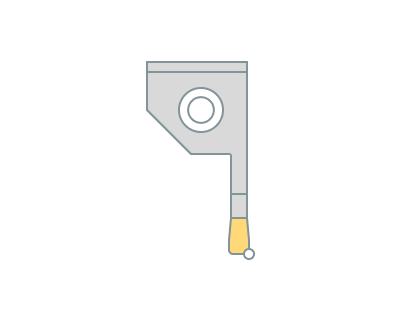
Только первая. Траектория формируется от заданного начала Направления черновых проходов до стороны, которую инструмент может коснуться первой настроечной точкой.
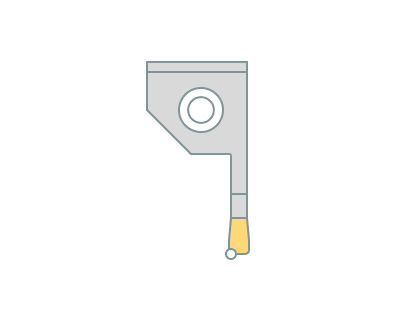
Только вторая. Траектория формируется от заданного начала Направления черновых проходов до стороны, которую инструмент может коснуться второй настроечной точкой.
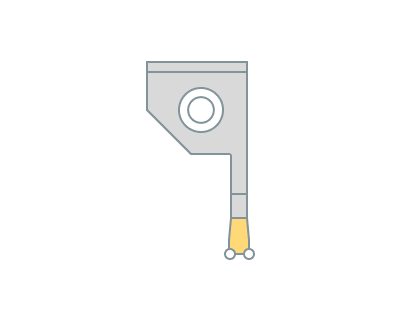
Обе стороны. Траектория формируется для обработки обоих сторон канавки.
Траектория. Позволяет выбрать для каких проходов – черновых, чистовых или обоих - должна быть сгенерирована траектория. Подробнее
Нажмите здесь, чтобы развернуть..
Только черновые. Формируется только черновая траектория и показываются только ее параметры.
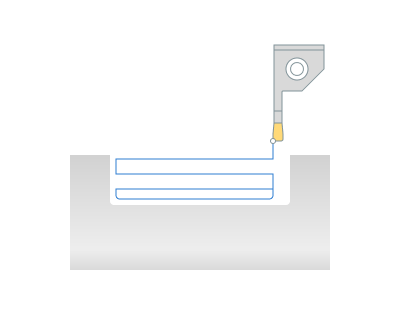
Только чистовые. Формируется траектория только для чистовой обработки, в окне параметров показываются только параметры, влияющие на эту траекторию.
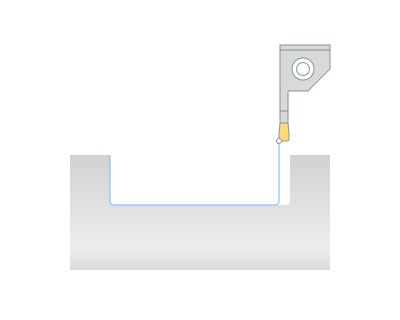
Черновые и чистовые. Одним и тем же инструментом сперва выполняются черновые проходы, затем – чистовые.
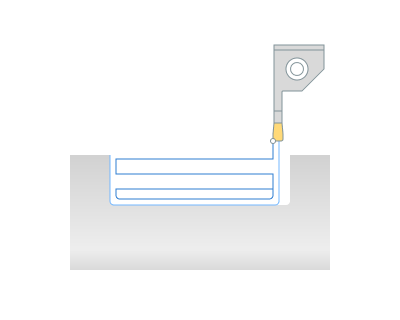
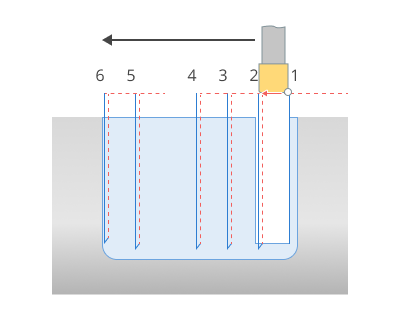
Направление черновых проходов. Определяет, в каком направлении выполняются поперечные проходы инструмента при черновой обработке канавки.
Нажмите здесь, чтобы развернуть..
Из центра. Черновые проходы начинаются в самом глубоком месте канавки и выходят к сторонам канавки.
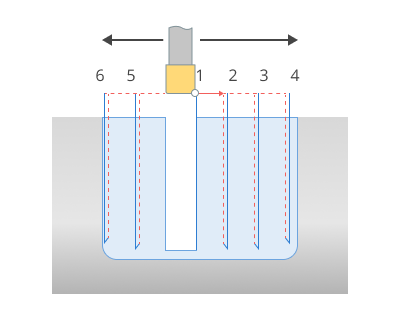
Прямое. Черновые проходы идут в одном направлении – от начальной точки Рабочего задания до конечной.
Черновой шаг. Расстояние между проходами инструмента, равно глубине резания.
Нажмите здесь, чтобы развернуть..
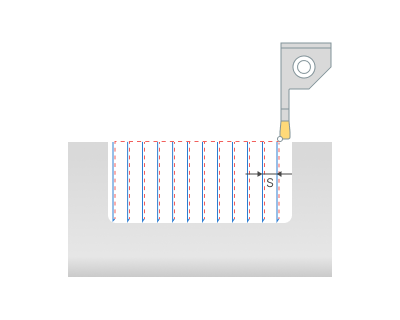
S - Черновой шаг
Подгонять шаг. При установленном флаге, система автоматически изменяет шаг для равномерной силы резании при каждом погружении.
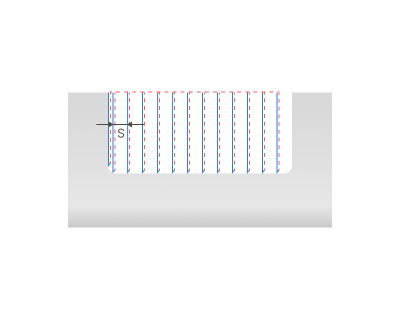
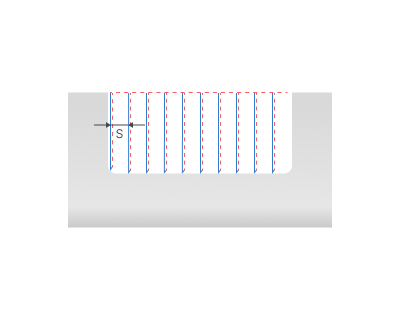
S - Черновой шаг
Максимальный гребешок при перебеге. Определяет максимально допустимое отклонение скорректированного шага от заданного. Это значение может быть задано в единицах длины либо в процентах от ширины инструмента.
Черновой припуск. Определяет величину материала, оставляемую для снятия на чистовом проходе. Если выбрана Траектория: Черновые и чистовые, то припуск чернового цикла снимается на этой же операции.
Нажмите здесь, чтобы развернуть..
Боковой припуск. Припуск заданной величины появляется на боковых поверхностях. На конических и сферических поверхностях припуск уменьшен в соответствии с углом нормали поверхности. При одновременном задании бокового и припуска на дно, на этих поверхностях он суммируется квадратично.
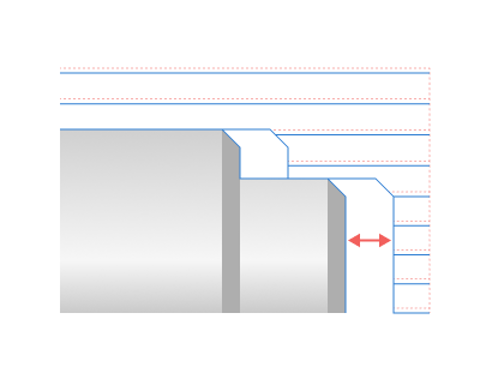
Припуск на дно. Припуск заданной величины появляется на цилиндрических поверхностях. На конических и сферических поверхностях припуск уменьшен в соответствии с углом нормали поверхности. При одновременном задании бокового и припуска на дно, на этих поверхностях он суммируется квадратично.
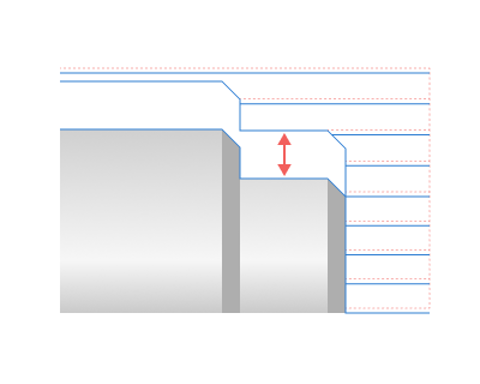
Припуск контура. Контур припуска проходит эквидистантно контуру детали на заданную величину. При одновременно задании радиального, бокового, припуска на дно и контура, их значения суммируются.
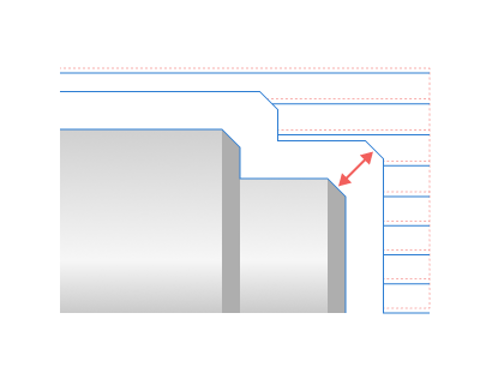
Направление чистового прохода. Определяет последовательность движений при чистовом проходе.
Нажмите здесь, чтобы развернуть..
К центру. Траектория инструмента при чистовом проходе направлена от периферии к центру. Боковые стороны обрабатываемой поверхности протачиваются разными ходами.
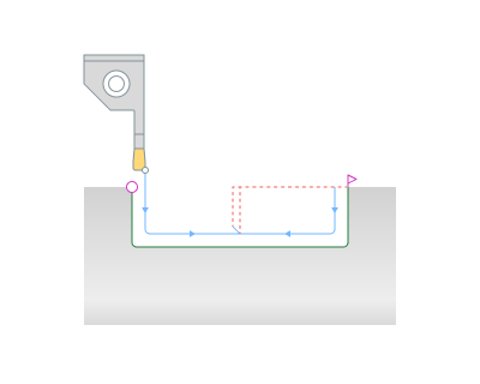
Прямое. Чистовая обработка выполняется одним ходом, от начальной точки всего Рабочего задания к конечной.
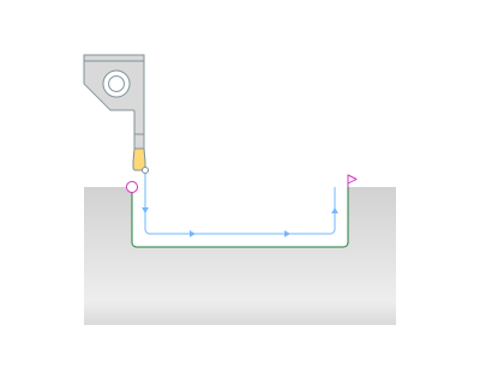
Обратное. Чистовая обработка выполняется одним ходом, от конечной точки Рабочего задания к начальной.
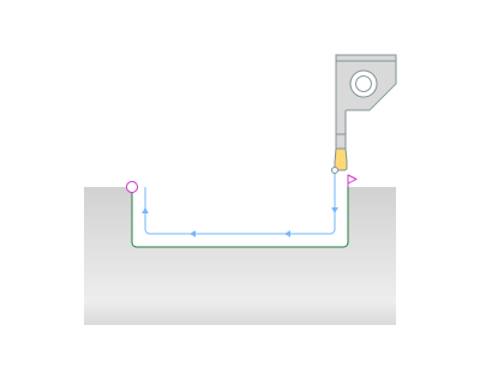
Цикл. Определяет вывод постоянного цикла обработки канавки в управляющей программе.
Нажмите здесь, чтобы развернуть..
Не использовать. Траектория инструмента не оформляется в виде постоянного цикла ISO G75 в управляющей программе.
Использовать цикл. Траектория инструмента оформляется в виде постоянного цикла ISO G75 в управляющей программе.
Первый ход отдельно. Первый проход инструмента оформляется в виде отдельного постоянного цикла ISO G75, остальные проходы – в виде второго отдельного постоянного цикла ISO G75.
Каждый ход отдельно. Каждый проход инструмента оформляется в виде отдельного постоянного цикла ISO G75.
Многослойность. Используется для снятия чернового припуска за несколько слоев. При установленном флаге поперечные проходы инструмента идут до снятия первого слоя, затем до второго и т.д.
Нажмите здесь, чтобы развернуть..
Тип возврата. Определяет, на какой уровень осуществлять подъем инструмента при холостых перемещениях при переходе от одного слоя к другому внутри одной канавки. Уровень определяется параметром. Безопасное расстояние.
Количество слоев. Определяет способы распределения обработки канавки по слоям.
Перебег. Система выполняет получистовую проход для удаления гребешков, оставшихся после черновых проходов. Подробнее
Нажмите здесь, чтобы развернуть..
Вкл. Когда флаг установлен, система выполняет получистовый проход для удаления выступов, оставшихся после черновых проходов.
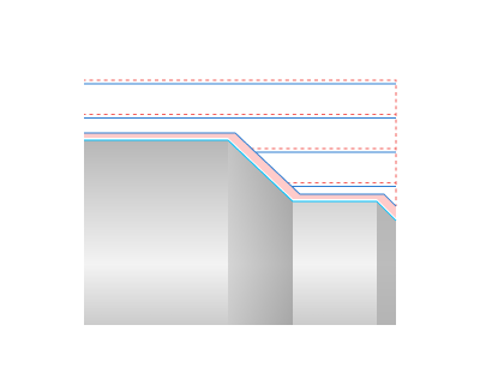
Выкл. Получистовой проход не создается.
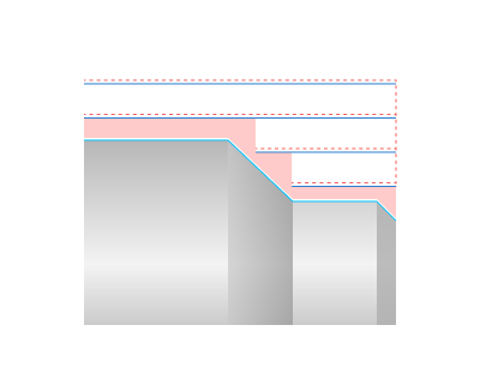
Авто. В автоматическом режиме параметр Перебег включается, когда включен параметр Многослойность
Ломка стружки. Управляет режимом кинематического дробления стружки, при котором после заданной длины резания, резец отскакивает для прекращения образования сливной стружки. Затем резец снова подводится и продолжает резание.
Нажмите здесь, чтобы развернуть..
Выкл. Режим кинематического дробления стружки выключен.
На первом врезании. Режим кинематического дробления стружки включен только при первом черновом ходе на каждом слое обработки.
На каждом врезании. Режим кинематического дробления стружки включен при каждом черновом ходе.
Задержка на дне. Управляет остановкой подачи на дне канавки для формирования ровного дна канавки. При установленном флаге появляется время остановки.
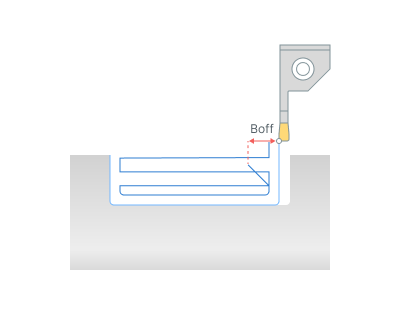
Отскок. Система по возможности избегает касания резца и заготовки при выводе резца после каждого чернового прохода. Это производится путем отвода инструмента в свободную от заготовки сторону, на расстояние, измеряемое перпендикулярно направлению рабочего хода.
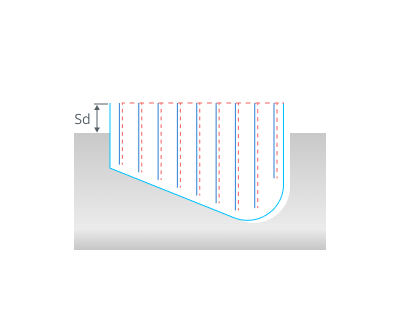
Безопасное расстояние. Расстояние от верхнего уровня канавки до уровня ускоренных перемещений. Редактирование безопасного расстояния возможно путем перетаскивания точки на графическом экране или путем прямого ввода в окно параметров.
Учитывать заготовку. При установленном флаге учитывается текущее состояние заготовки. Это позволяет значительно сократить время обработки. Та часть рабочих ходов, которая оказывается за пределами заготовки, заменяется ускоренными перемещениями. Эта группа параметров работает аналогично Наружное и внутреннее черновое точение. Подробнее
Компенсация. Этот параметр управляет методом вывода компенсации ширины фрезы.
Нажмите здесь, чтобы развернуть..
Выкл. Система не учитывает ширину пластины и выводит траекторию в программу ЧПУ без геометрических преобразований. При использовании этого режима на сложных контурах возможны подрезы или неполная обработка, поэтому при моделировании обработки необходимо быть внимательным.
Компьютер. Система учитывает ширину и радиус вершины резца и строит траекторию движения инструмента согласно первой установочной точке резца.
Стойка (2 корректора). При обработке правой стороны канавки используется вторая установочная точка. Все остальные проходы используют первую точку настройки.
Скруглить дугами.
Система скругляет внешние углы траектории инструмента по дугам с радиусом, равным радиусу вершины инструмента. Группа параметров работает аналогично операциям Наружное и внутреннее черновое точение. Подробнее
Режимы обработки:
Используя данное диалоговое окно, пользователь может определить скорость вращения шпинделя; значение скорости быстрого перемещения и значения подачи для различных областей траектории инструмента. Скорость вращения шпинделя может быть определена как обороты в минуту, так и как скорость резания. Определяющее значение будет подчеркнуто. Второе значение будет пересчитано относительно определяющего значения с учетом диаметра инструмента. Подробнее
Преобразования:
Набор параметров операции, позволяющих выполнить преобразования координат для рассчитанной в операции траектории инструмента. Подробнее
Деталь:
Деталь – набор геометрических элементов, определяющий зону пространства, которая контролируется на предмет недопущения зарезов. Подробнее
Заготовка:
Модель заготовки операции определяет тот объем, который занимает обрабатываемый материал Подробнее
Оснастка:
Как оснастка, обычно указываются крепежные приспособления, такие как патроны, захваты, зажимы и т. д., а также ограничительные области любого другого характера. Подробнее