СПРУТКАМ 20 — руководство пользователя
  • СПРУТКАМ 20 — руководство пользователя
v20.1.7
Результаты поиска

    Показать / скрыть содержание
    • Введение
      • Системные требования
      • Базовые конфигурации CAM системы
      • Комплект поставки
      • Установка и запуск системы
      • Набор файлов системы
      • Техническая поддержка
    • Коротко о главном
      • Идеология СПРУТКАМ
      • Рекомендации по быстрому освоению системы
      • Что нового в СПРУТКАМ 20
    • Общие сведения
      • Домашняя страница
        • Библиотека проектов
      • Главное окно системы
        • Панель инструментов приложения
          • Умные привязки
          • Измерения и анализ
          • Автосохранения и точки восстановления проекта
          • Библиотека проектов
          • Файл наладки (шаблон проекта)
          • Ассистент ИИ
          • Информация о версии
        • Графическое окно и управление визуализацией
          • Установка стандартного вектора взгляда
          • Режим выбора объектов
          • Выбор фрагмента для увеличения
          • Динамическая установка вектора взгляда
          • Динамическое смещение изображения
          • Динамическое изменение масштаба визуализации
          • Показать все
          • Отменить последний вид
          • Восстановить последний вид
          • Плоскость сечения
          • Режим вращения
          • Визуальные манипуляторы
          • Интерактивная линейка линейной оси
        • Режимы работы
        • Фильтр выбора объектов
        • Панель управления видимостью объектов
        • Геометрические системы координат
          • Создание системы координат при помощи диалогового окна
          • Интеллектуальное создание систем координат
          • Интерактивное создание системы координат по начальной точке и двум направляющим векторам
          • Интерактивное создание системы координат по текущей плоскости визуализации
          • Изменение параметров существующей системы координат
        • Управление положением осей станка
          • Интерактивное управления станком
        • График осей станка
        • Проверка возможности обработки инструментом
        • Кнопка дополнительных утилит на главной панели
          • Окно для настройки внешних утилит
        • Кнопка помощи на главной панели
        • Индикатор процесса
        • Уведомления о событиях приложения
        • Мультипроектность
      • Окно системных установок
        • Вкладка<Пути>
        • Вкладка<Единицы измерения>
        • Вкладка<Визуализация>
        • Вкладка <Цвета>
        • Вкладка <Импорт>
        • Вкладка <Дополнительные>
        • Вкладка <Технология>
        • Вкладка <Онлайн функции>
        • Вкладка Расширения
        • Вкладка <PLM соединения>
      • Используемые файлы обмена данными
        • Файлы проектов
        • Импортируемые файлы
        • Экспорт объектов в DXF
        • Файлы настройки постпроцессора
        • Файлы управляющих программ
        • Файлы настройки интерпретатора
        • Файлы схемы станка
        • Зашифрованные контейнеры .stfc
        • Файлы наладки
      • Система обновления
      • Менеджер контейнеров
      • Менеджер лицензий
      • Логи системы
    • Подготовка геометрической модели
      • Структура геометрической модели
        • Типы геометрических объектов
          • Поверхности, сетки, кривые и точки
          • Группа
          • Активная группа
          • PMI
        • Окно структуры геометрической модели
        • Выбор объектов
        • Интеллектуальный выбор объектов
        • Редактирование структуры геометрической модели
          • Создание новой группы
          • Обновление структуры геометрической модели
          • Работа с буфером обмена
      • Импорт геометрических объектов
        • Импорт объектов из IGES-файлов
          • Требования к IGES-файлу
          • Типы импортируемых объектов
          • Рекомендации по настройке модуля IGES-экспорта в моделирующей программе
        • Импорт объектов из STEP-файлов
        • Импорт объектов из DXF-файлов
        • Импорт объектов из PostScript-файлов
          • Установка библиотеки GhostScript
        • Импорт объектов из STL-файлов
        • Импорт объектов из PLY-файлов
        • Импорт объектов из AMF-файлов
        • Импорт объектов из VRML-файлов
        • Импорт объектов из 3dm-файлов (Rhinoceros™)
        • Импорт объектов из файлов Parasolid™
        • Импорт объектов из файлов SolidWorks™
        • Импорт объектов из файлов SolidEdge™
        • Импорт объектов из файлов SGM
        • Импорт объектов через дополнения к CAM системе
        • Импорт объектов из 5DC-файлов
        • Дополнения к СПРУТКАМ
          • Мастер дополнений CAM системы
          • Список дополнений к СПРУТКАМ
            • Панель инструментов Autodesk Inventor™ и дополнение для импорта
            • Панель инструментов CADbro™
            • Панель инструментов FreeCAD™ и дополнение для импорта
            • Панель инструментов Alibre Design™ и дополнение для импорта
            • Панель инструментов IronCAD™
            • Панель инструментов КОМПАС™ и дополнение для импорта
            • Панель инструментов NX™ и дополнение для импорта
            • Панель инструментов Rhinoceros™ и дополнение для импорта
            • Панель инструментов SolidEdge™ и дополнение для импорта
            • Панель инструментов SOLIDWORKS™ и дополнение для импорта
            • Панель инструментов SpaceClaim™ и дополнение для импорта
            • Панель инструментов T-Flex™ и дополнение для импорта
            • Панель инструментов ZW3D™ и дополнение для импорта
            • Дополнение для Onshape™
            • Панель инструментов CAXA 3D™
            • Панель инструментов KeyCreator™
            • Панель инструментов SolidCAM™ и дополнение для импорта
          • Ассоциативность дополнений
      • Редактирование геометрической модели
        • Свойства геометрических объектов
          • Закладка <Общие>
          • Закладка <Визуальные>
          • Закладка <Обработка>
          • Закладка <Параметры>
        • Изменение визуальных свойств
        • Удаление
        • Пространственные преобразования
        • Инвертирование нормалей поверхностей
        • Проекция внешних границ
        • Объединение кривых
        • Триангуляция поверхностей
        • Создание надписей
        • Создание сечений
        • Сшивка поверхностей
        • Экспорт 3D Модели
        • Закрытие отверстий
        • Извлечение изолиний
        • Упрощение геометрической модели
        • Работа со сплайнами
        • Продление поверхности
      • Среда двумерных геометрических построений
        • Построение и редактирование элементов
        • Отрезок
        • Дуга
          • Две точки и радиус
          • Центр, начальная точка и угол
          • По трём касаниям
          • Редактирование дуги
        • Окружность
          • Центр и радиус. Редактирование окружности
          • Окружность по трём касаниям
        • Прямоугольник
          • По двум точкам
          • По стороне и высоте
          • По центру и точке
          • Редактирование прямоугольника
        • Контур
          • Построение по элементам
          • По зоне или по границам
          • Редактирование контура
          • Сплайн
          • Спираль Архимеда
          • Контур по функции
        • Фаска и скругление
        • Размеры
          • Линейный размер
          • Радиальный размер
          • Угловой размер
        • Эквидистанта
        • Функция отсечения элемента
        • Разрушение элементов
        • Дополнительные функции
          • Копирование
          • Перемещение
          • Поворот
          • Зеркальное перемещение
        • Именованные блоки
          • Параметризация блока
        • Ограничения
          • Редактирование ограничений в блоке
        • Пример построения чертежа
        • Пример построения чертежа с использованием ограничений
        • Плоскости
      • Модель (3D геометрия)
        • Главное окно
        • Проектирование в 2D-режиме
        • Проектирование в 3D-режиме
        • Как создать заготовку из 3D-модели детали
      • Раскрой
    • Создание технологии обработки
      • Общие принципы формирования технологии обработки
        • Выбор технологического оборудования и изменение его характеристик
        • Формирование последовательности операций
        • Создание новой операции
        • Выполнение операции
        • Генерация управляющей программы
        • Генерация отчетов
        • Типовые технологические процессы
        • Настройка технологических операций
          • Геометрические параметры операции
          • Задание детали, заготовки и оснастки
          • Пользовательские операции
          • Панель статуса операции
          • Преобразовать траекторию инструмента в операцию 6D Контур
        • Шаблон траектории
          • Макрокоманды в шаблоне траектории
        • Вспомогательная операция
        • Интерполяция траектории
        • Обнаружение столкновений в фоновой симуляции
          • Список статусов операций.
        • Редактирование списка игнорируемых столкновений.
        • Управление пересчётом траектории (блокировка)
        • Пользовательские умолчания в контекстное меню инспектора
      • Структура режима работы технология Технология
        • Панель Оборудование
          • 3D компенсация инструмента
        • Панель Наладка
          • Позиционирование детали на станке
          • Система координат заготовки (G54 - G59)
          • Локальная система координат операции
          • Индексная многокоординатная обработка
        • Рабочее задание
          • Базовая поверхность
          • Поверхности
          • Кривая
          • Рабочая зона
          • Верхний и нижний уровни обработки
          • Карман
          • Зоны ограничений
          • Перемычки
          • Рабочее задание для гравировальной операции и операции выборки области
          • Рабочее задание для операции обработки отверстий
            • Задание отверстий путем ввода координат
            • Задание отверстий геометрическим объектом типа <Точка>
            • Автоматическое распознавание отверстий
            • Задание шаблона отверстий
            • Сортировка отверстий
          • Распознавание элементов
          • Ограничения
        • Параметры операции
          • Избегать столкновений
          • Время слоя
          • Мощность
          • Новый метод расчёта (Черновая ротационная/Ротационная обработка)
          • Колебания
        • Подходы/Отходы
          • Подвод/Отвод
            • Правила подвода и отвода
              • Окно редактирования подводов/отводов
              • Список правил подвода/отвода станка
            • Точка смены инструмента
          • Безопасные перемещения
          • Расширенные настройки переходов
          • Переходы
            • Переходы на основании операции Черновая послойная
            • Переходы для операций 3D/5D продвинутая
            • Переходы для операций 3D базовые.
            • Переходы для контурных операций
            • Переходы для операций Наплавки
            • Переходы в операциях обработки отверстий
          • Подходы
            • Подходы, основанные на операции Черновая послойная
            • Подходы, основанные на операции Обработка торцев
            • Подходы в 3D операциях
            • Подходы для операций 3D/5D продвинутые
            • Подходы в контурных операциях
            • Подходы для аддитивных операций
          • Расстояния
            • Расстояние для 3D-операций
            • Расстояния, основанные на операции Обработка торцев
            • Расстояния, основанные на операции Черновая послойная
            • Расстояния для 3D/5D продвинутых операций
            • Расстояния в операциях сверления
          • Параметры врезания в выборке
        • Преобразования
          • Цилиндрическая интерполяция
          • Полярная интерполяция
        • Режимы обработки
          • Контроль углов
          • Калькулятор режимов обработки
        • Отверстия (Точки засверливания)
        • Оснастка
      • Группы операций (Структура проекта)
        • Установ
        • Деталь (группа)
        • Копия детали
        • Группа размножения
      • Сортировка (порядок обработки) и переходы
      • Перечень типов технологических операций
      • Описание базовых технологических понятий
        • Группа
        • Деталь
        • Заготовка
        • Результат обработки
        • Инструмент
          • Фрезерный инструмент
          • Токарный инструмент
          • Вылет инструмента
        • Припуск
        • Угол отступа
        • Боковой угол
        • Выбор шага по высоте гребешка
        • Фронтальный угол
        • Способы обработки в управляемых операциях
        • Высокоскоростное врезание
        • Магазин инструментов
        • Коррекция на радиус инструмента во фрезерных операциях
      • FBM фрезерование
        • Технологический процесс КТ элемента
        • Интерфейс библиотеки технологических процессов
        • Интерфейс дерева конструктивных элементов
        • Интерфейс задания тех. процессов для выбранных элементов
        • Интерфейс редактирования тех. процесса
        • Параметры формирования операций
        • Параметры операций обработки элемента
      • Обработка на фрезерных станках
        • Типы технологических операций
        • Сверление
          • Обработка отверстий
          • FBM фрезерование
            • Технологический процесс КТ элемента
            • Интерфейс библиотеки технологических процессов
            • Интерфейс дерева конструктивных элементов
            • Интерфейс задания тех. процессов для выбранных элементов
            • Интерфейс редактирования тех. процесса
            • Параметры формирования операций
            • Параметры операций обработки элемента
        • 2D
          • Выборка
          • Гравировка
          • 2D контур
        • Базовый
          • Обработка торцев
          • Черновая послойная
            • Плунжерная обработка
          • Чистовая послойная
          • Черновая построчная
          • 2.5D контур
          • Обработка горизонтальных участков
          • 3D контур
        • Расширенный
          • Комбинированная чистовая
          • По поверхностям
          • 3D смещение
          • Спираль
          • Морфинг между 2-мя кривыми
          • Поднутрение послойное
          • 5D Стенки
          • 5D Черновая послойная
          • 5D по сеткам
          • 6D контур
            • Параметры направляющей поверхности
            • Параметры кривых
            • 5-ти осевая обработка боковой поверхностью фрезы
            • Контроль подач
            • Использование произвольных векторов
          • Полирование по контуру
        • Ротационная
          • Послойная
          • Черновая
          • Чистовая
          • Морфинг 4D
          • 4D по поверхностям
          • 4D контур
        • Фрезерование турбин
          • Обработка импеллеров
          • Обработка лопаток
        • Доработка
          • Подчистка углов
          • Карандашная
          • Обработка фасок
        • Устаревшие
          • Старая группа 2D и 2.5D
          • Старая группа 2.5D
          • Старая группа 3D
          • Старая группа 4D и 5D
            • 4D обработка с гравировкой и выборкой
            • 5-осевая обработка
            • Индексная 5-осевая обработка
            • Цилиндрическая интерполяция
            • Преобразование траектории в 5 осей
            • Карта осей для 5-осевых станков
          • Чистовая построчная
          • Чистовая построчная оптимизированная
          • Чистовая комплексная
        • Высокоскоростная обработка
        • Настройка технологических операций
          • Использование конструктивных элементов в рабочем задании
            • Создание операций по выбранной геометрии
            • Построение кривых
          • Рабочее задание для 2.5D обработки
          • Особенности задания отверстий в послойной черновой операции
          • Подходы, отходы и врезания фрезерных операций
            • Составные подходы и отходы
        • Адаптивная стратегия выборки
        • Стратегии выборки
      • Обработка на токарных станках
        • Типы технологических операций
        • Технологические операции для токарной обработки
          • Обработка торца
          • Наружное и внутреннее черновое точение
          • Наружное и внутреннее чистовое точение
          • Наружная, внутренняя и торцевая обработка канавок
          • Наружное и внутреннее нарезание резьбы
          • Профильная резьба
          • Токарная отрезка
          • Токарная обработка отверстий
          • Наружное адаптивное точение
          • Токарная отрезка с перехватом
        • Токарные циклы
          • Цикл Контур
          • Повтор контура
          • Цикл Повтора контура (ISO G73)
          • Черновая обработка
          • Цикл черновой обработки (ISO G71/G72)
          • Обработка торца
          • Расширенная обработка канавок
          • Цикл Простая канавка
          • Циклы нарезания резьбы
            • Резьба стандартной формы
            • Типы резьбовых циклов
          • Цикл Зигзаг
          • 4-х осевое точение
          • Цикл Отрезка
          • Цикл обработки канавок
        • Настройка технологических операций
          • Рабочее задание токарных операций
            • Параметры элемента рабочего задания
            • Методы редактирования контура
          • Режимы резания токарных операций
          • Рабочее задание для операции обработки отверстий
            • Задание отверстий путем ввода координат
            • Задание отверстий геометрическим объектом типа <Точка>
            • Автоматическое распознавание отверстий
            • Задание шаблона отверстий
      • Обработка на токарно-фрезерных обрабатывающих центрах
        • Типы токарно-фрезерных станков
        • Наладка станка
        • Позиционирование детали
        • Точка смены инструмента
        • Позиционирование инструмента
        • Обязательные проверки перед заключительной генерацией УП
        • Обработка с использованием противошпинделя
        • Точение осью U
      • Обработка на вырезных станках
        • Резка
        • Резка 4D
        • Резка 5D
        • Настройка технологических операций
          • Рабочее задание для операции резки
          • Рабочее задание для эрозионных операций и операции Резка 4D
            • Свойства 2D элементов рабочего задания
            • Свойства 4D элементов рабочего задания
            • Линии синхронизации
            • Подходы-отходы
            • Перемычки
            • Выбор нескольких элементов
            • Электроэрозионный конструктивный элемент
          • Режимы обработки в эрозионных операциях и операции Резка 4D
          • Стратегия электроэрозионных операций обработки контура и операции Резка 4D
      • Резка ножом
        • Режущий инструмент - "нож"
        • 2D резка ножом
        • 6D резка ножом
        • Поведение ножа в острых углах
      • Обработка на электроэрозионных станках
        • Технологические операции для электроэрозионной обработки
          • Операция "2D электроэрозионная обработка контура"
          • Операция "4D электроэрозионная обработка контура"
          • Электроэрозионная выборка
            • Параметры электроэрозионной выборки
            • Точки захода
        • Настройка технологических операций
          • Рабочее задание для эрозионных операций
            • Свойства 2D элементов рабочего задания
            • Свойства 4D элементов рабочего задания
            • Подходы-отходы
            • Перемычки
            • Выбор нескольких элементов
            • Линии синхронизации
            • Электроэрозионный конструктивный элемент
          • Режимы обработки в эрозионных операциях и операции Резка 4D
          • Стратегия электроэрозионных операций обработки контура и операции Резка 4D
      • Обработка промышленными роботами
        • Настройка системы координат инструмента и заготовки
        • Управление 6й осью робота
        • Управление рельсами
        • Управление поворотным (глобусным) столом
        • Обход недостижимых позиций и сингулярностей
        • Формирование переходов (устаревший метод)
          • Построение переходов
      • Многозадачная обработка
        • Задание субмашин в схеме станка
        • Программирование автоматов продольного точения
        • Автоматическая расстановка точек синхронизации
      • Операции по перемещению детали
        • Требования к схеме станка для операций перемещения детали
        • Управление захватами
        • Захват и перемещение
          • Захват и перемещение по точкам
        • Токарный перехват
          • Синхронизация фаз в Токарном перехвате
        • Работа противошпинделем
        • Подача прутка
      • Сварка
        • Точечная сварка
        • Сварка 5D и Сварка 6D
      • Аддитивная обработка
        • Наплавка области
        • Наплавка по кривой
        • Наплавка 3D
        • Наплавка 5D
        • Плоская печать
        • Неплоская печать
        • Чистая наплавка
      • Обработка дисковым инструментом
        • Дисковый инструмент
        • Распиловка диском 2D
        • Распиловка диском 6D
        • Черновая обработка диском
      • Операции измерения
        • Создание собственных циклов измерения (шаблоны)
        • Типы циклов измерения
        • Использование подготовленных циклов измерения
        • Окно шаблонов измерений
      • Покраска
      • Устаревшие операции
        • Операция 2.5D обработки фасок
        • Операция 2.5D обработки горизонтальных участков
        • Операция 2.5D выборки
        • Операция 2.5D обработки стенок
        • Чистовая комбинированная операция (послойно-управляемая)
        • Чистовая управляемая операция
        • Черновая управляемая операция
        • Операция пиление
    • Моделирование обработки
      • Траектория перемещения инструмента
        • Структура траектории перемещения инструмента
        • Список основных технологических команд CLDATA
        • Выбор технологических команд с помощью графического окна
        • Функции редактирования траектории
        • Пространственные преобразования траектории
      • Управление процессом моделирования
        • Управление движением инструмента
        • Анализ ошибок в процессе моделирования
        • Оптимизация подач
        • Задание параметров заготовки
        • Турбо режим моделирования
        • Экспорт результата моделирования
        • Функция удаления остатков
      • Моделирование обработки по управляющей программе
        • Процесс моделирования обработки по тексту управляющей программы
        • Создание собственного интерпретатора
      • Моделирование покраски
      • Твердотельное моделирование
    • Обрабатывающий инструмент
      • Окно Инструменты
        • Управление библиотеками
        • Редактирование фрезерного инструмента
        • Редактирование токарного инструмента
        • Окно выбора фрезерной оправки
      • Список инструментов проекта
      • Формирование инструмента произвольной формы
      • Окно державок (*.osd)
      • API для импорта обрабатывающих инструментов
      • Инструментальные сборки
        • Адаптация станка для работы в режиме Инструментальные сборки.
        • Окно компонентов библиотеки
        • Инструментальная сборка
    • Возможности расширения и интеграции системы
      • Скрипты в СПРУТКАМ
        • Скрипты в СПРУТКАМ
        • Среда разработки скриптов
        • Программный интерфейс СПРУТКАМ
        • Скриптовые операции
        • Операции со скриптовыми событиями
        • Скрипты
      • Интеграция с PLM
        • Авторизация во внешней системе в главном окне CAM
        • Импорт геометрической модели из внешней системы
        • Установка и настройка модулей интеграции с PLM
        • Загрузка и сохранение станков во внешней системе
        • Загрузка и сохранение постпроцессоров во внешней системе
        • Загрузка и сохранение инструментов во внешней системе
        • Открытие и сохранение проектов во внешней системе
      • Расширения CAM системы
        • Установка расширений через окно системных настроек.
        • Установка расширений из командной строки
      • Макросы
        • Запись макроса
        • Редактирование макроса
        • Сохранение макроса
        • Запуск макроса
        • Редактирование кода макроса
      • Магазин расширений
    • Лицензируемые опции СПРУТКАМ
      • «Адаптивная»
      • «Контроль робот»
      • «Робот-фрезер» 2D-5D фрезерные операции
      • Расширенное многоосевое управление
      • Операции
        • «Распил» 5-ти координатная резка дисковой пилой
        • «5D Резка» Резка криволинейных поверхностей
        • Сварка
        • Наплавка
        • Резка ножом
        • Операция на основе текста УП, Токарная операция на основе текста УП
          • Рабочее задание для Операции на основе текста УП, Токарной операции на основе текста УП
            • Сочетания клавиш для работы с текстом УП
          • Ускоренная подача
      • Операции требующие адаптации от разработчика под оборудование
        • Термообработка
        • Сварка
        • Наплавка
        • Струйная резка
      • Модуль интеграции с Teamcenter
    • Приложения
      • Матрица технологических операций для конфигураций CAM системы
      • Конфигурации по видам обработки
      • Перечень интерпретаторов
      • Получение ознакомительной лицензии
      • Рекомендации по отправке запроса в техподдержку
      • Решение проблем с авторизацией в менеджере лицензий
      • Дополнительное ПО и изменения при установке

    Стратегия электроэрозионных операций обработки контура и операции Резка 4D

    Задание множества параметров, определяющих стратегию обработки детали, производится в окне Параметры операции на странице Стратегия. Открытие окна производится с помощью кнопки Параметры, расположенной на закладке Технология. На странице представлено множество панелей с полями ввода и поясняющими рисунками. Состав панелей определяется типом текущей операции.

    Операции электроэрозионной обработки контура включают следующий набор параметров:

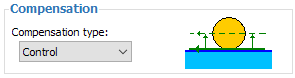
    • Тип коррекции – определяет способ, при помощи которого формируется смещение проволоки относительно заданного контура.
    images/download/attachments/162973813/image2022-5-13_17-35-12.png

    Доступны следующие типы коррекции:

    • Компьютер – система сама рассчитывает уже откорректированную траекторию перемещения проволоки и коды включения коррекции в управляющую программу не выводятся. В регистры, отвечающие за величину коррекции, значения смещений не заносятся.
    • Стойка – система выводит в управляющую программу коды включения коррекции, и не рассчитывает смещение проволоки. В регистры, отвечающие за величину коррекции, заносятся значения смещений для каждого прохода. Коррекция полностью рассчитывается стойкой ЧПУ.
    • Оба – система выводит в управляющую программу траекторию уже с учетом смещений, но при этом в управляющую программу выводятся также и коды включения коррекции. Регистры, отвечающие за величину коррекции, системой не заполняются.
    • Оба с инверсией – коррекция рассчитывается аналогично типу Оба, но направление коррекции меняется на противоположное.
    • Выключена – смещение проволоки относительно заданного в рабочем задании контура не производится. Коды коррекции в управляющую программу не выводятся. Регистры, отвечающие за величину коррекции, системой не заполняются.

    Величина коррекции для каждого прохода определяется как Величина смещения, заданная в окне Режимы для конкретного прохода, плюс величина припуска, заданная в параметрах операции. Для типов коррекции Компьютер, Оба и Оба с инверсией на данную величину системой строится эквидистанта, а для случая Стойка эта величина заносится в регистр с номером равным Коду смещения, указанному для соответствующего прохода в окне Режимы.

    Направление коррекции устанавливается для каждого контура индивидуально внутри рабочего задания операции, в зависимости от типа контура: Выступ или Отверстие.

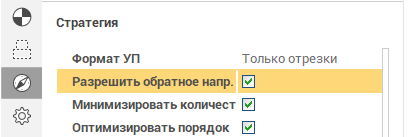
    • Переменное направление проходов – при включении данной опции система будет выбирать то направление обхода контура, которое обеспечивает наименьшую длину траектории. Если опция выключена, то направление обхода всегда будет соответствовать тому, которое указано в рабочем задании для данного контура.
    images/download/attachments/162973813/image2022-5-13_17-35-41.png

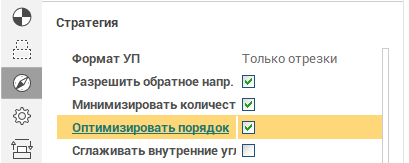
    • Оптимизировать порядок обработки – параметр определяет последовательность обхода контуров, в случае, если в рабочем задании указано более одного контура. При включенном параметре последовательность обхода выбирается таким образом, чтобы длина переходов между контурами была минимальной. Если параметр выключен, то последовательность обхода будет соответствовать порядку расположения контуров в рабочем задании операции.
    images/download/attachments/162973813/image2022-5-13_17-36-3.png

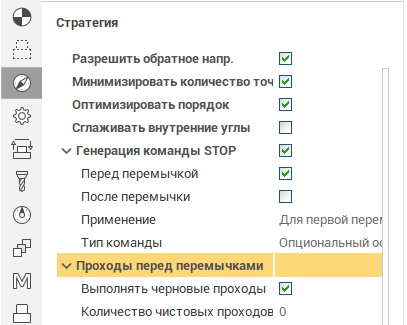
    • Проходы до перемычек – параметры на этой панели определяют количество проходов, которое будет выполнено для каждого контура рабочего задания перед тем, как будет произведена обрезка перемычек. Если формирование перемычек отключено, то данные параметры определяют общее количество проходов для каждого контура. Если опция Выполнять черновой проход включена, то для каждого конура будет выполнен один черновой проход, а также столько чистовых проходов, сколько определено в поле Число чистовых проходов. При выключении данной опции ни черновой, ни чистовые проходы до обрезки перемычек не выполняются. Приближенная последовательность выполнения проходов, в зависимости от установленных параметров, отображается на информационной панели Список проходов.
    images/download/attachments/162973813/image2022-5-13_17-36-24.png

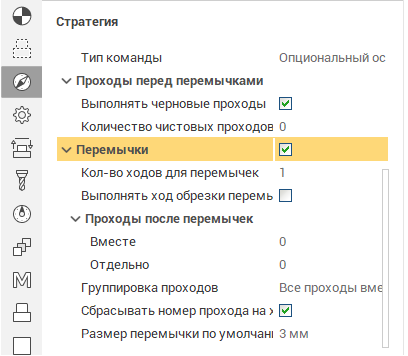
    • Перемычки. В некоторых случаях, например, если рабочее задание представляет собой ряд замкнутых контуров, проход по полному контуру детали может привести к нежелательным выпадениям частей заготовки. Система предоставляет определенный набор параметров, позволяющих оставлять на заготовке специальные недоработанные участки, называемые перемычками. При достижении проволокой подобных участков, системой будут формироваться технологические остановы, после которых должны быть предприняты некоторые дополнительные меры по фиксации определенных участков заготовки. Затем недоработанные перемычки могут быть автоматически подрезаны. Параметры и расположение перемычек на контурах следует указывать в рабочем задании операции. На панели Перемычки задаются параметры, определяющие количество проходов для обрезки перемычек, количество проходов для зачистки контура после обрезки перемычек, а также параметры определяющие последовательность выполнения данных проходов. Если опция Включить не установлена, то обрезка перемычек не выполняется, как не выполняются и чистовые проходы после обрезки перемычек. Соответственно, все поля на панели становятся недоступными.
    images/download/attachments/162973813/image2022-5-13_17-36-58.png

    В поле Число проходов для перемычек задается количество проходов, которое будет выполнено для обрезки каждой перемычки каждого контура. Если при этом установлена опция Сбрасывать номер прохода на перемычках, то отсчет номера прохода, который определяет условия резания, будет производится с начала, т.е. с того значения, которое установлено на закладке Режимы в поле Нач. № прохода. Иначе отсчет номера прохода будет продолжен. То есть, если последний проход до обрезки перемычек имел номер N, то первому проходу обрезки перемычки будет присвоен номер N+1, второму – N+2 и т.д.

    При выключенной опции Срезать перемычки на чистовом проходе после выполнения последнего прохода до обрезки перемычек будет выполнен отход. Затем будет осуществлен подход в точку начала перемычки и будет произведена ее обрезка. Если опцию Срезать перемычки на чистовом проходе включить, то отход на последнем проходе до обрезки перемычек произведен не будет, а будет сразу выполнена обрезка перемычки.

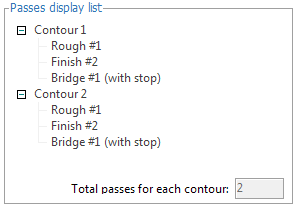
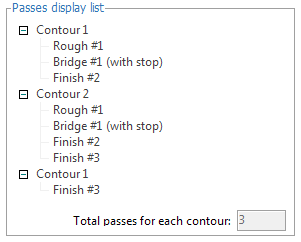
    Поля Совместные проходы после перемычек и Раздельные проходы после перемычек вместе определяют количество чистовых проходов после обрезки перемычек, которое будет выполнено по всей длине каждого контура из рабочего задания для зачистки получаемой поверхности детали. Различаются эти параметры последовательностью выполнения проходов в случае, если количество контуров больше 1. Пример последовательности для каждого из типов чистовых проходов показан на рисунке ниже.

    Последовательность выполнения "совместных" проходов: Последовательность выполнения "раздельных" проходов:
    images/download/attachments/162973813/image2022-5-13_17-37-20.png images/download/attachments/162973813/image2022-5-13_17-38-16.png

    В выпадающем списке Группировка проходов можно выбрать способы группировки различных типов проходов для случая наличия в рабочем задании нескольких контуров. В списке доступны следующие пункты:

    • Все проходы вместе – все черновые проходы, проходы обрезки перемычек и чистовые проходы выполняются сначала для одного контура, лишь затем происходит переход к следующему контуру.
    • Перемычки и чистовые вместе – сначала выполняются черновые проходы для всех контуров, затем проходы обрезки перемычек и чистовые проходы выполняются вместе для каждого контура.
    • Черновые, перемычки и чистовые раздельно – сначала для всех контуров выполняются черновые проходы без обрезки перемычек, затем для всех контуров производится обрезка перемычек без выполнения чистовых проходов и, наконец, выполняются чистовые проходы для всех контуров.

    Приближенная последовательность выполнения проходов, в зависимости от установленных параметров отображается на информационной панели Список проходов.

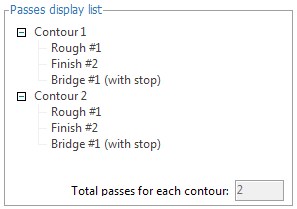
    • Список проходов. На странице Стратегия для эрозионных операций обработки контура представлено множество параметров, переключая которые можно управлять способом и порядком обработки контуров рабочего задания. Для лучшего понимания влияния того или иного параметра на последовательность обработки в том же окне расположена информационная панель Список проходов. При изменении какого-либо параметра, влияющего на стратегию обработки, меняется также и содержимое данной информационной панели. Большую часть панели занимает область просмотра в виде двухуровневого дерева проходов. В данном дереве элементами верхнего уровня отображаются номера контуров, а элементами нижнего уровня отображаются типы проходов с указанием номера, который определяет условия резания для соответствующего прохода. В нижней части панели находится поле, служащее для отображения наибольшего для каждого контура номера прохода, определяющего условия резания.
    images/download/attachments/162973813/image2022-5-13_17-38-37.png

    Примечание: Информационная панель Список проходов служит только для отображения информации. Все поля, находящиеся на ней, доступны только для чтения. Управлять содержимым окна можно лишь при помощи параметров, расположенных на других панелях того же окна. Информация, показываемая на панели, является приближенной и может не соответствовать реальной последовательности обработки, так как при ее формировании не учитывается действительная геометрия контуров, находящихся в рабочем задании операции. С целью исключения необходимости заполнения окна параметров лишь после указания рабочего задания операции, список проходов заполняется всегда на примере двух абстрактных контуров.

    Примечание: При задании количества проходов в стратегии необходимо внимательно следить за тем, чтобы максимальный номер прохода в поле Всего проходов для каждого контура совпадал с количеством проходов, определенных при задании условий резания на закладке Режимы. В случае несоответствия количества проходов на детали может оставаться недоработанный материал.

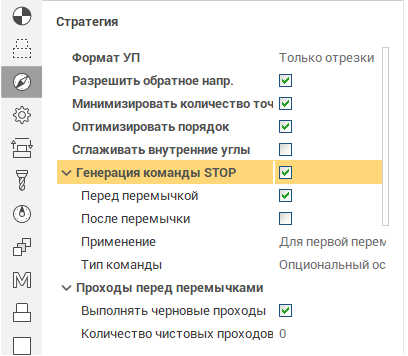
    • Параметры останова. Опции, расположенные на этой панели, позволяют регулировать вывод команд технологического останова в управляющую программу на проходах обрезки перемычек. Команды технологического останова выводятся в управляющую программу только при выставленной опции Включить. Следующие две опции определяют момент вывода останова. При наличии галочки в поле Перед перемычкой команда останова будет выведена после выполнения подхода к началу перемычки, т.е. перед ее обрезкой. При наличии галочки в поле После перемычки команда останова будет выведена после выполнения обрезки, но перед выполнением отхода из конечной точки перемычки в точку обрезки проволоки. Эти опции работают независимо, т.е. могут быть выставлены одновременно.
    images/download/attachments/162973813/image2022-5-13_17-38-54.png

    Выпадающий список Использование определяет, для каких перемычек следует использовать технологические остановы. Возможны следующие варианты:

    • Для каждой перемычки – команды технологического останова будут выводиться в управляющую программу при обрезке каждой перемычки, заданной в операции.
    • Для первой перемычки в контуре – команды технологического останова будут выводиться в управляющую программу только при достижении первой перемычки каждого контура.
    • Для первой перемычки в операции – команда технологического останова выводится в управляющую программу только при обрезке первой перемычки данной операции.

    Параметр Тип команды определяет конкретный тип выводимой команды технологического останова и может принимать два значения:

    • Опциональный останов (M01) – команда "опциональный" или "дополнительный" останов позволяет, в отличие от обычной команды останова, переключателем в стойке ЧПУ указывать необходимость прерывания выполнения управляющей программы. Обычно данной команде соответствует вспомогательный код M01.

    • Останов (M00) – команда осуществляет безусловное прерывание выполнения управляющей программы. Обычно ей соответствует вспомогательный код M00.

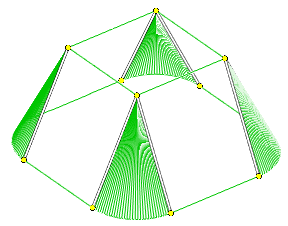
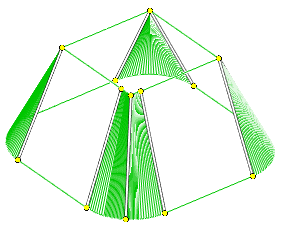
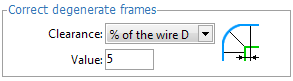
    • Исправлять вырожденные кадры. Функция исправления вырожденных кадров доступна в операции 4D электроэрозионная обработка контура. Иногда при задании соответствий элементов верхнего и нижнего контуров получаются случаи, когда элементу на одном контуре, соответствует элемент нулевой (или близкой к нулевой) длины на другом контуре. В приведенном ниже примере на рисунке слева дугам на нижнем контуре соответствуют вырожденные сегменты верхнего. Часто стойки ЧПУ не способны обрабатывать подобные случаи, т.к. им не хватает геометрической информации в вырожденных кадрах, например, для отработки коррекции. Поэтому подобных случаев следует избегать. Достигается это либо вручную при указании соответствий в рабочем задании операции, либо использованием функции исправления вырожденных кадров. В последнем случае система сама распознает в контурах кадры очень малой длины и "раздвигает" их на определенную величину, как показано на приведенном рисунке справа.

    Контур с вырожденными кадрами: Контур с одним исправленным кадром:
    images/download/attachments/162973813/edm8_11.png images/download/attachments/162973813/edm8_12.png

    images/download/attachments/162973813/image2022-5-13_17-39-24.png

    На панели Исправлять вырожденные кадры можно включить или выключить функцию, а также указать величину, на которую следует раздвигать вырожденные элементы. В выпадающем списке Зазор доступны следующие пункты:

    • Выкл. – при выборе данного пункта функция исправления вырожденных кадров отключена.
    • Расстояние – функция включена. Величина зазора, вводимая в текстовом поле ниже, задается в текущих единицах измерения системы (миллиметрах или дюймах).
    • % D проволоки – функция включена. Величина зазора, вводимая в текстовом поле ниже, задается в процентах от установленного диаметра проволоки.
    На этой странице
    Наверх СПРУТКАМ 20 — руководство пользователя