Профильная резьба
Область применения:
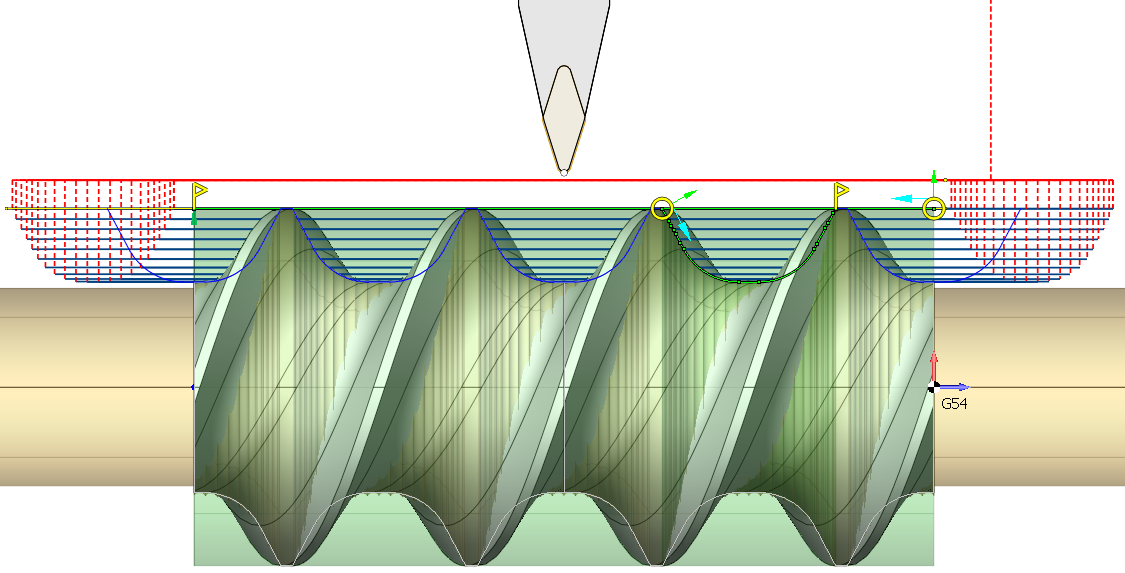
Операция Нарезание профильной резьбы позволяет изготавливать резьбу, форма которой отличается от формы инструмента. Это достигается благодаря тому что материал внутри резьбовой канавки полностью удаляется серией последовательных проходов, взаимное расположение которых учитывает одновременно и форму инструмента, и форму самой резьбовой канавки. Поэтому, в отличие от операций нарезания резьбы стандартной формы, в рабочее задание необходимо добавлять одновременно два элемента: элемент, который определяет положение начала и конца резьбы на детали, и элемент, который определяет форму резьбовой канавки. В зависимости от ориентации задаваемых контуров можно получать цилиндрическую, коническую или торцевую резьбу (спираль Архимеда).
Рабочее задание:
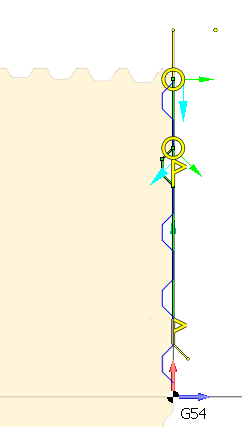
Резьбонарезание. Определяет расположение резьбового участка на детали. При выборе данного пункта, система автоматически строит линию резьбового участка на профиле детали. Эту линию можно изменить интерактивно в графическом окне, передвинув точки начала и конца, изменив стрелку направления резьбы, изменив стрелку стороны впадины резьбы, Сместив линию, можно сместить наружный или внутренний диаметр резьбы. Одна операция всегда учитывает только один элемент из списка рабочего задания. Если нужно обработать несколько резьб, даже если их параметры совпадают, следует создать столько операций, сколько резьб требуется нарезать. То, какая резьба будет нарезана - внутренняя или наружная - задается стороной обработки контура (перпендикулярная стрелочка возле начала контура). Направление резьбы - правая или левая - зависит от заданного направления обработки контура (параллельная стрелочка возле начала контура), а также от направления вращения шпинделя. Участки подхода и отхода контура позволяют задать удлинение или фаску для выхода инструмента. Выполнение данной команды активирует режим непрерывного нарезания цилиндрической или конической резьбы с постоянным шагом (G23/G33). В этом режиме включается синхронизация между перемещением инструмента и вращением шпинделя. Все последующие перемещения инструмента до ближайшей команды переключения интерполяции или режима ускоренных перемещений будут совершаться в данном режиме нарезания резьбы. Если инструмент совершает перемещение параллельно оси вращения шпинделя, то формируется цилиндрическая резьба. Если инструмент перемещается одновременно вдоль оси и перпендикулярно оси вращения получается участок конической резьбы. Возможно и нарезание специальной торцевой резьбы, когда инструмент совершает перемещения только перпендикулярно оси вращения шпинделя. В этом случае на торце формируется канавка в форме спирали Архимеда. Команда G32/G33 не генерирует никаких перемещений, поэтому все перемещения резания инструмента, а также подводы, отводы и переходы к следующему проходу должны задаваться отдельно во вкладках Стратегия и Переходы.
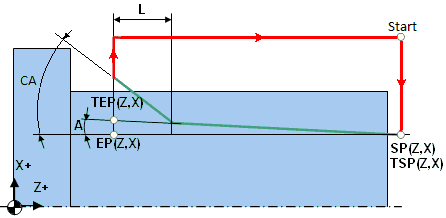
Однопроходный цикл. Эта опция также используется для задания расположения резьбового участка на детали. Но в управляющую программу будет выводиться цикл G92. Она генерирует замкнутую последовательность ходов для одного прохода нарезания резьбы. Схема выполнения показана на рисунке ниже. Перед вызовом цикла инструмент находится в точке Start. Цикл вызывается одним кадром управляющей программы, в котором указывается конечная точка резьбы, шаг, размер конусности, фаски и др. В результате выполнения этого кадра инструмент из точки Start опустится в точку TSP, произведет нарезание резьбы до точки TEP и вернется в точку Start. Т.к. нарезание резьб обычно выполняют за несколько проходов, управляющая программа часто состоит из нескольких вызовов цикла с разным значением диаметра резьбы.
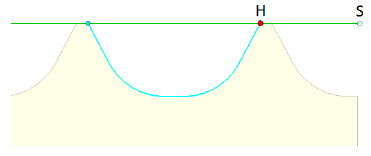
Резьбовая канавка. Эта опция задает контур, который определяет профиль резьбовой канавки. Этот контур будет размножен вдоль линии резьбы, заданной как Резьбонарезание или Однопроходный цикл, с шагом, равным Шагу нитки резьбы, задаваемому на вкладке Параметры цикла. Шаг нитки резьбы можно задать в интерактивном режиме в графическом окне. При задании этой опции следует обратить внимание на направление и сторону расположения канавки, чтобы они соответствовали аналогичным параметрам резьбовой линии. На рисунке зеленая кривая определяет начальную (точка S) и конечную точки резьбы. Голубая кривая задает форму резьбовой канавки. Красным цветом на этом контуре рисуется точка (точка H), которая совмещается по высоте с точкой начала резьбы S. Т.к. кривая, определяющая профиль, может лежать в произвольном месте относительно точки начала резьбы, необходимо правильно задавать положение точки H.
Свойства. Отображает свойства выбранного элемента. Можно дополнительно добавить припуск. Можно вызвать меню Свойства двойным щелчком мыши на выбранном элементе.
Удалить. Удаляет выбранный элемент из списка.
Параметры цикла:
Цикл обработки.
Выбирается один из доступных циклов токарной обработки, описанных в Рабочем задании. При переключении цикла в этом разделе, автоматически изменяется соответствующий элемент в Рабочем задании. Набор параметров отличается для каждого токарного цикла.
Нажмите здесь, чтобы развернуть..
Уровень перехода. Определяет расстояние от резьбы до уровня переходов. Цикл проходит по данному уровню при перемещении от конца предыдущего прохода к началу следующего.
Форма резьбы. Группа параметров, определяющих геометрические параметры резьбы.
Нажмите здесь, чтобы развернуть..
Библиотека резьб. Можно выбрать параметры резьбы из базы данных. Если параметры нарезаемой резьбы совпадают со стандартными, нет необходимости в указании всех параметров. Достаточно будет установить тип резьбы и из выпадающего списка выбрать ее обозначение. Все остальные параметры будут заполнены согласно стандартным значениям из базы данных.
Символьное имя. Опциональное символьное обозначение типоразмера резьбы, например M10. Оно может быть полезно для быстрого поиска резьбы в таблице резьб. В случае нестандартной резьбы можно ввести свое обозначение.
Шаг нитки резьбы. Расстояние между соседними одноименными точками профиля резьбы, расположенными на одной винтовой линии. Введите шаг нарезаемой резьбы в единицах длины или в количестве ниток резьбы на единицу длины.
Число заходов. Если указать два или более заходов, будет нарезаться многозаходная резьба. Разные типы циклов по разному используют параметр Число заходов. При использовании типа цикла ISO G76, количество заходов передается параметром внутрь цикла. Однако данный цикл не во всех стойках ЧПУ имеет соответствующий параметр. В подобных случаях нарезание многозаходной резьбы можно производить путем повторного задания такого же цикла, но с другим значением параметра Начальный угол шпинделя. Другим вариантом может служить использование типа цикла ISO G92 или развернутого формата ISO G32/G33. В этом случае операция сразу генерирует нужное количество проходов с разными начальными углами шпинделя.
Начальный угол шпинделя. Определяет угол относительно оси X, с которого начинается нарезание винтовой линии резьбы.
Черновые проходы. При установке флага материал из впадин резьбы удаляется за несколько проходов. Это необходимо для получения качественной поверхности и снижения нагрузки на инструмент. Черновые ходы получаются последовательным перемещением инструмента с фиксированным шагом вдоль оси вращения и могут быть разделены на несколько слоев.
Припуск на дно. Это припуск, который оставляется на дне резьбовой канавки для снятия последующими чистовыми проходами.
Припуск на сторону. Это припуск, который оставляется на сторонах резьбовой канавки для снятия последующими чистовыми проходами.
Направление обработки. Определяет порядок выполнения черновых ходов.
Двунаправленное. Черновые проходы выполняются начиная от середины резьбовой канавки к ее периферии: сначала к правой стороне, затем - к левой.

Поочередное. Черновые проходы выполняются начиная от середины резьбовой канавки к ее периферии, но чередуя проходы по направлению к правой и к левой стороне.

Прямое. Черновые проходы идут в одном направлении – от начальной точки Рабочего задания до конечной. По умолчанию, обработка производится справа налево.

Обратное. Черновые проходы идут в одном направлении – от конечной точки Рабочего задания до начальной. По умолчанию, обработка производится слева направо.

Черновой шаг. Расстояние между двумя соседними черновыми проходами вдоль резьбы. Может задаваться общим количеством ходов (общая ширина впадины делится на количество ходов), либо непосредственно расстоянием между ходами.
Многослойный. Позволяет снять черновой материал за несколько слоев.
Выкл. Соответствует однослойной обработке.
В одну сторону. Активируется многослойная обработка, расположение черновых ходов на каждом слое одинаково.

Зигзагом. Активируется многослойная обработка, расположение ходов в первом слое соответствует параметру Направление обработки, а в каждом следующем слое противоположно предыдущему слою.

Шаг в глубину. Определяет максимальную глубину, на которую может врезаться инструмент при переходе к следующему слою. Может задаваться в единицах длины или количеством слоев.
Чистовое нарезание резьбы. При установке флага, генерируются чистовые ходы располагаются вдоль контура резьбы, заданного в Рабочем задании.
Чистовой шаг. Расстояние между соседними ходами, отсчитываемое по длине резьбового контура. Может указываться количеством ходов либо непосредственно расстоянием в единицах длины.
Направление обработки. Определяет порядок выполнения чистовых ходов.
Вперед. Последовательность чистовых проходов соответствует направлению к шпинделю.
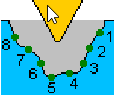
Назад. Последовательность чистовых проходов соответствует направлению от шпинделя.
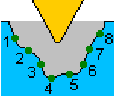
Двунаправленное. Чистовые проходы располагаются в направлении от стенок резьбовой канавки к ее центру.
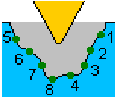
Компенсация. Параметр управляет корректорами на инструмент.
Корректор на длину. Управляет выводом в управляющую программу номеров корректоров инструмента, которые заданы в Списке инструментов – Свойства инструмента – Номера.
Первый. В управляющую программу выводится Номер 1-го корректора.
Второй. В управляющую программу выводится Номер 2-го корректора.
Скруглить дугами:
При установленном флаге выполняется огибание наружных углов траектории дугами с радиусом, равным радиусу при вершине резца. Параметры этой группы такие же как в операции Наружное и внутреннее черновое точение. Подробнее
Режимы обработки:
Используя данное диалоговое окно, пользователь может определить скорость вращения шпинделя; значение скорости быстрого перемещения и значения подачи для различных областей траектории инструмента. Скорость вращения шпинделя может быть определена как обороты в минуту, так и как скорость резания. Определяющее значение будет подчеркнуто. Второе значение будет пересчитано относительно определяющего значения с учетом диаметра инструмента. Подробнее
Преобразования:
Набор параметров операции, позволяющих выполнить преобразования координат для рассчитанной в операции траектории инструмента. Подробнее
Деталь:
Деталь – набор геометрических элементов, определяющий зону пространства, которая контролируется на предмет недопущения зарезов. Подробнее
Заготовка:
Модель заготовки операции определяет тот объем, который занимает обрабатываемый материал Подробнее
Оснастка:
Как оснастка, обычно указываются крепежные приспособления, такие как патроны, захваты, зажимы и т. д., а также ограничительные области любого другого характера. Подробнее