Наружное и внутреннее черновое точение
Область применения:
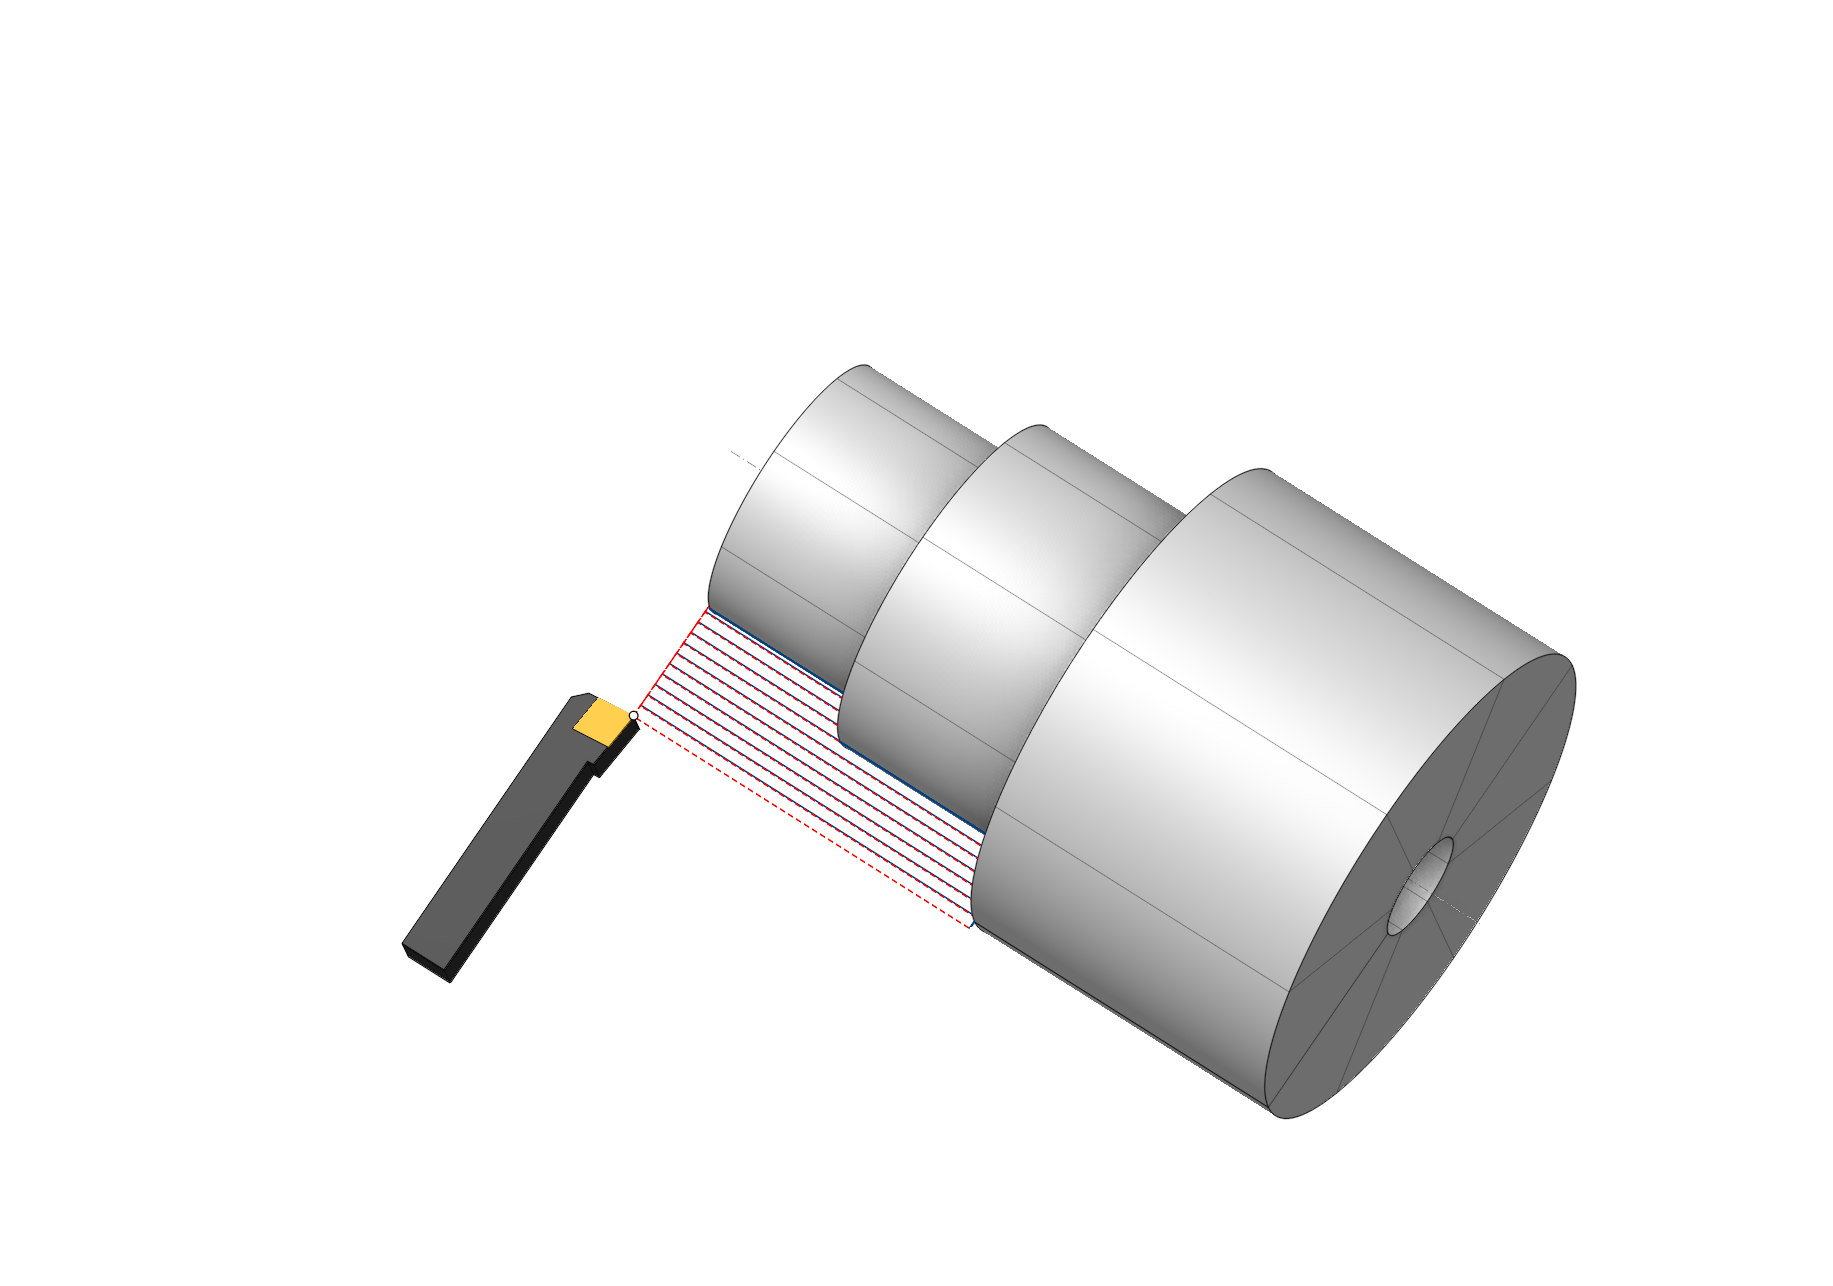
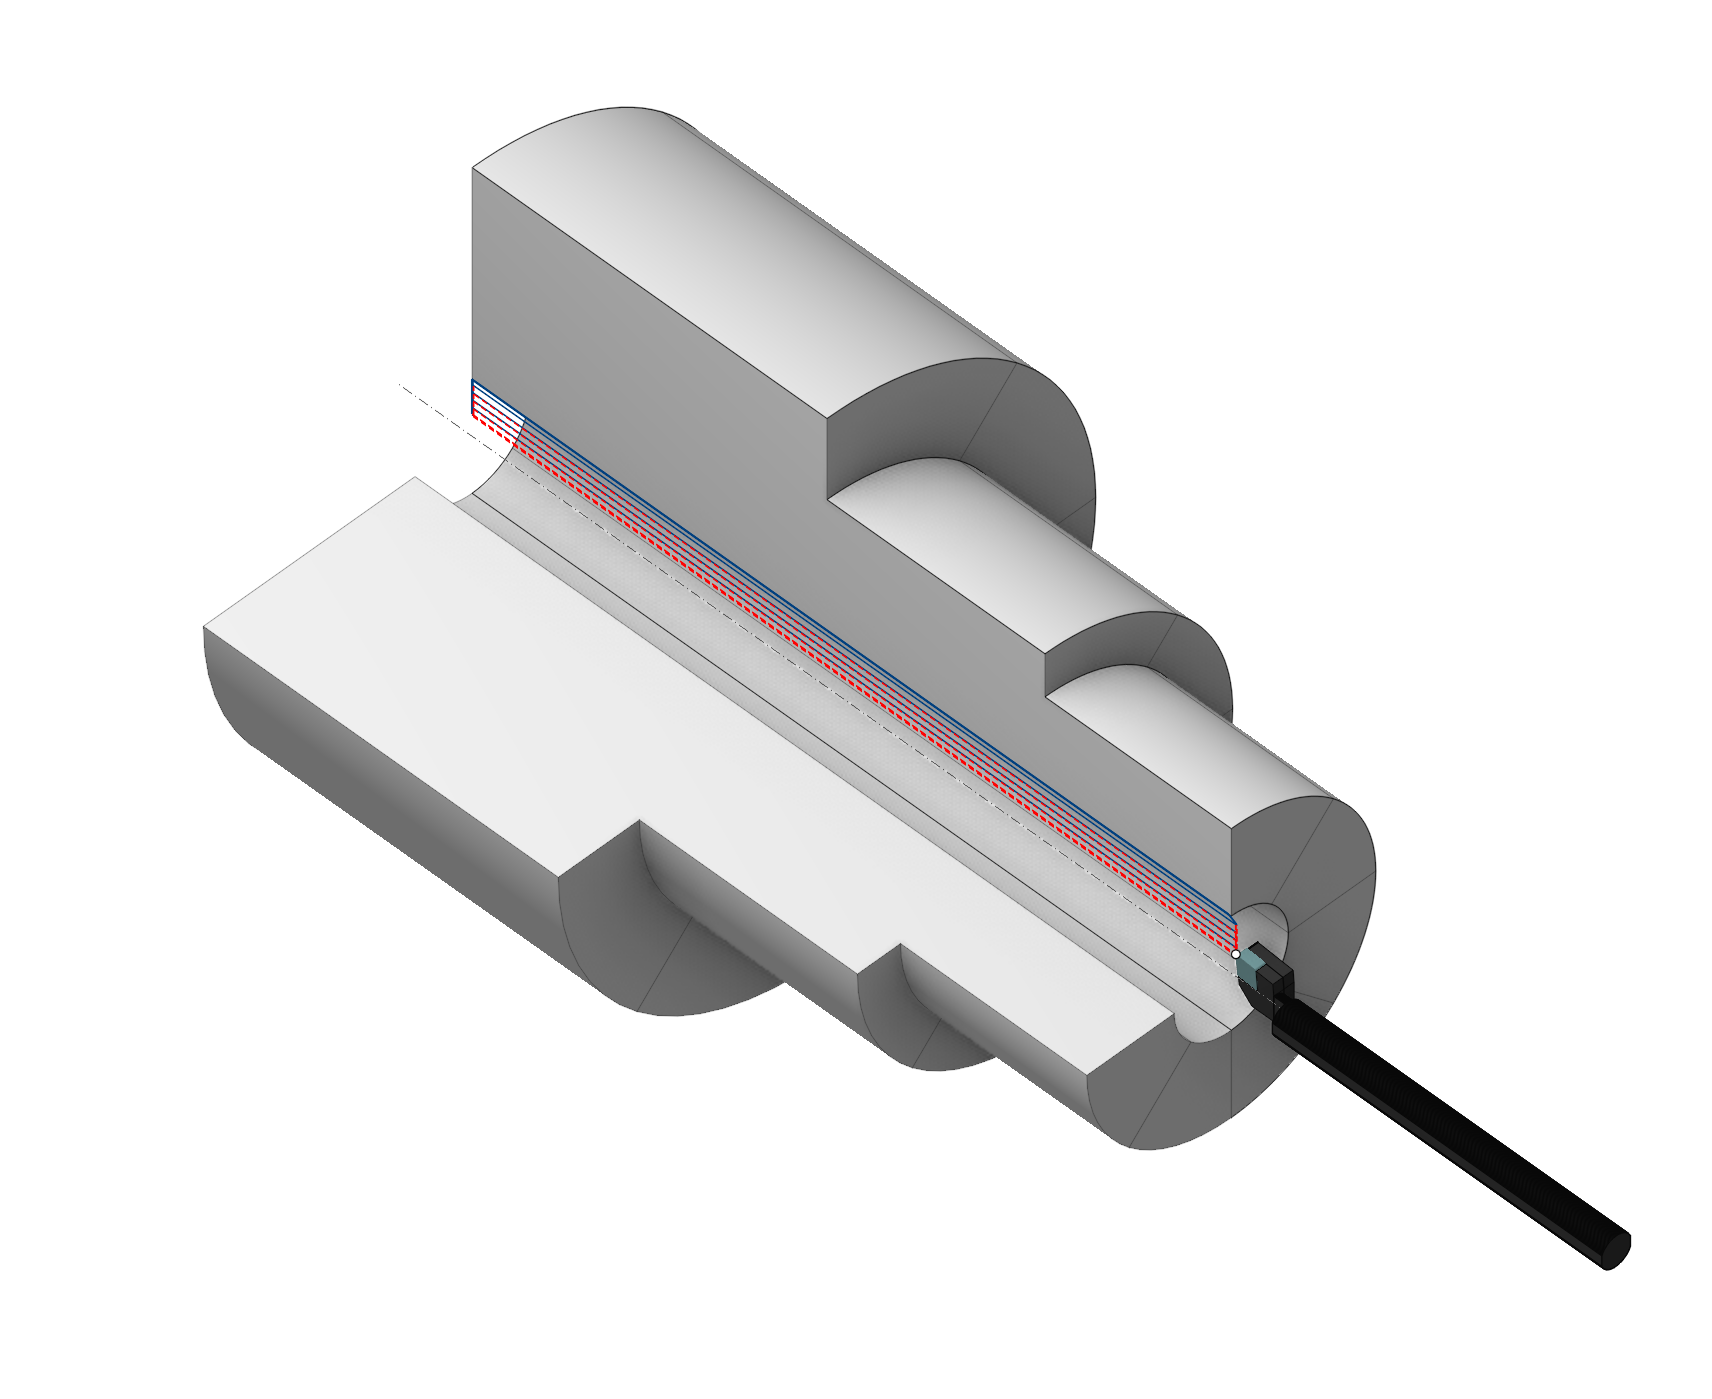
Эта операция предназначена для снятия большей части материала заготовки, находящегося снаружи от контура детали и вне зоны оснастки, и получения полуфабриката, приближённого к геометрии детали
Наладка:
Вкладка Наладка используется для настройки основных параметров проекта. Это может быть позиционирование детали на оборудовании, система координат детали и многое другое. Подробнее
Рабочее задание:
Черновая обработка. Черновая обработка. Снятие чернового припуска производится ходами инструмента вдоль оси детали (при обработке поверхностей, вытянутых в направлении оси Z) или поперек ей (при обработке поверхностей, вытянутых в направлении оси Х). Подробнее.
Черновой цикл. Аналогично Черновой обработке, но операция выводится в управляющую программу в виде цикла, аналогичного ISO G71/G72. Подробнее.
Повтор контура. Снятие чернового припуска производится ходами инструмента, эквидистантными контуру детали. То есть формируется траектория, аналогичная ISO G73, но она выводится в управляющую программу в развернутом виде, без записи цикла. Подробнее.
Цикл повтора. Аналогично Повтору контура, но операция выводится в управляющую программу в виде цикла, аналогичного ISO G73. Подробнее
Зигзаг. Обработка выполняется послойно. На каждом слое инструмент опускается врезанием вниз на глубину резания, и выполняет горизонтальное перемещение. Таким образом снимается весь черновой припуск, слой за слоем, горизонтальными ходами с чередующимся направлением. Подробнее.
Контур. Формируется единичный проход, траектория которого идентична геометрическому контуру детали. Могут выполняться пристыковка подхода и отхода, смещение на заданные припуски, исключение теневых зон, недостижимых заданным инструментом, компенсация радиуса инструмента. Подробнее.
Обработка торца. Позволяет запрограммировать обработку торца детали за один клик. Траектория формируется точно также как при задании циклов Контур либо Повтор контура, однако траектория автоматически рассчитывается по текущей заготовке и детали так, чтобы правильно обработать нужный торец. Подробнее
Свойства. Отображает свойства выбранного элемента. Можно дополнительно добавить припуск. Можно вызвать меню Свойства двойным щелчком мыши на выбранном элементе.
Удалить. Удаляет выбранный элемент из списка.
Ограничения. Это позволяет вам ограничивать области, которые не должны быть обработаны. Подробнее
Параметры цикла:
Цикл обработки.
Выбирается один из доступных циклов токарной обработки, описанных в Рабочем задании. При переключении цикла в этом разделе, автоматически изменяется соответствующий элемент в Рабочем задании. Набор параметров отличается для каждого токарного цикла
Нажмите здесь, чтобы развернуть..
Вот основные параметры, набор которых может меняться в зависимости от выбранной стратегии в разделе "Цикл":
Направление. Определяет направление движения резца при черновых ходах.
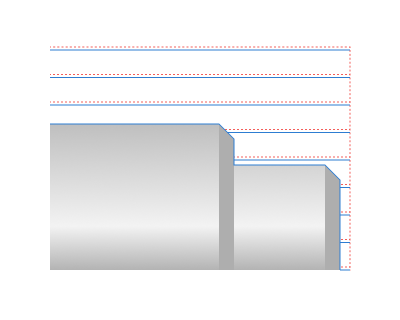
Осевое. Точение производится ходами, параллельными оси детали (G71).
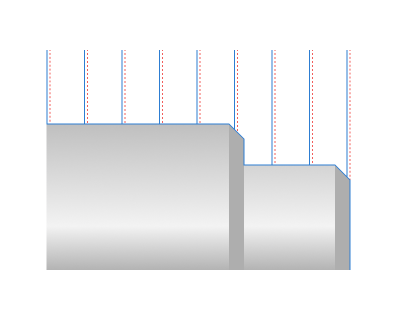
Радиальное. Точение производится ходами, перпендикулярными оси детали(G72).
Шаг. Расстояние между проходами инструмента, равно глубине резания.
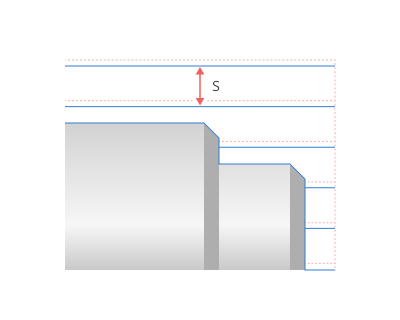
Подчистка гребешков. При установленном флаге, формируется получистовой проход для снятия гребешков, оставшихся после черновых проходов инструмента.
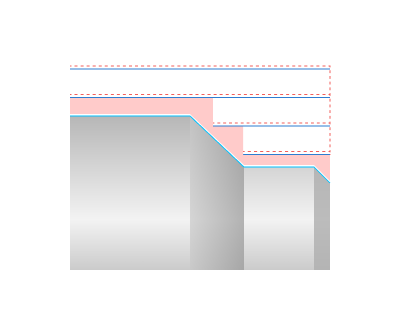
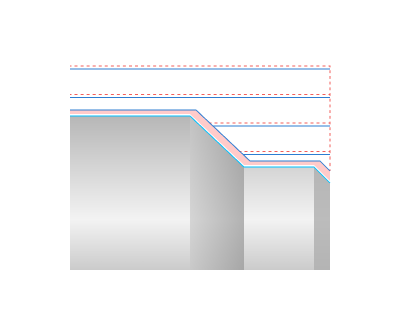
Безопасное расстояние. Определяет величину отскока инструмента после чернового прохода. На этом расстоянии от обработанной поверхности, инструмент возвращается в исходное положение.
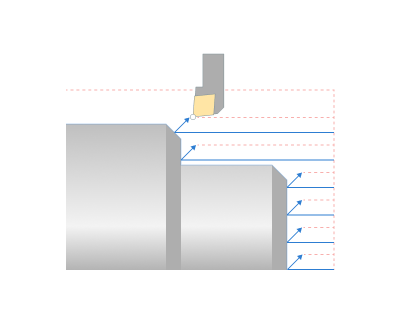
Подходы в проходах. При установленном флаге, в каждом рабочем проходе инструмента применяются подходы инструмента, заданные на вкладке Переходы.
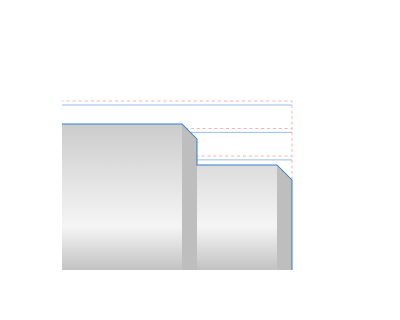
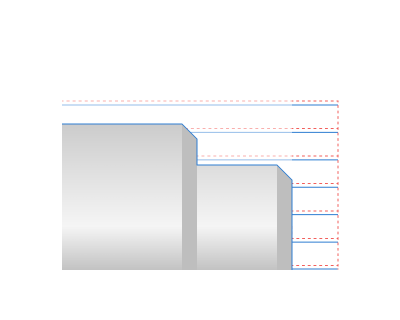
Чистовой проход. При установленном флаге генерируется чистовой проход в этой же операции.
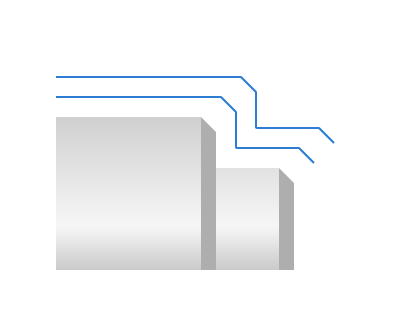
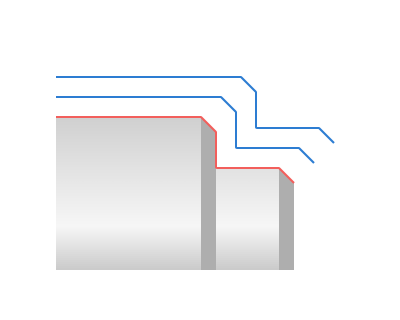
Припуск чернового цикла. Это слой материала, который должен быть оставлен текущей операцией для последующей обработки. Если установлен флаг Чистовой проход, припуск чернового цикла снимается на этой же операции.
Нажмите здесь, чтобы развернуть..
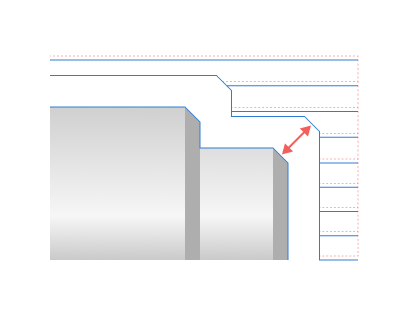
Радиальный. Припуск заданной величины появляется на цилиндрических поверхностях. На конических и сферических поверхностях припуск уменьшен в соответствии с углом нормали поверхности. При одновременном задании радиального и осевого припуска, на этих поверхностях он суммируется квадратично.
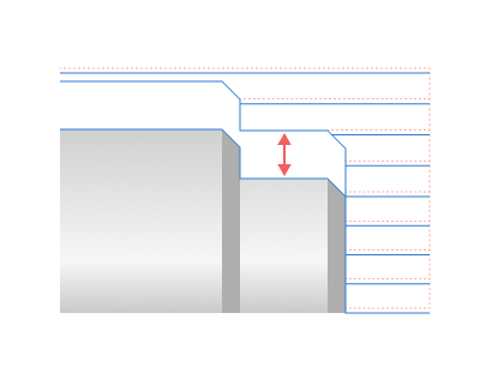
Осевой. Припуск заданной величины появляется на торцевых поверхностях. На конических и сферических поверхностях припуск уменьшен в соответствии с углом нормали поверхности. При одновременном задании радиального и осевого припуска, на этих поверхностях он суммируется квадратично.
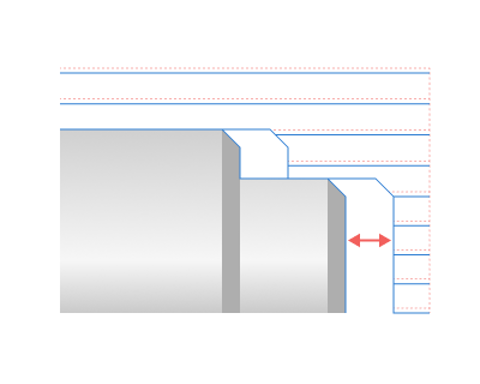
Припуск контура. Контур припуска проходит эквидистантно контуру детали на заданную величину. При одновременно задании радиального, осевого и припуска контура, их значения суммируются.
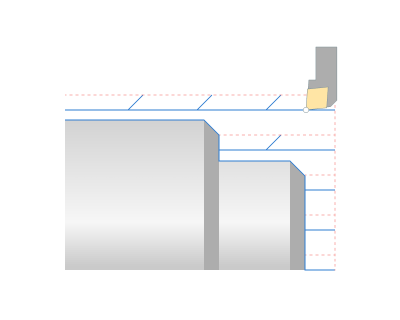
Ломка стружки. При установленном флаге включается режим кинематического дробления стружки, при котором после задаваемой длины резания, резец отскакивает для прекращения образования сливной стружки. Затем резец снова подводится и продолжает резание. Величина отскока задается в параметре Безопасное расстояние.
Нажмите здесь, чтобы развернуть..
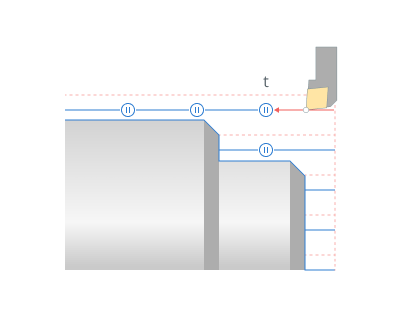
Задержка. Позволяет выполнить ломку стружки не отскоком, а остановкой подачи резца.
Выкл. При ломке стружки отскоком, параметр Задержка находится в положении Выкл.
Оборот. Ломка стружки выполняется остановкой подачи резца в течение заданного количества оборотов шпинделя.
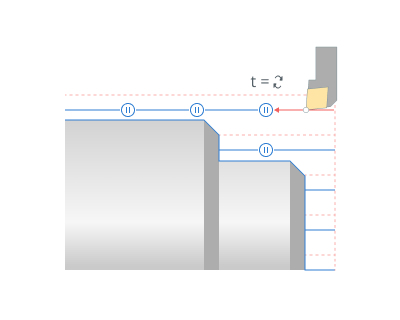
Секунда. Ломка стружки выполняется остановкой подачи резца в течение заданного количества секунд.
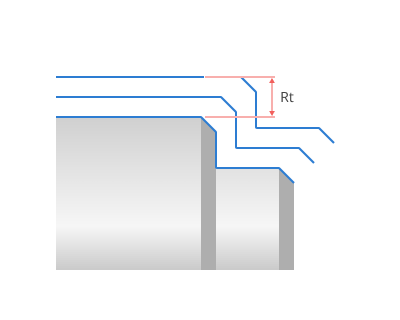
Радиальная толщина слоя. Проекция припуска в направлении оси Х, подлежащего перекрытию ходами инструмента. Аналогичен параметру U в первом кадре цикла ISO G73.
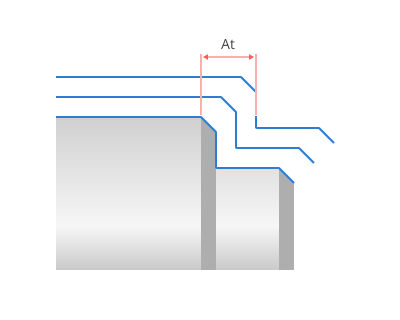
Осевая толщина слоя. Проекция припуска в направлении оси Z, подлежащего перекрытию ходами инструмента. Аналогичен параметру W в первом кадре цикла ISO G73.
Число ходов. Число проходов инструмента, необходимых для снятия чернового припуска. Аналогичен параметру R в первом кадре цикла ISO G73.
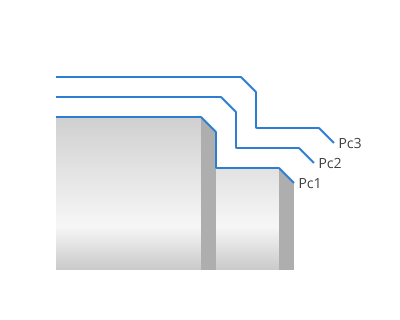
Начальная точка. Точка, в которую подводится инструмент в результате Подвода; с которой начинается выполнение цикла ISO G71, ISO G72 или ISO G73; и в которую он отводится по завершении цикла. Если смещения равны 0, то Начальная точка – это точка пересечения линий, проведенных через точки Подхода и Отхода.
Нажмите здесь, чтобы развернуть..
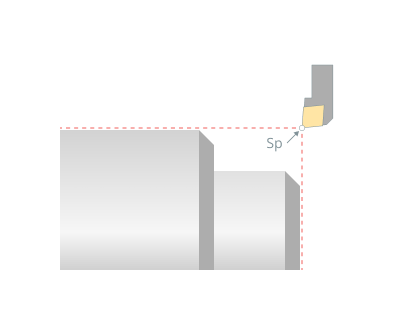
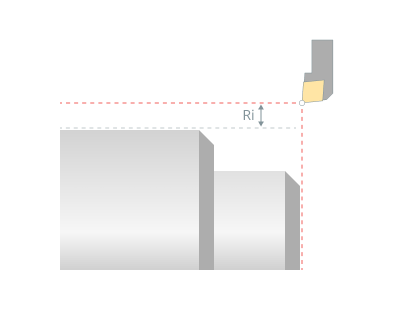
Радиальное смещение. Сдвигает Начальную точку по оси Х в направлении, соответствующем знаку смещения.
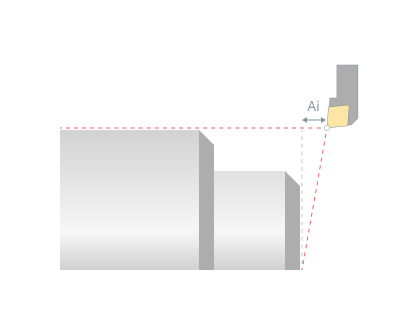
Осевое смещение. Сдвигает Начальную точку по оси Z в направлении, соответствующем знаку смещения.
Учет заготовки. При установленном флаге учитывается текущее состояние заготовки. Это позволяет значительно сократить время обработки, особенно если форма припуска сложная. Подробнее.
Нажмите здесь, чтобы развернуть..
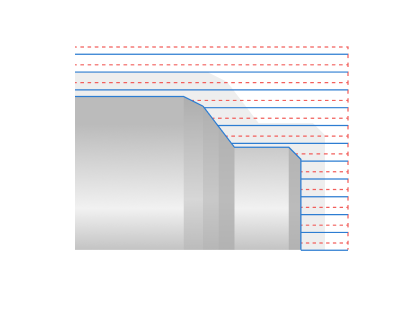
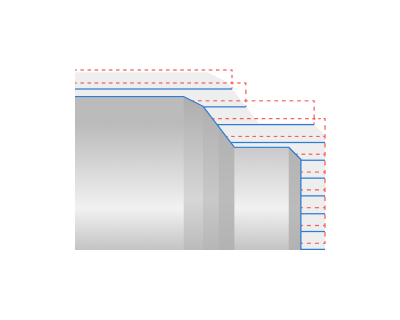
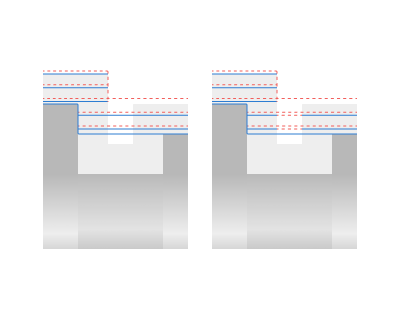
Толщина игнорирования. Позволяет задать максимальное расстояние прохода инструмента по воздуху на рабочей подаче. Если расстояние между двумя участками обработки окажется меньше этого расстояния, система будет рассматривать их как один участок обработки.
Безопасное расстояние. Определяет величину отскока инструмента после чернового прохода. На этом расстоянии от обработанной поверхности инструмент возвращается в исходное положение.
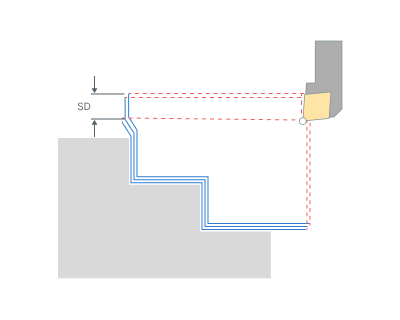
SD - Безопасное расстояние
Величина подхода. На это расстояние удлиняется начало траектории рабочих проходов.
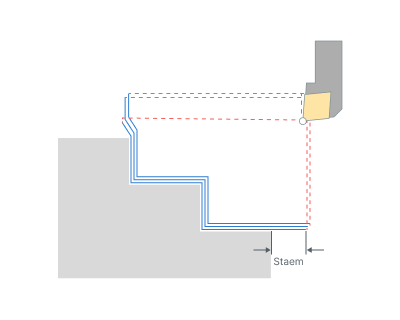
Staem - Величина подхода
Величина отхода. На это расстояние удлиняется конец траектории рабочих проходов.
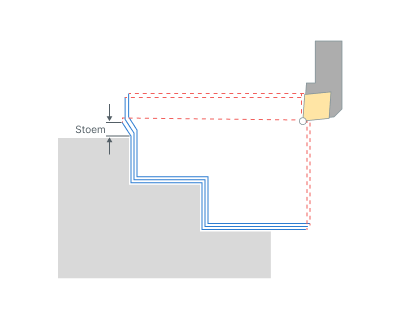
Stoem - Величина отхода
Макс. проход. Определяет максимальное расстояние, которое инструмент может пройти на повышенной подаче (подаче перехода). Если расстояние между участками окажется больше данного параметра, то система будет обрабатывать их отдельно.
Компенсация: Параметр управляет корректорами на инструмент и способом вывода коррекции на радиус. Подробнее
Нажмите здесь, чтобы развернуть..
Корректор на длину. Управляет выводом в управляющую программу номеров корректоров инструмента, которые заданы в Списке инструментов – Свойства инструмента – Номера.
Первый. В управляющую программу выводится Номер 1-го корректора.
Второй. В управляющую программу выводится Номер 2-го корректора.
Коррекция. Управляет коррекцией на радиус резца.
Выкл. Контур траектории инструмента выводится в управляющую программу без учета радиуса при вершине резца. При использовании этого режима на сложных контурах возможны зарезы либо недоработки, что требует особого внимания при моделировании обработки.
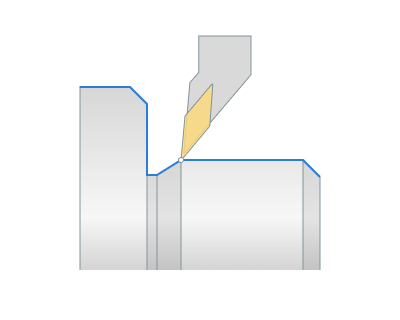
Компьютер. При прохождении участков контура детали, кроме линейных участков, параллельных осям координат, траектория инструмента смещается на радиус при вершине резца.
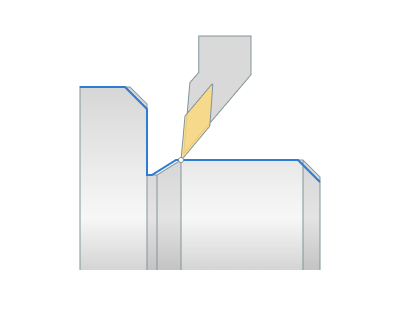
Стойка. Контур траектории инструмента соответствует контуру детали и выводится в управляющую программу без учета радиуса инструмента, но перед кадрами подхода и отхода выводятся, соответственно, команды включения и выключения коррекции (ISO G41/42/40).
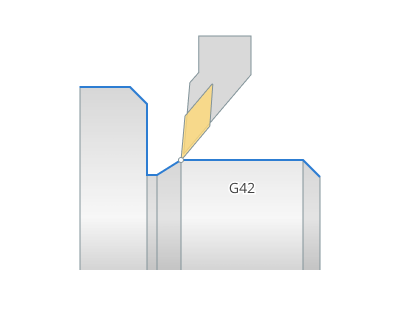
Износ. Геометрия контура преобразуется как в режиме Компьютер, но дополнительно выводятся команды включения и выключения коррекции, как для режима Стойка. Инструмент перемещается ближе к детали на величину износа, введенную в стойке ЧПУ. В CAM-системе траектория на величину износа не меняется.
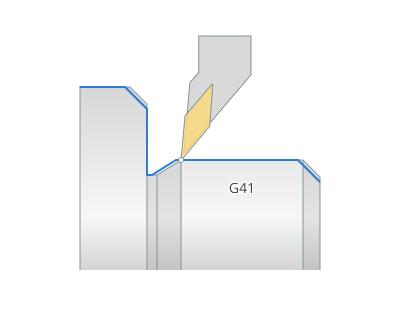
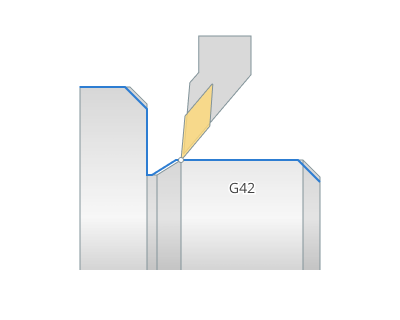
Обратный износ. Отличается от режима Износ направлением коррекции – G42 вместо G41, или наоборот. Инструмент отодвигается от детали на величину износа, введенную в стойку ЧПУ.
Параметры цикла Зигзаг работают аналогично операциям обработки наружных канавок, внутренних канавок и торцевых канавок. Подробнее
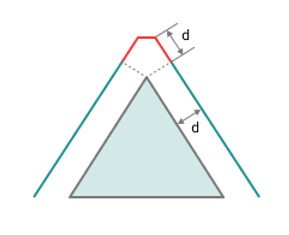
Скруглить дугами.
Нажмите здесь, чтобы развернуть..
Включено: При обкатке по дуге в траекторию инструмента будет вставлена дуга, радиус которой равен значению смещения.
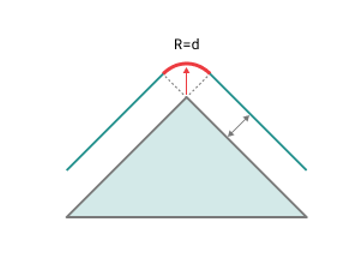
Выключено: В касательном режиме для прохождения угла используются линейные перемещения. Траектория инструмента до и после угла увеличивается на длину смещения. Если расширенный путь пересекается, он усекается до точки пересечения, в противном случае создается перемещение соединения.
Режимы обработки:
Используя данное диалоговое окно, пользователь может определить скорость вращения шпинделя; значение скорости быстрого перемещения и значения подачи для различных областей траектории инструмента. Скорость вращения шпинделя может быть определена как обороты в минуту, так и как скорость резания. Определяющее значение будет подчеркнуто. Второе значение будет пересчитано относительно определяющего значения с учетом диаметра инструмента. Подробнее
Преобразования:
Набор параметров операции, позволяющих выполнить преобразования координат для рассчитанной в операции траектории инструмента. Подробнее
Деталь:
Деталь – набор геометрических элементов, определяющий зону пространства, которая контролируется на предмет недопущения зарезов. Подробнее
Заготовка:
Модель заготовки операции определяет тот объем, который занимает обрабатываемый материал Подробнее
Оснастка:
Как оснастка, обычно указываются крепежные приспособления, такие как патроны, захваты, зажимы и т. д., а также ограничительные области любого другого характера. Подробнее