Операция "4D электроэрозионная обработка контура"
Операция 4D электроэрозионная обработка контура предназначена для формирования траектории перемещения проволоки вдоль двух плоских контуров одновременно. Один из этих контуров задает перемещения нижней направляющей станка (точнее перемещения в плоскости рабочего контура XY), а второй – перемещения верхней направляющей станка (или перемещения в плоскости направляющего контура UV). Таким образом, в данной операции, в отличие от 2D обработки, верхний и нижний концы проволоки могут описывать совершенно разную траекторию.
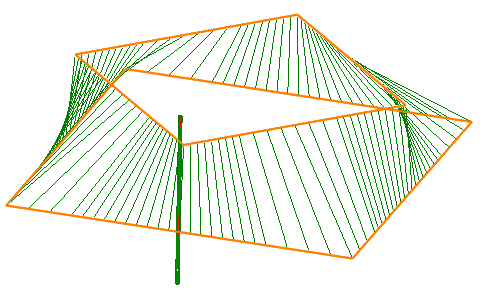
Специфические для каждой операции опции задаются в окне параметров операции на странице Параметры.
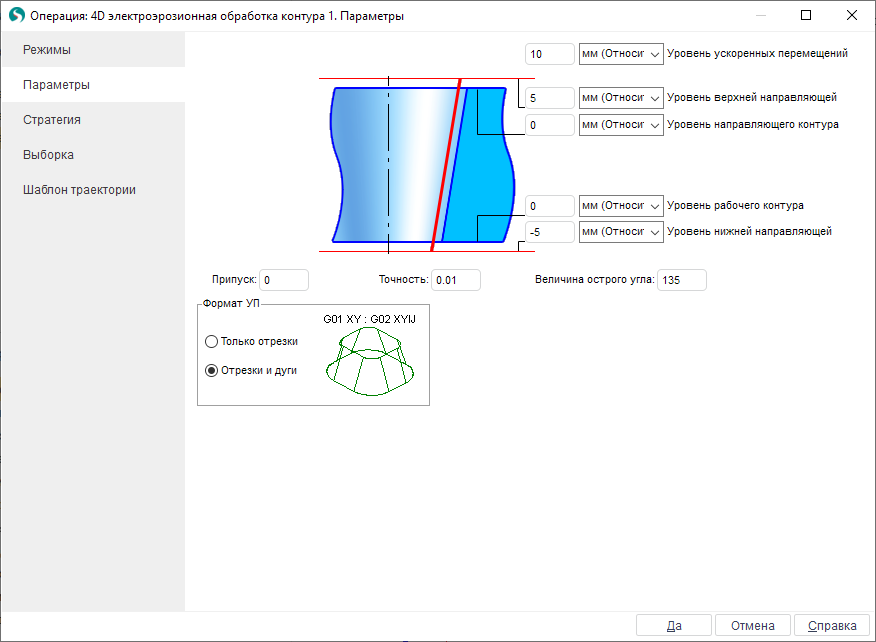
Здесь можно отредактировать следующие свойства операции:
Уровни обработки:
Уровень ускоренных перемещений – определяет координату Z плоскости, в которой совершаются ускоренные перемещения. Может располагаться выше, чем рабочие уровни, для того, чтобы ускоренные перемещения могли совершаться в плоскости, свободной от различного рода приспособлений и оснастки.
Уровень верхней направляющей – используется для установки плоскости перемещения верхней направляющей электроэрозионного станка.
Уровень направляющей контура – определяет плоскость, в которой располагается верхний направляющий (UV) контур.
Уровень рабочего контура – уровень Z плоскости XY, в которой располагается нижний рабочий контур (программный контур).
Уровень нижней направляющей – используется для установки плоскости перемещения нижней направляющей электроэрозионного станка.
Припуск – задаёт величину дополнительно оставляемого припуска, общего для всех контуров операции. Способ учета величины припуска зависит от используемого режима коррекции на радиус проволоки, указанного на странице Стратегия. Величина коррекции для каждого прохода определяется как Величина смещения, заданная в окне Режимы для конкретного прохода, плюс величина припуска. Для типов коррекции Компьютер, Оба и Оба с инверсией на данную величину системой строится эквидистанта, а для случая Стойка эта величина заносится в регистр с номером, равным Коду смещения, указанному для соответствующего прохода в окне Режимы.
Точность – представляет собой точность расчетов и определяет максимальное отклонение аппроксимированной траектории перемещения проволоки от идеальной. При указании высокой точности время расчетов может значительно увеличиться. Если же точность слишком занижена, то на детали могут появляться нежелательные зарезы.
Формат УП – формат управляющей программы. На панели можно выбрать один из следующих форматов представления управляющей программы:
Только отрезки – в случае выбора данного формата все дуги окружностей, которые присутствовали в исходных контурах будут аппроксимированы отрезками. Управляющая программа может содержать только линейные перемещения. Кадры управляющей программы в этом случае одновременно содержат координаты точки нижнего контура (X и Y) и координаты точки верхнего контура (U и V). Кадр может выглядеть следующим образом:
G01 X65.852 Y-89.422 U-3.902 V19.616
- Отрезки и дуги – в управляющей программе могут присутствовать как отрезки, так и дуги окружностей. Обычно каждый кадр управляющей программы в данном формате состоит из двух частей, разделенных двоеточием. Слева от двоеточия располагаются перемещения для нижнего контура, а справа – для верхнего. Кадр будет выглядеть приблизительно так:
G03 X60. Y90. I-30. J0. : G03 X60. Y70. I-10. J0.