EXTCYCLE W5DThreadMill - Цикл фрезерования резьбы
Цикл фрезерования резьбы W5DThreadMill(490) применяется для обработки наружной или внутренней резьбы либо для обработки отверстия по спирали. Спиральная обработка используется, когда диаметр отверстия больше диаметра инструмента. Инструмент вращается вокруг оси отверстия и одновременно перемещается вдоль оси. Диаметр спирали выбирается в соответствии с размерами отверстия и инструмента. Обработка может выполняться в несколько проходов для фрезерования отверстий нужного диаметра.
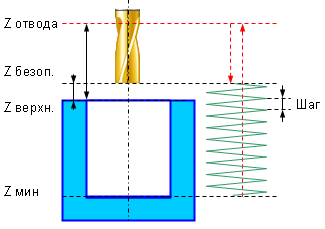
Спиральная обработка включает следующие шаги:
- Ускоренный подвод к центру отверстия на уровень Z retract.
- Ускоренное перемещение на уровень Z safe.
- Перемещение на рабочей подаче к началу спирали.
- Перемещение по спирали на рабочей подаче на уровень Z min.
- Необязательный круговой проход на уровне дна. Диаметр окружности равен диаметру спирали.
- Возврат к центру отверстия.
- Ускоренное перемещение на уровень Z safe.
- Если применяются дополнительные черновые и чистовые проходы, предыдущие пять шагов повторяются до достижения нужного диаметра отверстия.
- Ускоренное перемещение на уровень Z retract.
Фрезерование резьбы обладает следующими преимуществами перед традиционным нарезанием резьбы метчиком:
- глухие и сквозные, левые и правые резьбы обрабатываются одним и тем же инструментом;
- различные резьбы с одинаковым шагом обрабатываются одним и тем же инструментом;
- все параметры точности обеспечиваются одним и тем же инструментом;
- точная резьба нарезается на полную глубину глухого отверстия, так как фреза не имеет заходной фаски;
- различные материалы обрабатываются одним и тем же инструментом;
- высокая надёжность обработки благодаря хорошему стружкоудалению;
- высокая производительность фрезерования резьбы за счёт более высоких скорости резания и подачи;
- малый крутящий момент на шпинделе даже при обработке крупной резьбы.
Для фрезерования резьбы используются как однорезцовые инструменты, так и многорезцовые, позволяющие обрабатывать несколько витков резьбы за один проход. Обработка многорезцовым инструментом во многом схожа со спиральной обработкой.
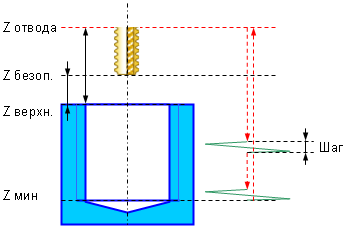
При использовании многорезцового инструмента фрезерование резьбы включает следующие шаги:
- Ускоренный подвод к центру отверстия на уровень Z retract.
- Ускоренное перемещение на уровень Z safe.
- Ускоренное перемещение на расстояние длины режущей части инструмента, которое определяется числом и размером зубьев фрезы (шагом резьбы).
- Перемещение на рабочей подаче к началу спирали.
- Обработка вдоль одного витка спирали с шагом, равным шагу резьбы.
- Отвод к центру отверстия.
- Если одного витка спирали недостаточно для обработки резьбы на полную глубину отверстия, опускание на длину режущей части и перемещение по спирали повторяются до достижения нужной глубины резьбы.
- Ускоренный возврат на уровень Z retract.
Если применяются дополнительные черновые и чистовые проходы, то указанные выше шаги повторяются до достижения заданной глубины резьбы.
Параметр Thread type (тип резьбы) задаёт, является ли резьба External (наружной) или Internal (внутренней).
Бывают случаи, когда технология требует, чтобы резьба обрабатывалась сверху вниз, и случаи, когда резьба нарезается снизу вверх. Этот цикл поддерживает обе технологии.
Вид резьбы, правая или левая, определяется параметром Thread spiral direction (направление спирали резьбы). Для спиральной обработки удобно задавать направление спирали в соответствии с направлением вращения шпинделя. При заданном направлении Follow (попутное) направления вращения инструмента и закрутки спирали совпадают, для направления Counter (встречное) они противоположны.
Параметр Threading depth (глубина резьбы) используется для задания разницы между наружным и внутренним диаметрами резьбы.
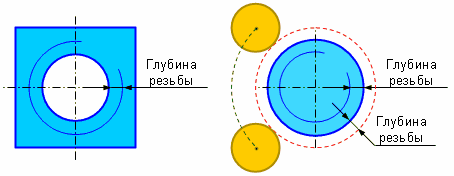
Параметр Bottom circle pass (проход по окружности на дне) задаёт, выполняется ли круговое перемещение при достижении дна резьбы.
Многозаходная резьба обрабатывается, если параметр Thread start count (число заходов резьбы) больше 1. Если число заходов равно 1, обрабатывается однозаходная резьба.
Цикл фрезерования резьбы поддерживает обработку конической резьбы. Параметр Taper angle (угол конуса) используется для задания угла конуса резьбы в градусах. Угол конуса измеряется от уровня верха отверстия (бобышки). Положительное направление угла для обработки конической резьбы отверстия — направление к центру отверстия. Положительное направление угла для обработки конической резьбы бобышки — направление от центра бобышки.
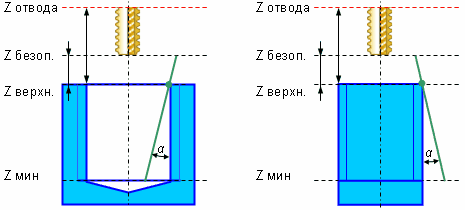
Фрезерование резьбы может выполняться в несколько проходов. Для обработки этих циклов используйте параметры Roughing passes count (число черновых проходов), Roughing pass step (шаг чернового прохода) и Finish pass step (шаг чистового прохода).
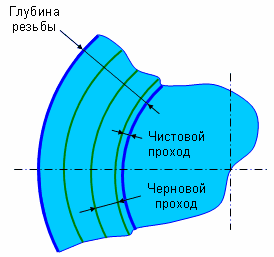
Параметр Toolpath type (тип траектории) задаёт тип траектории в соответствии с используемым типом инструмента. Он может быть одним из следующих:
Continuous (непрерывный). Этот тип траектории используется для однорезцового инструмента, который формирует только один виток резьбы за каждый виток спирали. Геометрически траектория представляет собой непрерывную спираль.
Transition along the axis (переход вдоль оси). Этот тип используется для многорезцового инструмента, который формирует несколько витков резьбы за один виток спирали траектории. Траектория состоит из последовательных витков спирали, соединённых ускоренными переходами длиной с режущую часть вдоль оси спирали.
Параметр Cutting edge length (длина режущей кромки) используется только для типа траектории Transition along the axis. Он задаёт длину переходов между соседними витками спирали.
Параметр Number of spiral turns (число витков спирали) используется для обработки резьбы с шагом меньше расстояния между зубьями инструмента. Этот параметр обычно не используется (равен 1).
Параметр Start angular position (начальное угловое положение) задаёт начальное угловое положение шпинделя в градусах, с которого начинается фрезерование резьбы.
Параметры
| Массив CLD | Имя CLD | Описание |
|---|---|---|
| CLD[1] | CLD.SubCmd | Тип команды: ON(71) – включение цикла, CALL(52) – вызов цикла, OFF(72) – выключение цикла. |
| CLD[2] | CLD.SubType | Идентификатор типа цикла: W5DThreadMill(490). |
| CLD[3] | CLD.CLParams(1) | Nx, координата X вектора нормали инструмента |
| CLD[4] | CLD.CLParams(2) | Ny, координата Y вектора нормали инструмента |
| CLD[5] | CLD.CLParams(3) | Nz, координата Z вектора нормали инструмента |
| CLD[6] | CLD.CLParams(4) | Sf, нормальное расстояние от текущего положения инструмента до уровня безопасной плоскости |
| CLD[7] | CLD.CLParams(5) | Tp, нормальное расстояние от текущего положения инструмента до уровня верха отверстия |
| CLD[8] | CLD.CLParams(6) | Bt, нормальное расстояние от текущего положения инструмента до уровня дна отверстия |
| CLD[9] | CLD.CLParams(7) | Единицы рабочей подачи: 0 – мм/об, 1 – мм/мин |
| CLD[10] | CLD.CLParams(8) | Значение рабочей подачи |
| CLD[11] | CLD.CLParams(9) | Единицы подачи подвода: 0 – мм/об, 1 – мм/мин |
| CLD[12] | CLD.CLParams(10) | Значение подачи подвода |
| CLD[13] | CLD.CLParams(11) | Единицы подачи возврата: 0 – мм/об, 1 – мм/мин |
| CLD[14] | CLD.CLParams(12) | Значение подачи возврата |
| CLD[16] | CLD.CLParams(14) | D, наружный диаметр резьбы |
| CLD[17] | CLD.CLParams(15) | St, шаг резьбы |
| CLD[18] | CLD.CLParams(16) | Тип резьбы: 0 – внутренняя, 1 – наружная |
| CLD[19] | CLD.CLParams(17) | Направление спирали резьбы: 0 – встречное, 1 – попутное, 2 – правое, 3 – левое. В случаях 0 и 1 направление резьбы зависит от направления вращения инструмента, в случаях 2 и 3 они независимы. |
| CLD[20] | CLD.CLParams(18) | Последовательность обработки: 0 – сверху вниз, 1 – снизу вверх |
| CLD[21] | CLD.CLParams(19) | Число заходов резьбы |
| CLD[22] | CLD.CLParams(20) | Глубина резьбы (разница между наружным и внутренним радиусами) |
| CLD[23] | CLD.CLParams(21) | Шаг черновых проходов |
| CLD[24] | CLD.CLParams(22) | Число черновых проходов |
| CLD[25] | CLD.CLParams(23) | Шаг чистового прохода |
| CLD[26] | CLD.CLParams(24) | Необходимость прохода по окружности на дне: 0 – не выполнять последний проход по окружности, 1 – выполнять последний проход по окружности |
| CLD[27] | CLD.CLParams(25) | Угол конуса в градусах |
| CLD[28] | CLD.CLParams(26) | Метод формирования спирали: 0 – непрерывно на всю глубину отверстия, 1 – с переходом для многозубого инструмента |
| CLD[29] | CLD.CLParams(27) | Длина рабочей части резцов (определяется числом зубьев). Эта величина определяет длину перехода для метода формирования спирали «с переходом». |
| CLD[30] | CLD.CLParams(28) | Число оборотов спирали для метода формирования спирали «с переходом» (обычно равно 1, но может быть больше 1 при фрезеровании резьбы с шагом меньше шага резца). |
| CLD[31] | CLD.CLParams(29) | Начальное угловое положение шпинделя в градусах |
Доступ из .NET
Помимо базового OnExtCycle, этот цикл доставляется через обработчик семейства циклов отверстий OnHoleExtCycle:
public override void OnHoleExtCycle(ICLDExtCycleCommand cmd, CLDArray cld)
Общая модель .NET описана в разделе Расширенный цикл (EXTCYCLE).