EXTCYCLE LATHEFINISH - Токарный чистовой цикл (G70, G73)
Стандартный цикл LATHEFINISH(400) (G73) применяется для черновой обработки предварительно сформированной (например, отлитой) заготовки. При обработке стандартным циклом предполагается, что материал снят или отсутствует на заданном расстоянии от запрограммированной траектории инструмента (блок PQ).
При обработке циклом значения F, S и T задаются до кадра G73 или непосредственно в кадре G73. Команды подачи (F), частоты вращения шпинделя (S) и смены инструмента (T) между строками P и Q игнорируются.
Смещение первого чернового прохода определяется как (U/2 + I) по оси X и (W + K) по оси Z. Каждый последующий черновой проход приближается к контуру последнего чернового прохода на (I/(D-1)) по оси X и (K/(D-1)) по оси Z. Последний черновой проход всегда оставляет припуск U/2 по оси X и W по оси Z.
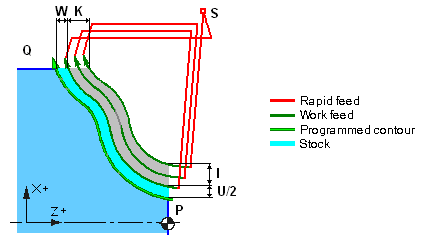
Стандартный цикл LATHEFINISH также используется для формирования токарного чистового цикла G70 вдоль контура. Если припуски равны нулю и выполняется только один проход, то вызывается токарный чистовой цикл G70.
Токарные циклы предполагают, что задан запрограммированный контур детали PQ. CAM-система передаёт контур в виде подпрограммы УП. Номер подпрограммы указывается в параметре CLD[3].
Параметры
| Массив CLD | Имя CLD | Описание |
|---|---|---|
| CLD[1] | CLD.SubCmd | Тип команды: ON(71) — включение стандартного цикла, CALL(52) — вызов стандартного цикла, OFF(72) — выключение стандартного цикла. |
| CLD[2] | CLD.Subtype | Идентификатор типа стандартного цикла: LATHEFINISH(400) |
| CLD[3] | CLD.CLParams(1) | Номер подпрограммы УП, содержащей обрабатываемый контур PQ. |
| CLD[4] | CLD.CLParams(2) | Количество проходов (D). Если требуется один проход, то D=1 и выполняется G70. Если D>1, то выполняется цикл G73. |
| CLD[5] | CLD.CLParams(3) | Знаковая толщина слоя, направленная по оси Z (K). Равна нулю для G70. |
| CLD[6] | CLD.CLParams(4) | Знаковая толщина по оси X (I). Равна нулю для цикла G70. |
| CLD[7] | CLD.CLParams(5) | Знаковый припуск по оси Z (W). Равен нулю для цикла G70. |
| CLD[8] | CLD.CLParams(6) | Знаковый припуск по оси X (U/2). Равен нулю для цикла G70. |
| CLD[11] | CLD.CLParams(9) | Тип обработки: 0 — торцевая (Face), 1 — наружная (OD), 2 — внутренняя (ID). «Face» — очень редкий случай. Возникает только если контур не меняется вдоль осевой координаты с абсолютной точностью. Чаще всего, даже при торцевом точении, имеется ненулевой отвод вдоль оси, что превращает торцевое точение в наружное (OD) или внутреннее (ID). |
| CLD[12] | CLD.CLParams(10) | Наличие чистового прохода (G70): 0 — без чистового прохода, 1 — с чистовым проходом. |
| CLD[13] | CLD.CLParams(11) | Эквидистантный припуск на контур |
Если «знаковый» параметр положительный, он откладывается в положительном направлении соответствующей оси, иначе — в отрицательном направлении.
Доступ из .NET
Помимо базового OnExtCycle, этот цикл доставляется через обработчик семейства токарных циклов OnTurnExtCycle:
public override void OnTurnExtCycle(ICLDExtCycleCommand cmd, CLDArray cld)
Общая модель .NET описана в разделе Расширенный цикл (EXTCYCLE).